

製造プロセスは非常に複雑であり、生産方法の選択は直接関係しています。
さらに詳しく→
建築と木工の複雑な融合である CNC (コンピュータ数値制御) 技術によるギター製作には、現代の工学コンピュータの精度が求められます。このブログでは、CNC ギター製作の基礎を検証し、プロフェッショナルな成果物を達成するために必要な技術、機器、ソフトウェアについて説明します。設計段階からディテールに至るまで、最高の精度と一貫性でカスタム ギターを製作するために必要な方法を学びましょう。この編集は、CNC をワークフローに取り入れたい経験豊富な弦楽器製作者と、CNC ギター製作の基本を理解したいアマチュアを対象としています。この記事の目的は、この技術を習得する手助けをすることです。
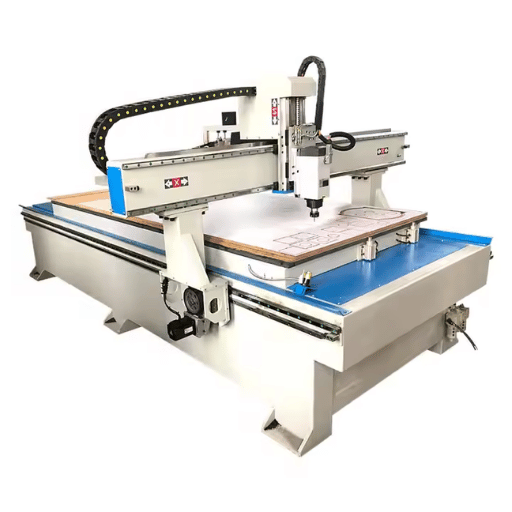
CNC マシンは、製造段階で最高レベルの精度、効率、再現性を提供することで、ギター製作を向上させます。さらに、ギター製作者は、複雑なデザインや洗練された要素を非常に高い精度で製作できるため、多数の製作で品質の一貫性を保証できます。さらに、CNC 技術によってもたらされる材料の無駄の削減と製造時間の最適化は他に類を見ないものであり、ボディ デザインやフレットボード インレイなどのギター機能のカスタマイズは、従来の方法では実現が難しいレベルで行うことができます。
ギター製作におけるCNC(コンピュータ数値制御)技術は、この分野ではかつてないレベルの精度、使いやすさ、そして高い再現性を実現しました。製造分野における研究によると、CNCマシンはプラスマイナス1000分の1インチ(約25.4マイクロメートル)の公差を実現しており、これは手作業では達成できないレベルの精度です。
たとえば、フレットボードの製造中、CNC マシンは個々のフレットを希望の配置から 0.05 ミリメートル以内に配置できます。前述の許容範囲により、楽器の演奏性が向上し、製造される各楽器の品質管理が保証されます。さらに、CNC では、必要な原材料への切断経路のガイダンスが改善されるため、手動プロセスと比較して材料の無駄が 15 ~ 30% 削減される傾向があります。
さらに、生産納期を大幅に短縮できます。研究によると、CNCシステムによる自動化によって、生産量が40~60%増加する可能性があります。この生産量の増加により、品質を損なうことなく、プロトタイプの製作や小ロット生産を迅速に行うことができます。これは、カスタムデザインと大量生産の中間点を見つけようとしているブティックギター製作者にとって特に有益です。ギター製作にCNC技術を統合することで、ギター製作の芸術的側面と実用的側面の両方が向上します。
エレキギターの製作において、音色の一貫性、演奏のしやすさ、そして製造品質を確保するためには、精度が不可欠です。細部への綿密な注意と正確な計測により、適切な弦の張力、正しいネック角度、そして正確なフレット位置が保証されます。これらはすべて、ギターの音色と演奏性を決定づける重要な要素です。CNCマシンなどの高度なツールを用いることで、各部品が精密な仕様に基づいて製造され、楽器の一貫性、信頼性、そして優れた品質が確保されます。この精度の高さは、演奏者と製作者双方にとって大きな価値をもたらします。
CNC ルーターのおかげで、楽器製作者の仕事は大きく変わりました。これらの機械はプロセスを簡素化するだけでなく、品質と速度も向上します。これらの機械は材料の正確な切断と成形を提供し、従来の方法とは異なり、エラーを減らし、多くの時間を節約します。多くの面倒なプロセスを自動化することで、楽器製作者は仕事の細部と個人的な側面に集中できるようになり、スキルの向上とともに生産性が向上します。
CNC 加工によるギターのネックとフレットボードの作成では、音響特性、構造の完全性、全体的な安定性を考慮して材料が選択されます。一般的なネックの材料には、メープル、マホガニー、クルミがあり、それぞれ異なるサウンドを持っています。メープルは明るく安定しており、マホガニーは温かみがあり、サスティンがあります。同様に、ローズウッド、エボニー、メープルも滑らかで耐久性があり、研磨に耐えるフレットボードによく使用されます。
CNC 加工では、精度が特に重要です。測定は厳格な許容差で行われ、多くの場合 ±0.005 インチ以内です。この改良により、フレットが適切に整列していることが保証され、ギターのイントネーションと演奏性が向上します。フレット スロットの深さとスロット間の距離は、ギターのスケール長に合わせて設定され、エレクトリック モデルの場合は通常 25.5 インチ、一部のバリエーションでは 24.75 インチです。
さらに、CNC 技術により、フレットボードのユニークなインレイ デザインや、個々のプレイヤーに合わせたカスタム ネック形状など、複雑なカスタマイズ オプションが可能になります。かつては職人が手作業でエッチングするのに数日から数週間かかっていたこのような精巧な特徴が、今ではディテールや品質を犠牲にすることなく、数時間で完成します。素材の選択、正確な計器類、テーラー フィット設計の組み合わせは、CNC 技術がギターの製造プロセスをどのように改善するかを強調しており、他の何物にも代えがたいものです。
ギターのボディは、楽器が奏でる全体的な音質と音色特性に大きく影響します。しかし、最終的なサウンドに影響を与えるいくつかの要因によっても左右されます。音質に詳細に影響を与える要因は次のとおりです。
カッタウェイタイプのブルースは、ボディの形状と密度を変えて音色特性に影響を与えながら、より高いフレットを演奏することができます。
ピックアップ キャビティは、構造的なサポートを提供するだけでなく、ギターの全体的なサウンドを定義する上で非常に重要です。これらのキャビティには特定の形状、幅、深さ、方向があり、ギター本体の振動、ひいては共鳴とサスティンに影響を与えます。CNC テクノロジの登場により、キャビティをきれいにカットしても、素材がずれて音が歪むことはなくなり、均一性が保証されます。さらに、キャビティのシールドにより電磁干渉が軽減され、特にゲインが高い場合に信号の明瞭度が向上します。さらに、適切に設計されたピックアップ キャビティは、楽器のパフォーマンスとサウンド再生機能を強化します。
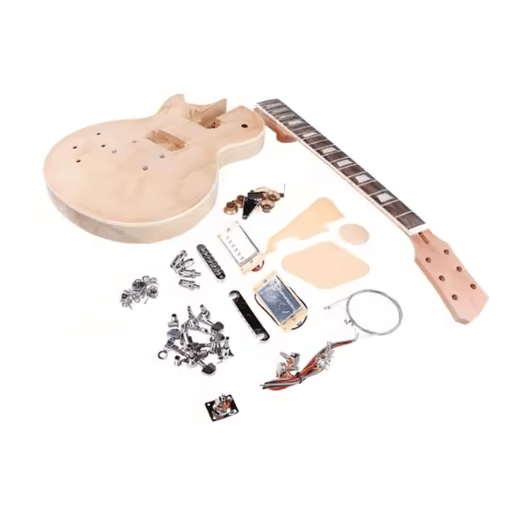
ギターを製作するには、CNC マシンを選択する際に重要な仕様を検討する必要があります。この仕様に従うと、最高の結果と精度が保証されます。関連情報の概要を以下に示します。
すべてのカットの精度は機械の許容誤差によって測定され、通常はミクロン単位で表されます。ギターを製作する場合、適切なフィッティングと成形には ±0.01 mm またはそれより細かい許容誤差が必要です。
最小作業領域は 30 インチ (X 軸)、18 インチ (Y 軸) で、標準的なギター デザインの大部分を製作できるほか、拡張スケールやカスタム楽器用のスペースも確保できます。作業領域は、ギターのボディ ブランクとネックの長さに対応できる必要があります。
スピンドル速度が速いと、メープルやマホガニーなどの密度の高い広葉樹材をきれいに切断できます。工具を過度に摩耗させずにきれいな仕上がりを実現するには、マシンのスピンドル速度は最低でも 18,000 RPM である必要があります。
さまざまなツール直径に対応できる CNC マシンを選択してください。ギターの製作では、ピックアップ キャビティ、フレット スロット、ネック プロファイルのルーティングに 1/8 インチから 1/2 インチのビットが最もよく使用されます。
CNC マシンが広葉樹、針葉樹、複合材で適切に動作することを確認します。さまざまなデザインや色調のニーズを満たすには、両方の材料で動作できるマシンを使用することをお勧めします。
Fusion 360、VCarve、または同様の CAD/CAM プログラムとの統合を確認してください。これにより、カットの設計とプログラミングが大幅に容易になります。
これらのベンチマークは、ギターを設計する必要性などの機械機能が、正確に加工された材料の無駄と完璧なデザイン仕上げによって効率的に最適化されていることを確認するための予備的なガイダンスとして機能することを目的としています。
CNC ギター製作では、ステッピング モーターは、トルク、解像度、信頼性に基づいて選択する必要があります。ギター本体にマホガニーやメープルなどの密度の高い広葉樹を使用する場合、切削ツールを効果的に制御するには、保持トルクが 3 Nm を超えるステッピング モーターが適しています。また、滑らかで正確な動きには、ステップ角度が 1.8° 以下 (200 回転あたり XNUMX ステップ) の細かい解像度が必要です。
送り速度の最適化は、選択した材料とツールに基づきます。木材の場合、ツールの寿命を維持しながら高品質の結果を得るには、送り速度を 80 ~ 150 インチ/分 (ipm) に設定することになります。フレットボードの細かいインレイや彫刻を行う状況では、ワークピースの欠けや不均一なカットを避けるために、送り速度を 40 ~ 60 ipm に調整する必要がある場合があります。これらのパラメータを適切に調整すると、耐久性、速度、精度が組み合わされ、ギター製作のプロフェッショナルな基準を達成できます。
ギター製作のような精密な作業のための 3D モデルを作成するソフトウェアを選択する際に、シンプルさ、CNC 互換性、複雑な形状を設計する能力などが最も重要な特性です。Fusion 360 は、豊富なパラメトリック設計機能とクラウド コラボレーションにより、多くの人にとって頼りになるオプションです。通常、アニメーションおよびレンダリング ソフトウェアとして使用される Blender には、強力なモデリング機能とカスタム開発用のオープン ソース プラットフォームもあります。より焦点を絞ったアプリケーションは、複雑な楽器の形状を目的とした有名なサーフェス モデラーである Rhino3D によって最近サポートされています。適切な選択は、プロジェクトの範囲、チームのスキル、正確で効率的な結果を達成するために利用できる資金によって異なります。
CNC ギターの製作を始めるには、まず木材のブランクを選んで準備する必要があります。一般的に、マホガニー、メープル、アルダーなどの高品質のトーンウッドが、その頑丈さと音質のために使用されます。さらに、木材のブランクは、加工中および長期間にわたって安定するように、約 6 ~ 8 パーセントの水分含有量に達するように窯で乾燥させる必要があります。また、木材のブランクは、長期間にわたって安定性を高めるために、水分含有量をできるだけ低くする必要があります。
ブランクがセットされると、CNC ソフトウェアは設計ファイルを受信できるようになります。ボディの形状、ネック ジョイント、ピックアップとコンポーネントのキャビティなどの重要な特徴は、特定のパラメータで事前に設定する必要があります。たとえば、ネック ポケットの深さは、標準的なボルトオン ネックに最適な約 0.625 インチに加工されるのが一般的です。彫刻の最初の部分では、CNC は荒削りパスを使用して、不要な木材の大部分を取り除きます。荒削りパスでは、平均直径 1/2 ~ 3/4 インチの大型エンド ミルが使用されます。このプロセスを通じて、ギター ボディの輪郭が形作られ、次のステップでさらに洗練されます。
ギター本体の大まかな輪郭の彫刻が完了したら、ネックとギターのパーツの細部を作ります。エッジのトリミング、アームの輪郭、指板のインレイなどの手順は、直径が 1 インチから 1/4 インチの大きなエンド ミルを使用して行われます。これらの段階では、ギターのネックと本体の接合部が注意深く検査されます。接合部は、ギターの堅牢性とサウンドを妨げる動きが最小限になるように、特定の許容値で利用できます。残りの表面は、滑らかにするために研磨され、木材の仕上げ工程に役立ちます。この成形と組み立ての作業は繊細ですが、演奏の厳しさに耐えることができる、よく作られた楽器のバックボーンです。
ギターの指板のインレイには、かなりの芸術性と正確なツールが必要です。インレイ作業では、コンピューター数値制御 (CNC) マシンまたはレーザー カッターを使用して、真珠層、アワビ、またはその代替品の破片を奇抜な形に切り取ります。これらの材料は通常、指板のあらかじめ粗く削った空洞に接着されます。空洞の深さは、フレットをギターに合わせるのに問題がないように、またギターの演奏に支障がないように、5 千分の 1 インチ以内に調整されます。
フレットの作成と取り付けには、楽器が正確に機能するように、かなりの精度が求められます。ワイヤーのサイズに関して言えば、標準的なフレットの幅は、0.080 インチの「ナロー」から 0.110 インチの「ジャンボ」までで、クラウンは演奏者のスタイルに応じて 0.037 インチから 0.058 インチまであります。フレット スロットは、楽器のスケール長に基づいて指板上に正確に配置されます。スケール長が 25.5 インチのギターを例にとると、フレットの間隔は適切なイントネーションのために対数的な進行に従います。
フレットを取り付けた後、フレットを水平にし、滑らかな演奏面を実現します。フレット上部のクラウンも丸みを帯びており、機械的な改良が図られています。また、快適さのために、1500 から 12000 グリットの研磨剤を使用したマイクロメッシュ研磨も行われます。上記の手順は、楽器の形状を決定するだけでなく、音色、耐久性、演奏性にも直接影響します。
研磨と磨きは、楽器の見た目を美しくするだけでなく、演奏時の感触も形作る、構造の仕上げに欠かせない部分です。必要な研磨と磨きのプロセスの概要は次のとおりです。
表面処理:
不規則な表面は、220 から 400 番のサンドペーパーを使用して研磨されます。
研磨工程は段階的に行われ、目に見える傷跡が徐々に減少します。
細かい研磨:
600 から 1200 ロータリープラント研磨機に移行すると、このようなグリット範囲のマシンは表面をさらに滑らかにするのに役立ちます。
木の模様を残すために木目の方向に沿って研磨する必要があるため、研磨中は細心の注意を払います。
研磨剤:
研磨は、粗いグレードである「Coarse」から始まり、各ステップでグレード A とグレード B のスムージング研磨を追加して、信じられないほど小さな傷を取り除き、最後にミラー反射研磨グレードの研磨を行います。
特定の傷の研磨には、その高い効果から、酸化アルミニウム材料と酸化セリウムの使用が含まれます。
バフ研磨工程:
回転式研磨ホイールと併用することで、研磨面に一定の圧力をかけることができ、より滑らかで光沢感のある研磨が実現します。
機械のより高度な部分には、マイクロファイバー製の手磨き布を利用できます。
検査と最終仕上げ:
すべての機械は何らかの欠陥がないか検査されます。
いくつかの欠陥を達成する範囲内で、すべての領域に同じ仕上げまたは研磨が施された構成のすべての部分が追加されます。
これらを非常に厳密に守ることで、楽器の洗練された外観と滑らかな触感を実現し、機能的価値とともに美的魅力に大きく貢献します。

ギター製作における CNC 技術の導入を含め、技術の進歩には必ず学習曲線が存在すると断言できます。課題は、複雑な 3D モデリング ソフトウェアの習得から機械の操作とメンテナンスまで多岐にわたります。さらに、効率性と手作業の伝統の維持との間で最適な妥協点を見出すことは困難です。それでも、新しい技術の使い方を習得することで、弦楽器製作者は精度を高め、製品の製造時間を短縮し、毎回同じ結果を得ることができます。
トラス ロッドとネック プロファイルの輪郭をコンピューター化することで、より高いレベルの精度と再現性を実現できます。ただし、一部の機能は他の機能よりも困難です。たとえば、トラス ロッド チャネルの切り抜き精度は非常に重要で、わずかな誤差でも、ネックの調整が容易になったり、ギターのボディにしっかりと固定されたりしなくなります。経験的調査によると、ほとんどの CNC マシンの適切な調整範囲は +/- 0.001 インチ程度です。この数値から、トラス ロッドの取り付けが静止状態になることが現実的に予想されます。
ギターのボディの他の部分と同様に、ネックのプロファイルは人間工学的要件を満たし、特定の寸法も持たなければなりません。複製スキャンにより、ネックの設計に必要な複雑な曲線と半径を正確にマーキングできます。たとえば、0.87 フレットの深さが 0.96 インチ、XNUMX フレットの深さが XNUMX インチの「C シェイプ」ネックを、さまざまなギターで再現できます。このレベルの精度により、ばらつきが減り、ミュージシャンは厳しいプロフェッショナルの要件を満たす楽器を手に入れることができます。
ギター製作の他の側面、例えば仕上げやフレットの取り付けでも細部にまでこだわることが極めて重要です。フレットの間隔が不正確だとイントネーションが中途半端になり、演奏が難しくなる可能性があるため、指板上のフレットの正確な配置が重要であることは当然のことです。CNC 技術では、フレット スロットをアライメントに合わせて切り抜く精度は ±0.002 インチです。スケールの長さについては、ほぼすべての標準ギターで 25.5 インチが使用されています。
さらに、仕上げ工程では細心の注意が必要です。自動スプレー システムと硬化方法により、ラッカーまたはポリウレタンが全体に均一かつ一貫してスプレーされ、厚さは ±0.0005 インチ以内で塗布されます。この均一性のレベルを実現することは、単なる秩序の追求にとどまりません。木材を環境的に保護するとともに、楽器の音質を向上させるのに役立ちます。仕上げの厚さを一定にすると共鳴が改善され、減衰効果が最大 12% 減少することがテストで判明しています。これにより、ミュージシャンにとって重要な、最も優れたパフォーマンス特性が認識可能になります。
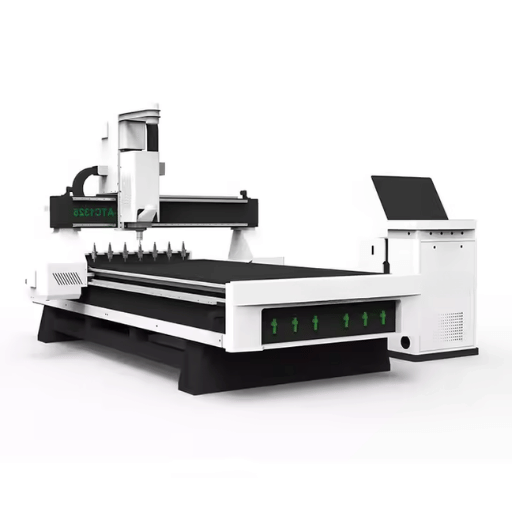
A: CNC ギターを製作する際に最も重要な作業の 1 つは、適切なツールを用意することです。必須のツールには、CNC マシン、CAD/CAM 設計およびプログラミング ソフトウェア、大まかな形状を切断するためのバンドソー、仕上げ用のルーター テーブルなどがあります。その他の便利なツールには、ハンド ルーター、ドリル、ジグ、成形およびスロット用のさまざまなテンプレートなどがあります。
A:従来の技術とは異なり、CNC技術の導入によりギターの成形効率が向上します。ギターパーツの切削と成形は精密かつ均一に行われるため、従来の手法でよく見られる人的ミスを最小限に抑えることができます。また、従来の方法とは異なり、CNCマシンは同じデザインを正確に再現できるため、ボディとネックの均一性が確保されます。これは、新しいギターに求められる音質と演奏性を実現するために非常に重要です。
A: CNC ギターのボディとネックにはさまざまなトーンウッドが使用されていますが、伝統的な選択も依然として非常に人気があります。ボディにはマホガニー、アルダー、アッシュが使用され、ネックとフレットボードにはメープルとローズウッドが使用されています。これらの素材は、音色特性、加工のしやすさ、美観を考慮して選ばれており、理想的です。
A: CNC ギターでは、ネックジョイントの正確な位置合わせとロックにより、ネックがギター本体と接合されます。デザインに応じて、ボルトまたは接着剤を使用できます。CNC マシンは、ネック用の区画を正確にカットし、ネックが完全に収まるようにして、ネックと本体の間の振動伝達を最適化し、最適な演奏パフォーマンスを実現します。
A:CAD/CAMは、ギター本体だけでなく、複雑なパーツも切削加工できるため、 CNCマシンでのギター製作工程を大幅に簡素化します。CADを使用すれば、ギターのすべての部品を仮想的に設計でき、その後CAMを使用して印刷できます。CAMは、材料ブロックから設計図を切削加工するためのコマンドをCNCマシンに提供します。
A: 適切なテンプレートを使用し、CNC マシンを適切なカットにプログラムすると、CNC で作られたギターのフレットボード スロットが適切な間隔と深さで配置されます。スケールの長さから必要なスロット間隔を決定し、CNC を使用して十分な深さと幅を確保します。これは、適切なイントネーションと演奏性に不可欠です。
A: CNC ギターの最終仕上げでは、ギターのネックとボディを研磨して滑らかな表面にし、シーラーとプライマーを塗布した後、ギターを保護しながら美しく仕上げるために、複数の層のペイントとラッカーを塗ります。最終仕上げの前に、細かい作業でハンド ルーターまたはバンドソーを使用する必要がある場合もあります。
A: ジグは、ターゲット ポイントとサポートを提供することでルーティングと成形を支援するため、CNC ギターの製作には不可欠です。チューナー穴のドリル加工やネックの成形など、CNC 加工と併せて手作業を行う必要があるプロジェクトでは特に、ジグの精度と繰り返し性が保証されます。
A: CNC で作られたギターのチューナーを選ぶ際には、ギターがどれだけピッチを維持するか、チューナーのギア比、チューナーがギターの構造にどれだけ適合するかなどを考慮します。スムーズな機能とピッチの維持には高品質のチューナーが必要ですが、これは CNC プロセスを使用してチューナーの穴を正確に配置することで可能になります。


