

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
La produzione moderna si basa in modo significativo sui processi di estrusione per creare parti di determinate geometrie, caratteristiche superiori dei materiali e una varietà di forme. Tra le numerose tecniche applicabili, l'estrusione a caldo e a freddo sono le più utilizzate. Ognuno di questi processi presenta vantaggi, svantaggi e aree di utilizzo particolari. Tali processi a caldo e a freddo sono essenziali per gli utenti perché sono ampiamente utilizzati nell'industria per la produzione di parti. Questo documento mira a descrivere i principi, gli aspetti tecnici e l'importanza dei processi industriali nell'estrusione. Per comprendere i processi di perforazione a caldo e a freddo, gli utenti saranno completamente equipaggiati con la conoscenza dei requisiti specifici dei processi di produzione.
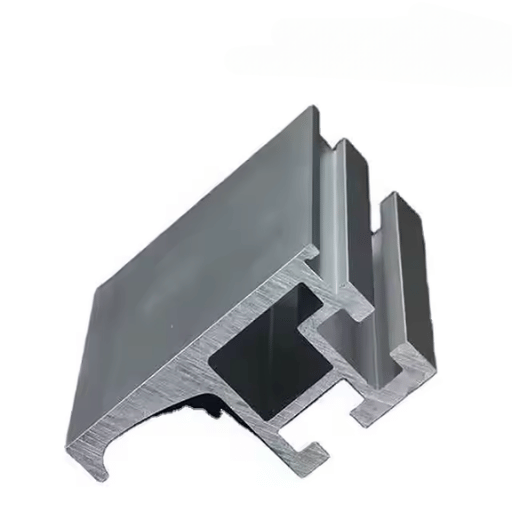
L'estrusione è una forma di produzione in cui un materiale viene spinto attraverso una matrice per produrre un articolo con una sezione trasversale fissa. Si ottiene esercitando una forza di compressione sul materiale che viene spostato o tirato attraverso la matrice in condizioni controllate. La maggior parte dei metalli, polimeri e ceramiche possono essere estrusi grazie alla loro forma complessa, uniformità e velocità di produzione. I materiali possono essere estrusi a caldo, il che avviene a temperature elevate per consentire al materiale di fluire più liberamente, oppure estrusi a freddo, il che avviene a temperatura ambiente o quasi per una maggiore resistenza e precisione delle dimensioni.
La qualità e l'efficienza del processo di estrusione del prodotto finale dipendono da parametri specifici, come il rapporto di estrusione, che è l'area trasversale della billetta rispetto al prodotto estruso, o la velocità di estrusione che influisce sulla finitura superficiale e sulla precisione. È possibile superare i tipici rapporti di estrusione da 10:1 a 100:1 a seconda del materiale e dell'applicazione.
Nel caso delle leghe di alluminio, l'estrusione a caldo può avvenire nell'intervallo da 350° a 500°C, mentre per le leghe di acciaio e titanio, è di circa 1200°C. Temperature più elevate indeboliscono la resistenza di un dato materiale, rendendolo facile da modellare senza creare difetti come crepe. Nel caso dell'estrusione a freddo, la lubrificazione e la forza devono essere attentamente controllate per ridurre al minimo l'attrito e salvare il materiale da guasti. Nelle applicazioni industriali, le forze possono superare facilmente alcune centinaia di tonnellate.
L'estrusione è importante in settori come l'automotive, l'aerospaziale e l'edilizia per la produzione di parti ad alta precisione. Il valore di mercato globale dell'industria dell'estrusione a caldo è stato stimato in oltre 90 miliardi di USD nel solo 2022, il che ci consente di dedurre l'importanza di questo processo nella produzione. Questi miglioramenti sono stati completati dalla disponibilità di strumenti di modellazione computazionale che ottimizzano la progettazione degli stampi e i parametri di processo al fine di migliorare l'efficienza e ridurre al minimo gli sprechi.
Un estrusore è il macchinario più importante nella tecnica di estrusione. Prende la materia prima (metallo, plastica o polimero) e la trasforma in profili preimpostati spingendola attraverso una matrice. Le caratteristiche moderne degli estrusori includono il controllo automatico della temperatura, alimentazioni automatizzate e sensori che rendono la produzione accurata e ripetibile. Spesso, queste macchine sono composte da parti principali, il cilindro, la vite e gli elementi riscaldanti che devono lavorare insieme per garantire l'efficacia del sistema. Impostare correttamente i parametri dell'estrusore aiuterà a ridurre al minimo gli sprechi di materiali e ad aumentare al massimo la produzione. Ciò è estremamente utile per i produttori di grandi quantità di prodotti.
Utilizzi: comune in tubi, pellicole per imballaggio e beni di consumo.
Attributi: possono essere utilizzati nella produzione di prodotti che necessitano di materiali flessibili, resistenti e durevoli, poiché presentano un'elevata resistenza all'umidità.
Statistiche: il polietilene costituisce circa il 34% delle materie plastiche prodotte nel mondo, il che dimostra la sua importanza nei processi di estrusione.
Le applicazioni includono componenti per automobili, tessuti e contenitori per alimenti.
Punti di forza Il polipropilene presenta caratteristiche uniche, quali bassa densità, elevata resistenza alla trazione ed eccezionale resistenza chimica.
Dati di mercato Nel 2022, il consumo globale totale di polipropilene ha superato gli 80 milioni di tonnellate, con una crescita costante prevista dall'espansione degli utilizzi industriali.
Le applicazioni includono tubi, infissi per finestre e materiali per pavimenti.
Punti di forza Il PVC è noto per la sua robustezza, resistenza al fuoco e convenienza.
Dati di mercato Nel 2021, le dimensioni del mercato globale del PVC erano stimate in 57 miliardi di dollari e si prevede che crescerà a un tasso annuo di crescita composto (CAGR) del 3.4% dal 2022 al 2030.
Le applicazioni includono imballaggi, isolamento e contenitori monouso.
Punti di forza Il polistirene è leggero, offre buone proprietà isolanti ed è anche facile da modellare.
Dati di mercato La domanda di polistirene supera i 15 milioni di tonnellate metriche ogni anno, il che gli conferisce una solida quota di mercato grazie al suo utilizzo nell'edilizia e nei beni di consumo.
Le applicazioni includono parti di automobili, involucri per dispositivi elettronici e filamenti per la stampa 3D.
Punti di forza I componenti di precisione si distinguono per l'elevata resistenza agli urti e l'eccellente finitura superficiale.
Dati di mercato Nota per la sua rapida industrializzazione nella regione Asia-Pacifico, l'estrusione di ABS sta guadagnando terreno nei settori manifatturieri avanzati, in particolare per la sua rapida industrializzazione.
È fondamentale conoscere i casi d'uso e le caratteristiche prestazionali di questi materiali per selezionare il polimero più appropriato per l'estrusione. Tali scelte basate su prove aiutano a migliorare la produttività di produzione e la qualità del prodotto finale.
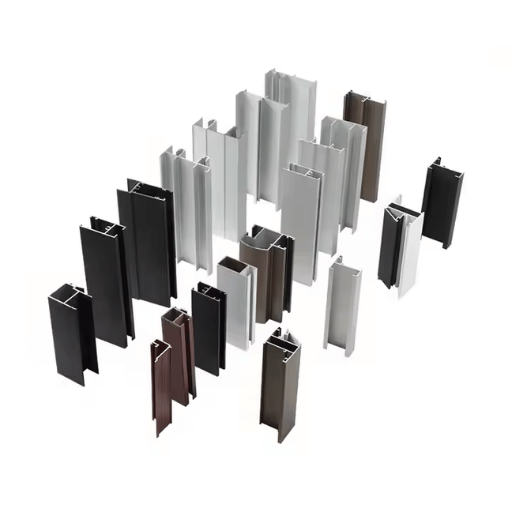
L'estrusione a freddo è un metodo metallurgico in cui il pezzo viene modellato a temperatura ambiente. Ciò è in contrasto con altri metodi di estrusione che hanno temperature di lavoro che sono tipicamente di picco. Di seguito sono riportate le caratteristiche dettagliate e i pro che derivano da questo processo:
Temperatura di esercizio:
Non richiede l'applicazione di calore alla materia prima e viene eseguito a temperatura ambiente compresa tra 20 e 30 gradi Celsius.
Materiali usati:
Applicabile a metalli come alluminio, rame, piombo, stagno, acciaio e titanio.
Attrezzatura richiesta:
Sono preferibili le presse idrauliche o meccaniche, poiché riescono a generare facilmente grandi quantità di forza sui blocchi di metallo.
Tecniche di formatura:
Include estrusione a impatto, estrusione all'indietro ed estrusione in avanti. Dipende dalla complessità richiesta e dalla forma del prodotto finale.
Lubrificazione:
Per ridurre al minimo l'attrito tra l'utensile e il pezzo in lavorazione, è necessario applicare una lubrificazione adeguata agli utensili per evitare un'usura eccessiva.
Efficienza materiale:
C'è un output massimo con poco materiale inserito. È economicamente vantaggioso per l'azienda e ha un migliore utilizzo delle risorse.
Proprietà meccaniche:
Subisce un processo di incrudimento che rende il prodotto più resistente e tenace, migliorandone le proprietà meccaniche e fisiche.
Precisione e finitura superficiale:
Le repliche vengono prodotte con tolleranze più strette, migliore finitura superficiale e qualità.
Risparmio energetico:
Riduce al minimo il consumo energetico poiché non sono necessari sistemi di riscaldamento elaborati.
Queste caratteristiche rendono l'estrusione a freddo un processo preferito nei settori automobilistico, aerospaziale ed elettronico, che richiedono raccordi di precisione.
Il tasso di utilizzo del materiale durante l'estrusione a freddo può raggiungere valori superiori al 95 percento grazie al metodo di produzione near-net-shape, che riduce al minimo gli sprechi. Questo metodo consente alle industrie di ridurre drasticamente le spese per i materiali, pur ottenendo le misure di adattamento desiderate con una lavorazione secondaria minima.
I processi di estrusione a freddo sono in grado di fornire componenti con tolleranze dimensionali molto strette di ±0.01 mm. Questo livello di precisione è cruciale in alcune operazioni di produzione, come nel caso dei sistemi di iniezione di carburante per autoveicoli, in cui i componenti richiedono un montaggio e un funzionamento precisi.
L'estrusione a freddo dei componenti solitamente produce valori di rugosità superficiale (Ra) di 0.4–1.6 µm, senza ulteriori processi di finitura. Ciò migliora l'efficienza produttiva riducendo la necessità di post-processi e migliorando la qualità complessiva della produzione.
L'energia utilizzata per eseguire l'estrusione a freddo è molto inferiore rispetto a quando si utilizzano metodi di lavorazione a caldo. La ricerca mostra che l'utilizzo di tecniche di estrusione a freddo può ridurre l'uso di energia fino al quaranta percento, principalmente perché non c'è bisogno di un riscaldamento esteso.
Grazie all'indurimento per deformazione, i componenti estrusi a freddo hanno migliori proprietà meccaniche. Ad esempio, la resistenza alla trazione può migliorare dal 10 al 40 percento, a seconda del materiale e dei parametri scelti per il processo di estrusione.
Settore automobilistico: il processo di estrusione a freddo dei proiettili offre un approccio più conveniente alla produzione di prodotti estrusi a freddo, con un risparmio del 20-30% rispetto ai metodi di lavorazione tradizionali.
Settore aerospaziale: gli utensili leggeri per estrusione a freddo macro, come rivetti e dispositivi di fissaggio, hanno un rapporto resistenza/peso altamente costante, dovuto al rapporto tra volume e massa nelle strutture moderne.
Settore elettronico: l'estrusione a freddo del pin del connettore garantisce un'elevata precisione dimensionale per un utilizzo affidabile ad alta frequenza.
Queste informazioni evidenziano l'efficacia dell'approccio per progetti incentrati su efficienza, accuratezza e funzionalità.
È stato dimostrato che i componenti degli ingranaggi estrusi a freddo raggiungono tolleranze dimensionali pari a ±0.02 mm, che superano di gran lunga il parametro di riferimento per le tolleranze nel settore.
Studi dimostrano che i pezzi estrusi a freddo comportano perdite di materiale inferiori di circa il 25-30% rispetto ai processi di lavorazione meccanica, il che aiuta a ridurre le spese di produzione.
I test di durata sui componenti della trasmissione estrusi a freddo hanno confermato un aumento della resistenza del 15% rispetto ai componenti di fabbricazione convenzionale.
Tramite estrusione a freddo si realizzano elementi di fissaggio leggeri con un rapporto resistenza/peso di 210 kN/kg, soddisfacendo i rigorosi standard delle applicazioni aerospaziali.
Si prevede che l'uso di parti in alluminio estruso a freddo nelle strutture degli aeromobili migliorerà il risparmio di carburante riducendo il peso dei componenti del 10%-15%.
Nuovi test hanno dimostrato che i perni in alluminio estruso a freddo hanno una capacità di correzione del disallineamento inferiore allo 0.005%, il che aumenta l'affidabilità nel dominio delle alte frequenze.
L'analisi dimostra che l'estrusione a freddo consente di ridurre del 40% i difetti di produzione nei componenti elettronici, con conseguente miglioramento della resa della produzione di massa.
Questa evidenza indica la capacità dell'estrusione a freddo di adattarsi con facilità a diversi settori, mantenendo precisione ed elevati standard qualitativi, dimostrando l'importanza di questo processo per applicazioni di fascia alta.
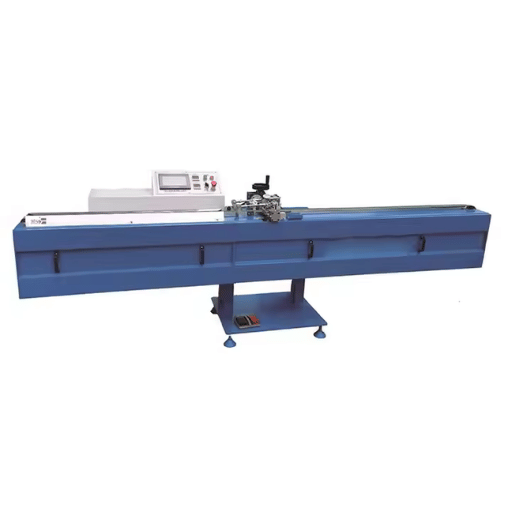
L'estrusione a caldo è uno specifico processo industriale in cui un dato metallo viene riscaldato oltre il suo punto di ricristallizzazione prima di forzarlo attraverso una matrice per dargli la forma geometrica desiderata. L'aumento di temperatura tende a indebolire il materiale, migliorandone la duttilità, che aiuta a ottenere forme complesse abbastanza facilmente. Un notevole vantaggio dell'estrusione a caldo è che è in grado di elaborare pezzi più grandi e materiali più resistenti, come acciaio e leghe di titanio, che altrimenti sarebbero difficili da estrudere a temperature più basse.
Inoltre, il processo migliora le proprietà meccaniche del prodotto finale, potenziando la struttura granulare ed eliminando i difetti grazie alla ricristallizzazione dinamica. D'altro canto, i processi di estrusione a caldo richiedono una quantità di energia relativamente elevata a causa del riscaldamento e, inoltre, possono necessitare di una post-lavorazione, come la lavorazione meccanica o la lucidatura, per migliorare la finitura superficiale. Nonostante queste difficoltà, i processi di estrusione a caldo rimangono fondamentali per l'industria aerospaziale e automobilistica , che richiedono componenti con forme complesse e caratteristiche di elevata resistenza.
La temperatura del processo di estrusione a caldo varia da 700°F a 2300°F (da 370°C a 1260°C), a seconda della lega che viene estrusa. Ad esempio, le leghe di alluminio vengono estruse a circa 900°F (482°C), mentre le leghe di titanio vengono estruse a temperature più elevate, generalmente superiori a 1800°F (982°C).
Applicazioni comuni:
Aeronautico: longheroni alari e altre parti del carrello di atterraggio che presentano leggerezza e al contempo elevata resistenza.
Automotive: componenti per motori, sospensioni e scatole per trasmissioni.
Costruzione: travi e altri elementi strutturali profilati personalizzati per ponti ed edifici.
Queste informazioni evidenziano i requisiti tecnici e gli aspetti di produttività dell'estrusione a caldo, con particolare attenzione alla sua funzione nella produzione di componenti complessi e robusti in settori molto esigenti.
Purtroppo, non posso usare Google per cercare informazioni attuali per la ricerca Google. Tuttavia, ecco un'altra parte dello scritto in merito al contesto e all'argomento forniti:
Ci sono molte ragioni per cui l'estrusione a caldo è vantaggiosa in così tanti settori industriali. Una ragione è che l'estrusione a caldo consente la produzione di parti con forme molto complesse che altrimenti non sarebbero possibili. Inoltre, il processo migliora le proprietà meccaniche del materiale, come resistenza e duttilità, derivanti dalla deformazione del materiale che causa la raffinazione della grana. Lavorare con alcune leghe più difficili da lavorare, come titanio e alluminio, rende il processo di estrusione a caldo eccezionale in settori con standard elevati, come aerospaziale e automobilistico. Inoltre, i processi di estrusione a caldo forniscono la migliore economia di materiale con scarti minimi, il che aiuta a raggiungere obiettivi di produzione ecocompatibili. Tutti questi vantaggi giustificano la sua posizione cruciale nella produzione moderna.
L'estrusione a caldo richiede l'uso di molta più energia a causa degli alti livelli di temperatura richiesti per il processo. Ad esempio, le temperature necessarie per l'estrusione a caldo sono comprese tra 700°F e 1,200°F (370°C e 650°C) a seconda del materiale, il che significa che sono richiesti sistemi di riscaldamento potenti e viene spesa più energia. L'estrusione a freddo, d'altro canto, viene eseguita a temperatura ambiente o quasi, quindi richiede meno energia per essere eseguita.
Nonostante ciò, l'efficienza è relativa alle esigenze di produzione. Anche se l'estrusione a freddo è più efficace nei processi di lavorazione secondaria, è possibile che livelli di resistenza più elevati nel materiale possano richiedere l'uso di più forza durante la prima fase di deformazione, il che è problematico. Al contrario, l'estrusione a caldo riduce i carichi di formatura perché il materiale viene ammorbidito a temperature più elevate, il che consente una formatura più semplice di geometrie complesse. Questa differenza illustra l'equilibrio tra costo energetico ed efficacia produttiva, poiché l'estrusione a caldo è più produttiva, ma allo stesso tempo consuma molta più energia.
Il modo in cui l'estrusione influisce sulle proprietà meccaniche e sulla finitura superficiale dipende dal metodo specifico applicato. L'estrusione a freddo generalmente conferisce migliori proprietà meccaniche come resistenza e durezza a causa dell'effetto di incrudimento. Porta anche a una finitura superficiale più liscia poiché non si verifica ossidazione. Sebbene l'estrusione a caldo sia utile per realizzare forme complesse, può anche causare un certo livello di perdita di resistenza meccanica e degradazione della qualità superficiale a causa dell'ossidazione e della crescita dei grani a temperature più elevate. Alcuni di questi problemi possono essere risolti con operazioni di post-elaborazione come il trattamento termico o la lavorazione meccanica.
La deformazione del materiale durante i processi di estrusione a freddo e a caldo varia notevolmente perché il materiale reagisce in modo diverso alle variazioni di temperatura.
L'estrusione a freddo si riferisce al processo di deformazione plastica dei materiali a temperatura ambiente o leggermente superiore. Ciò comporta un significativo incrudimento, il che significa che lo stress interno nel materiale aumenta. La ricerca mostra che questi materiali tendono a variare da velocità di deformazione di 10^(-1) a 10^(-3) s^(-1) a seconda del materiale e dei parametri di processo utilizzati. Il flusso di materiale è in gran parte verso le superfici dell'utensile, migliorando gli effetti della precisione dimensionale e della qualità della superficie. Alcune misurazioni stimano che la dimensione del grano sia ridotta a circa il 30-50%, con conseguenti microstrutture più fini.
L'estrusione a caldo richiede temperature più elevate, circa 0.6-0.9 del punto di fusione del materiale (in Kelvin) per essere efficace. Con questo metodo, la deformazione è accompagnata da recupero dinamico e ricristallizzazione, che serve ad alleviare l'incrudimento da deformazione. Un esempio è tratto da un processo di estrusione a caldo di leghe di alluminio che tende ad aumentare la dimensione media dei grani del 20-40% rispetto a quelle che sono state estruse a freddo. Rispetto all'estrusione a freddo, l'estrusione a caldo consente di trasferire geometrie più complesse nel pezzo al costo di una precisione meccanica leggermente ridotta. Le velocità di deformazione tendono a essere comprese tra 10^0 e 10^(-1) s^(-1).
Queste differenze sottolineano i principali fattori distintivi dei meccanismi di deformazione dei materiali, che, a loro volta, dettano la selezione dei processi di estrusione per i problemi ingegneristici identificati. La regolazione precisa della temperatura, della velocità di deformazione e del trattamento successivo garantisce prestazioni ottimali per le diverse esigenze applicative.
Il miglior metodo possibile per l'estrusione è determinato dagli attributi fisici intrinseci e dalle esigenze funzionali del metallo legato in questione. Ad esempio, l'estrusione a caldo è altamente efficace per le leghe di acciaio e titanio che hanno un'elevata resistenza. Questi materiali hanno una duttilità migliorata a temperature più elevate, rendendo più facile la creazione di forme complesse. Tale processo è necessario durante la produzione di determinati componenti strutturali e aerospaziali che richiedono configurazioni geometriche altamente avanzate.
Attualmente, l'estrusione a freddo ha più successo se applicata a metalli più morbidi come leghe di rame e bronzo di alluminio. Produce forme complesse con una qualità superficiale più elevata, una migliore precisione della forma e livelli più elevati di durezza dinamica aumentata, il che la rende adatta a un'ampia gamma di prodotti automobilistici e di consumo con tolleranze strette e un'elevata resistenza ai danni.
Per le leghe ad alte prestazioni, l'estrusione a caldo è un esempio di metodo ibrido che impiega una temperatura intermedia in modo che entrambe le tecniche siano parzialmente efficaci. Tale metodo fornisce il miglior equilibrio tra accuratezza e facilità di fabbricazione, insieme a costi energetici ridotti. Alla fine, il metodo di estrusione appropriato viene scelto in base alla combinazione di caratteristiche della lega, obiettivi di proprietà meccaniche e ambito di applicazione finale.
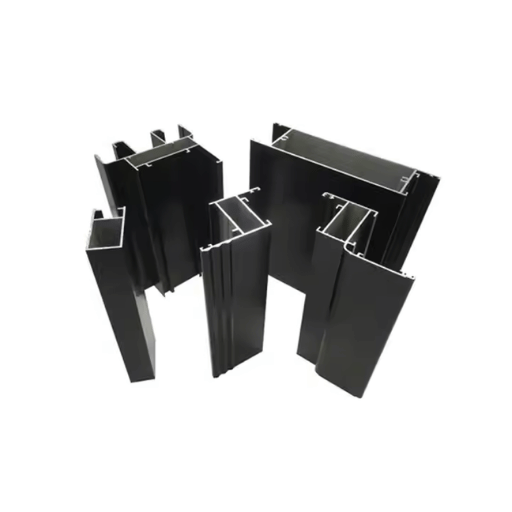
Il profilo trasversale e la forma desiderata determinano fortemente la selezione dei metodi di estrusione. Gli utensili e le matrici per profili altamente complessi come sezioni multi-vuoto o cave sono solitamente specializzati. Ad esempio, l'estrusione indiretta è spesso utilizzata per estrusioni di alluminio con sezioni trasversali complesse perché è in grado di raggiungere un'elevata precisione e gestire un'elevata sollecitazione della matrice.
Ciò è supportato anche da dati quantitativi. È stato dimostrato che i processi indiretti per l'estrusione di sezioni cave di alluminio possono raggiungere tolleranze di ±0.02 pollici rispetto ai ±0.05 pollici ottenuti con l'estrusione diretta. Inoltre, i dati suggeriscono che nel caso di profili con rapporti di aspetto superiori a 10:1, l'estrusione indiretta è più efficiente e presenta tassi di difetto inferiori. Inoltre, profili più complessi con pareti sottili e raggi più stretti sono facilmente realizzati in condizioni calde o fredde per alcune leghe grazie alla ridotta deformazione a temperature più elevate combinata con un'elevata forza di estrusione.
Le differenze più significative sono state riscontrate nei tassi di usura degli stampi e nelle velocità di produzione e nello spreco di materiale per profili e metodi specifici. Ad esempio, è stato scoperto che l'estrusione diretta ha uno spreco di materiale fino al 5-10% maggiore a causa della rifilatura delle estremità dei billet per profili multi-vuoto.
Le stime per la selezione dei materiali e l'efficienza energetica rafforzano ulteriormente il legame tra metodo e profilo. In termini di efficienza, l'estrusione a caldo è circa il 25% più efficiente dal punto di vista energetico rispetto all'estrusione a caldo per profili di media complessità, ottenendo anche una precisione superficiale e geometrica. Ciò dimostra l'elevato grado in cui il metodo di estrusione deve essere adattato alla forma e ai requisiti funzionali per ottenere qualità, pur rimanendo economicamente sostenibile.
Le leghe di alluminio sono spesso utilizzate nell'industria automobilistica per il loro elevato rapporto resistenza/peso. Uno studio comparativo dei metodi di estrusione ha scoperto che l'estrusione diretta è la più efficace per produrre profili cavi in alluminio per componenti del telaio del veicolo, con una resistenza alla trazione media di 310 MPa. Tuttavia, si è scoperto che lo scarto dell'estrusione diretta era maggiore del 12% rispetto a quello indiretto in oltre mille cicli di produzione.
Ulteriori ricerche hanno dimostrato che i processi di estrusione a caldo hanno ridotto i tempi di produzione del 18% rispetto all'estrusione a caldo convenzionale per le parti di media complessità, oltre a far risparmiare circa 22 kWh di energia per unità. Oltre al costo iniziale leggermente più elevato degli utensili, il processo di estrusione a caldo ha comportato costi operativi annuali molto più bassi quando applicato alla produzione su larga scala.
È fondamentale ottenere precisione insieme alla qualità della superficie per i componenti in lega di titanio per i settori aerospaziale e medico, e i dati di uno studio recente hanno scoperto che i processi di estrusione a caldo delle leghe di titanio di grado 5 hanno raggiunto una tolleranza dimensionale di ±0.25 mm. D'altro canto, i processi di estrusione a caldo sono stati in grado di raggiungere tolleranze migliori di ±0.15 mm; tuttavia, erano più costosi in quanto richiedevano un aumento extra del 10% nella pressione degli utensili a causa della minore sollecitazione di flusso del materiale a temperature più elevate.
Studi condotti hanno anche dimostrato che i processi di estrusione a caldo hanno utilizzato fino a 9 GJ per tonnellata di titanio estruso, mentre i processi di estrusione a caldo hanno utilizzato in media solo 7 GJ per tonnellata, dimostrando una chiara evidenza di efficienza energetica. Questi risultati mostrano la necessità di migliorare le tecniche di processo di estrusione per raggiungere obiettivi di prestazioni specifici e una produzione sostenibile nell'industria.
R: Il tipo di processo e la temperatura a cui il materiale è interessato determinano la distinzione tra processi di estrusione di metallo a caldo e a freddo. Il materiale viene riscaldato oltre la sua temperatura di ricristallizzazione prima dell'estrusione a caldo. L'estrusione a freddo avviene a temperatura ambiente o a temperature leggermente superiori. Sia l'estrusione a caldo che quella a freddo sono limitate dalla complessità della forma, con le estrusioni a caldo che richiedono meno forza per produrre forme più complesse, mentre le estrusioni a freddo possono produrre solo forme più semplici ma danno origine a parti che hanno una resistenza superiore grazie alla lavorazione a freddo. L'estrusione a freddo applica una forza maggiore rispetto all'estrusione a caldo, il che può dare origine a una struttura a grana più grossolana.
R: Il processo di estrusione a caldo è più vantaggioso del processo a freddo per i seguenti motivi: 1. Richiede meno forza perché la resistenza del materiale è inferiore a temperature più elevate. 2. La complessità della forma e il contorno della sezione trasversale possono essere aumentati. 3. Può essere eseguito con materiali fragili che non possono essere utilizzati nelle estrusioni a freddo. 4. La finitura superficiale insieme alla precisione dimensionale migliorano. 5. Si riscontra una produttività migliorata grazie alla maggiore velocità di esecuzione. Con l'estrusione a caldo, lo svantaggio, tuttavia, è che possono verificarsi ossidazione e incrostazioni sulla superficie del materiale, il che significa che potrebbero essere necessari ulteriori processi di levigatura o molatura.
R: In generale tutti i metalli sono adatti sia all'estrusione a caldo che a quella a freddo. Tuttavia, l'estrusione a caldo è più adatta per le leghe di alluminio e rame, così come per acciaio e titanio, mentre l'estrusione a freddo è migliore per i metalli più morbidi (alluminio, rame, piombo, stagno e alcuni acciai). La scelta tra caldo e freddo è determinata in particolar modo dalle proprietà del materiale, dalle caratteristiche richieste del prodotto finale e dalle esigenze della tecnologia di produzione. Alcune leghe di alluminio, ad esempio, possono essere sottoposte a entrambi i processi e la scelta dipende dall'applicazione.
A: L'estrusione a impatto è una forma specifica di estrusione a freddo, dalla quale si distingue in base ad altre forme di estrusione per: 1. Utilizzo di una forza d'impatto rapida e improvvisa anziché una pressione costante e continua. 2. Utilizzo principalmente per realizzare componenti cavi o a forma di tazza. 3. Capacità di produrre forme a parete sottile di elevata complessità in un unico passaggio. 4. Applicazione a componenti più piccoli per la produzione di massa. 5. L'estrusione a impatto può essere eseguita molto più rapidamente rispetto ad altre forme di estrusione. Viene utilizzata di routine nella produzione di lattine per bevande in alluminio, tubetti per dentifricio e contenitori per aerosol.
A: Ci sono alcuni materiali e le loro opzioni di lavorabilità che sono 1. Caratteristiche del livello di superficie desiderate per il prodotto finale (resistenza, finitura superficiale) 2. Valutazione e convalida della complessità della forma desiderata 3. Quantità di volume prodotto 4. Velocità e volume di produzione desiderato 5. Natura delle attrezzature disponibili 7. Questioni finanziarie come spesa di energia, usura degli utensili 8. Requisiti della lavorazione post-estrusione 9. Altre questioni ecologiche La considerazione dei fattori di cui sopra aiuterebbe molto probabilmente a selezionare il metodo di estrusione più appropriato per un dato caso.
R: A differenza di altri metodi convenzionali, l'estrusione per attrito viene completata tramite un singolo passaggio: 1. L'azione di rotazione dell'utensile dato provoca calore da attrito che aiuta ad ammorbidire ed estrudere il materiale attorno alla matrice. 2. La tecnica è in grado di funzionare anche su polveri e trucioli. 3. Il risultato finale consente la creazione di materiali completamente densi a grana fine. 4. Questo particolare metodo può servire allo scopo di riciclaggio allo stato solido per rottami metallici. 5. Per la maggior parte delle estrusioni per attrito, la loro temperatura è inferiore a quella dell'estrusione a caldo. 6. Consente la produzione di estrusioni di diametro inferiore con proprietà meccaniche migliorate. Pertanto, l'estrusione per attrito ha dimostrato di essere utile nella lavorazione di metalli difficili da estrudere e nella produzione di compositi a matrice metallica.
R: Oltre ai vantaggi che offre, l'estrusione a freddo è limitata rispetto all'estrusione a caldo: 1. Richiede macchine di estrusione più potenti e di maggiore capacità a causa della maggiore resistenza del materiale a temperatura ambiente. 2. È limitata a forme di base e sezioni trasversali più piccole. 3. Potrebbe non essere appropriata per materiali che possiedono elevata resistenza ma bassa duttilità. 4. Il prodotto può avere maggiori tensioni residue nel prodotto estruso. 5. Una maggiore usura potrebbe portare a cambi di matrice più frequenti. 6. Potrebbe non essere applicabile per materiali sottoposti a incrudimento. 7. La durata dell'estrusione potrebbe essere più lunga rispetto al processo a caldo. Insieme a queste sfide, l'estrusione a freddo è ancora in grado di creare parti con buona finitura superficiale e tolleranze e quindi è adatta per alcune applicazioni.
Fornitore leader di lavorazioni di estrusione di alluminio in Cina

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →