

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Grazie alla sua ampia gamma di applicazioni come materiale ecologico ed economico, l'acido polilattico (PLA) è ampiamente riconosciuto nel campo della stampa 3D. Pur tenendo conto di questi fattori, è fondamentale comprendere il punto di fusione del PLA per ottenere risultati soddisfacenti. Questo aspetto influisce sia sulla qualità della stampa che sul livello di estrusione e sulla durata dei progetti completati. In questo articolo, ci occuperemo del fenomeno termico del PLA e delle sue implicazioni sui progetti di stampa 3D, nonché di come ottimizzare le impostazioni della stampante per ottenere risultati più affidabili. Dal principiante all'esperto, tutti acquisiranno conoscenze che non solo amplieranno la loro comprensione, ma li aiuteranno anche a migliorare le loro stampe.

Gli esperti di stampa 3D raccomandano di utilizzare una temperatura di circa 170-180 gradi Celsius per i filamenti a base di PLA. La temperatura consigliata per l'estrusione dei filamenti in PLA è compresa tra 190 e 220 gradi Celsius per ottenere i migliori risultati di adesione degli strati, evitando al contempo la cosiddetta "deformazione" di Fe, Ni o Co. La punta della stampante dovrebbe avere una temperatura mantenuta al di sopra della temperatura di transizione vetrosa, ovvero tra 60 e 65 gradi Celsius, per evitare che il PLA diventi troppo duro e aderisca alla stampante. Come sempre, consultate la documentazione del produttore allegata al filamento, poiché contiene i valori di temperatura più precisi di cui avete bisogno.
A differenza delle sostanze cristalline, il PLA, o acido polilattico, non ha un punto di fusione specifico. Ha un intervallo di fusione che può variare tra 150 °C e 180 °C, a seconda della formulazione specifica. Questo intervallo può essere influenzato dal livello di cristallinità o da eventuali additivi presenti nel filamento. Inoltre, il PLA non fonde nel senso convenzionale del termine. Invece, passa a uno stato morbido e flessibile attorno alla sua temperatura di transizione vetrosa, che è approssimativamente compresa tra 60 °C e 65 °C. Comprendere queste caratteristiche è fondamentale per garantire una gestione e un funzionamento efficienti in applicazioni come la stampa 3D.
La temperatura di transizione vetrosa (Tg) definisce il comportamento e le prestazioni dell'acido polilattico (PLA), in particolare nella stampa 3D. Le alte temperature ammorbidiscono il PLA fino a renderlo gommoso e deformabile, mentre le basse temperature lo mantengono duro e simile al vetro. Per il PLA, la Tg è in genere compresa tra 60 °C e 65 °C. Questo è l'intervallo che dovrebbe essere mantenuto per preservare la stabilità durante l'applicazione del calore.
Nella stampa 3D, ad esempio, la temperatura del piano di stampa viene mantenuta intorno al limite inferiore della Tg per favorire l'adesione del filamento durante i primi strati, prevenendo al contempo deformazioni e degradazione. Al contrario, mantenere il PLA al di sopra della temperatura Tg per troppo tempo causerà deformazione, riduzione della rigidità e cedimenti strutturali.
Inoltre, quando il materiale supera questa soglia di transizione, le caratteristiche meccaniche del PLA, come la resistenza alla trazione, iniziano a diminuire significativamente. La ricerca indica che l'applicazione di plastificanti o un aumento del contenuto di amorfo può modificare l'effetto di plastificazione della temperatura di transizione vetrosa, che aumenta la flessibilità ma è resistente al calore. Avere il controllo di questi parametri è fondamentale quando si personalizza il PLA per specifiche applicazioni industriali o commerciali, poiché lavorare nell'intervallo di Tg o in prossimità di esso ha un impatto diretto sulla vita funzionale del prodotto.
Un confronto tra PLA e ABS o PETG rivela differenze nelle caratteristiche che incidono sulla selezione dei materiali per determinate applicazioni. Oltre alla facilità di stampa e alla biodegradabilità, il PLA ha una bassa temperatura di transizione vetrosa (Tg) di circa 60 °C che lo rende inutilizzabile per applicazioni ad alte temperature, poiché né le proprietà meccaniche né quelle termiche sono utilizzabili a quella temperatura. Sebbene l'ABS possa offrire una certa resistenza al calore con una Tg di 105 °C ed essere più adatto a più applicazioni rispetto al PLA, presenta delle pecche e, se necessario, requisiti più specifici, come un piano riscaldato, lo renderebbero efficace per la stampa.
Il PETG offre le proprietà più adatte in termini di combinazione di flessibilità e rigidità. La sua Tg di circa 80 °C gli consente di posizionarsi tra il PLA e l'ABS. Il PETG è significativamente più tenace del PLA, il che lo rende più adatto alla produzione di componenti funzionali durevoli. Questo ulteriore vantaggio presenta tuttavia lo svantaggio di dover essere calibrato correttamente per ottenere un'adesione accettabile, che a volte può risultare difficoltosa.
Da un punto di vista meccanico, il PLA ha una maggiore resistenza alla trazione, ma una minore resistenza all'impatto rispetto ad ABS e PETG. Il PLA ha una resistenza alla trazione dimostrata di 50-70 MPa, rispetto ai 40-50 MPa dell'ABS. La resistenza alla trazione del PETG è simile a quella del PLA, tipicamente 50-60 MPa, ma è più flessibile grazie al suo maggiore allungamento a rottura. La sua flessibilità, insieme al suo punto di fusione più elevato, rende il PETG più resistente sia al PLA che all'ABS.
Nonostante il vantaggio sostenibile del PLA dovuto alla sua biodegradabilità, la sua scarsa durabilità in caso di stress e alte temperature può essere compensata dall'ampia gamma di applicazioni che ABS e PETG trovano nella prototipazione, nell'automotive e nella produzione industriale. La scelta del materiale dipenderà dall'equilibrio tra proprietà meccaniche, impatto ambientale e applicazione.
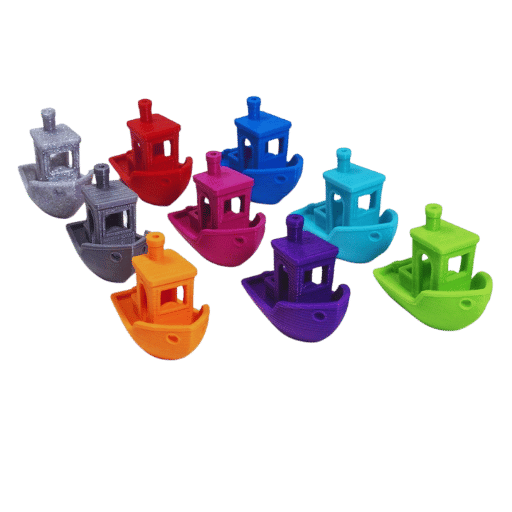
La temperatura dell'estrusore impostata tra 190 °C e 220 °C per la stampa di PLA deve essere ottimizzata in base alla marca utilizzata, poiché marche diverse possono avere caratteristiche diverse come punto di fusione e adesione. Mentre temperature più basse, vicine a 190 °C, sono più favorevoli per il PLA standard per migliorare la levigatezza superficiale, temperature più alte, vicine a 220 °C, possono creare una maggiore adesione degli strati e rafforzarla, con il rischio di deformazioni o colature.
Si consiglia di eseguire un test in torre termostatica per determinare la temperatura ottimale per un filamento specifico. Questo consiste nel stampare una struttura verticale a intervalli definiti, verificando al contempo variazioni di adesione, qualità di finitura e stabilità. Per la maggior parte dei filamenti PLA di alta qualità, l'intervallo compreso tra 205 °C e 210 °C è favorevole, in quanto offre una via di mezzo tra facilità di stampa e robustezza meccanica.
È fondamentale considerare fattori esterni come la velocità di raffreddamento e la temperatura del letto di stampa. La necessità di un letto riscaldato è dibattuta, ma 50-60 gradi Celsius sono ottimali per l'adesione. Il PLA aderisce in modo fenomenale a superfici non riscaldate come il vetro o il nastro adesivo blu. Un altro fattore vantaggioso è l'efficace raffreddamento tramite una ventola impostata al 100% dopo la stampa degli strati iniziali, che garantisce dettagli nitidi e previene la deformazione termica.
Per ottenere stampe di qualità e un flusso di materiale ottimale è necessario un controllo ottimizzato della temperatura dell'estrusore. Per il PLA, la temperatura consigliata è solitamente compresa tra 190 e 220 °C. Variazioni in questo intervallo possono avere un impatto significativo sulla finitura superficiale, sull'adesione degli strati e sulle caratteristiche meccaniche della stampa. Ad esempio, stampare a temperature intorno ai 190 °C può creare dettagli più fini, ma comporta il rischio di sottoestrusione, che può portare a una scarsa adesione degli strati. D'altra parte, temperature più vicine ai 220 °C migliorano lo scorrimento del materiale e l'adesione tra gli strati. Tuttavia, potrebbero verificarsi filamenti o colature.
La temperatura ambiente è uno dei tanti fattori ambientali che possono influenzare le temperature del filamento e dell'estrusore. Eseguire test di temperatura in torre è ideale in questa situazione, poiché consente di aumentare gradualmente la temperatura dell'estrusore e di osservare quale intervallo produce la migliore qualità di stampa. Alcune miscele di PLA, in particolare quelle con seta o fibra di carbonio, spesso richiedono temperature più specifiche da impostare. In questi casi, si tende a seguire le linee guida del produttore. L'intasamento e il surriscaldamento vengono costantemente mitigati monitorando la consistenza dell'ugello durante la stampa per garantire un'estrusione precisa.
La torre di temperatura funziona come una struttura organizzata che aiuta i tester a trovare la temperatura migliore per l'estrusione del filamento, modificandola con piccoli e precisi incrementi a ogni stampa. Questo esperimento si traduce in un risultato grafico altamente visivo. Ogni parte della torre corrisponde a una temperatura specifica, facilitando l'identificazione delle impostazioni con strati più lisci, dettagli più fini e un'adesione più forte.
Nella costruzione di torri di temperatura, gli incrementi di temperatura dovranno essere programmati con incrementi di 5 °C o 10 °C in base alla sensibilità del materiale e alla necessità di raggiungere con precisione il punto di fusione del PLA. Per il PLA standard, le temperature di riscaldamento tipiche sono comprese tra 190 °C e 220 °C, a seconda del fornitore e degli additivi utilizzati. Tuttavia, per miscele più particolari, come le sete rinforzate e i PLA con infusione di carbonio, l'intervallo di temperatura è molto più ampio, raggiungendo anche i 230 °C per ottenere la migliore fluidità e qualità superficiale del filamento.
Determinare l'intervallo di temperatura appropriato è un passaggio cruciale per la torre di stampa finita. Prendiamo, ad esempio, un segmento ideale che presenti una formazione di filamenti costante, bordi netti e una texture uniforme. Temperature più elevate possono aumentare la lucentezza dello strato, migliorandone l'aspetto estetico e favorendo legami più forti tra i segmenti. Tuttavia, quando si stampa con materiali con un punto di fusione più elevato, la formazione di filamenti e cedimenti eccessivi possono rappresentare un problema. D'altro canto, i segmenti a temperature più basse presentano superfici opache e fragili, con una scarsa adesione tra gli strati, il che può essere problematico.
Per ottenere la massima precisione durante i test della torre di temperatura, provate a controllare le impostazioni della stampante come la velocità di stampa, che in genere è compresa tra 50 e 60 mm/s per il PLA, la potenza della ventola di raffreddamento, che si aggira tra il 50% e il 100%, e la corsa dell'ugello. I software di slicing più sofisticati solitamente includono funzionalità che consentono regolazioni automatiche della temperatura durante il test, semplificando ulteriormente il processo.
Una calibrazione completa della temperatura aiuta a risolvere i problemi di stampa più comuni, come la sottoestrusione o l'intasamento. Questo, a sua volta, garantisce una finitura liscia e professionale per ogni oggetto stampato. L'esecuzione di un ciclo di temperatura programmato entro un intervallo di tempo specifico aiuta inoltre a prevenire lo spreco di materiale e i problemi derivanti da stampe non uniformi.

Grazie alla sua usabilità e biodegradabilità, l'acido polilattico (PLA) è un materiale comune nella stampa 3D. Tuttavia, le sue prestazioni e la sua integrità possono essere significativamente compromesse dalla sua natura instabile e sensibile alla temperatura. Il PLA subisce un rammollimento in un intervallo compreso tra 60 °C e 65 °C, che può portare a deformazione anche in presenza di bassi livelli di stress. Tali caratteristiche rendono il PLA inadatto all'uso in ambienti con temperature elevate, ad esempio all'interno di un'auto in una calda giornata estiva.
I risultati della ricerca suggeriscono che condizioni meteorologiche moderate possono portare la temperatura media all'interno di un'auto parcheggiata al sole a superare i 70 °C (158 °F). Questa temperatura supera di gran lunga gli intervalli di stabilità del PLA e può causare la piegatura, la deformazione o la perdita completa dell'integrità strutturale degli oggetti stampati. Inoltre, i materiali con temperature di transizione vetrosa più vicine alla temperatura ambiente subiscono una degradazione inflazionistica se esposti a queste temperature prolungate.
Per mitigare queste sfide, l'integrazione di additivi resistenti al calore nelle miscele o nei compositi di PLA ne migliorerà la resistenza. Anche l'utilizzo di polimeri alternativi come PETG o ABS, che presentano una maggiore resistenza termica, rappresenta una soluzione per applicazioni ad alte temperature. Un'attenta comprensione dei limiti termici del PLA è essenziale dal punto di vista dell'integrità del progetto quando gli oggetti sono esposti a temperature ambientali elevate per un periodo di tempo considerevole.
La temperatura di transizione vetrosa (Tg) del PLA varia da 55 °C a 65 °C, a seconda della formulazione specifica del PLA. Questo è importante perché ci aiuta a comprendere il punto di partenza in cui il PLA inizia ad ammorbidirsi. In questo intervallo di temperatura, il PLA passa dall'essere un materiale più rigido e vetroso a un materiale flessibile, più simile alla gomma, il che influisce notevolmente sulla stabilità meccanica degli oggetti stampati. Quando si progettano componenti destinati a funzionare a queste temperature o al di sopra di queste, è fondamentale considerare questa proprietà termica per evitare deformazioni o perdita di integrità strutturale.

Sottoestrusione
Un esempio di sottoestrusione è quando l'ugello di una stampante non rilascia abbastanza filamento durante la stampa e la temperatura è troppo bassa per raggiungere il punto di fusione del PLA. Questa condizione si verifica spesso con una temperatura di stampa troppo bassa, che causa la fusione del filamento; tuttavia, non abbastanza da consentirne lo scorrimento. Ciò si traduce in strati deboli e incompleti con un'aderenza tra loro non adeguata, mettendo a rischio l'integrità strutturale del pezzo.
Sovraestrusione
La sovraestrusione è l'opposto della sottoestrusione e si verifica quando il filamento viene estruso in eccesso, cosa che spesso accade a temperature superiori al necessario. Il risultato è una certa quantità di grumi, o colature, poiché la superficie di stampa perde la qualità desiderata, mettendo in discussione l'accuratezza e le misurazioni della stampa.
Stringendo e trasudando
Le ragnatele di filamento che collegano le diverse parti della stampa sono un problema di filamento, che ha molte cause, una delle quali è il calore eccessivo. Una temperatura crescente rende il filamento eccessivamente fluido e provoca la presenza di filamenti indesiderati durante il trasferimento dell'ugello da una zona all'altra.
intasamento
Alcune impostazioni di temperatura non idonee, in particolare quelle fredde, sciolgono parzialmente il filamento nell'ugello, causando ostruzioni. Queste parti vuote possono compromettere la stampa e richiedono manutenzione per rimuovere le ostruzioni.
Problemi di adesione degli strati
È possibile che gli strati di materiale non aderiscano correttamente a causa di una temperatura inadeguata, il che può dare origine a una stampa debole che si crepa o si rompe anche con la minima pressione applicata. Questo è particolarmente importante nelle aree che richiedono elevati livelli di stabilità meccanica.
Orditura
In assenza di una calibrazione precisa del materiale e della temperatura ambiente, potrebbe verificarsi un raffreddamento non uniforme durante il ciclo di stampa. Nelle stampe di grandi dimensioni, ciò potrebbe causare deformazioni ai bordi o agli angoli, con conseguente creazione di parti distorte.
Surriscaldamento e riduzione dei dettagli
Impostare una temperatura troppo alta può portare alla perdita di dettagli e a un'eccessiva levigatura a causa del surriscaldamento. Questo è particolarmente preoccupante per oggetti che richiedono disegni intricati o bordi netti.
Gocciolamento dell'ugello durante il tempo di inattività
A temperature eccessivamente elevate, i filamenti possono fondersi a velocità superiori a quelle appropriate, causando gocciolamenti dall'ugello durante i periodi di inattività. Ciò è dovuto ai depositi grumosi all'inizio di segmenti o strati.
Scolorimento o segni di bruciatura
I filamenti di colore più chiaro sono particolarmente soggetti a calore eccessivo e possono scolorirsi o bruciarsi dopo periodi prolungati di esposizione. Questo difetto del nastro può compromettere la qualità complessiva della stampa.
Proposte di cambiamenti di temperatura
È utile ricordare che per eventuali regolazioni è necessario consultare il produttore del file e le stampe di prova. Un'attenta supervisione e la regolazione della temperatura durante la stampa possono garantire il miglior risultato possibile laddove qualità ed efficienza meccanica siano concomitanti.
I nastri adesivi e la temperatura del letto di stampa meritano un'attenzione particolare, poiché sono necessari per la corretta esecuzione di una stampa 3D. Una corretta adesione garantisce che il letto rimanga attaccato alla stampa durante tutto il processo di stampa, con guide o senza problemi di distacco. Per i diversi tipi di filamento, sarà necessario impostare riscaldatori diversi. Per il PLA, una temperatura del letto ideale sarebbe compresa tra 50 e 60 °C, mentre l'ABS funziona molto meglio ben oltre i 90-110 °C, perché altrimenti inizierà a deformarsi.
Anche l'efficacia dei legami adesivi sul filamento è importante. Se il calore non è uniforme, potrebbero verificarsi problemi di adesione uniforme, con conseguente distorsione. La stabilità può essere migliorata utilizzando un letto riscaldato con un migliore controllo della temperatura. Altri metodi, come nastro adesivo, spray adesivi e superfici domestiche progettate per la stampa 3D, possono migliorare l'adesione. Anche sistemi di termoregolazione più efficienti, che spruzzano il nastro adesivo dove previsto, possono risolvere questi problemi di adesione.
In definitiva, conoscere le caratteristiche del filamento utilizzato e le specifiche della stampante è fondamentale per adattare in modo efficace la temperatura del letto di stampa e la tecnica di adesione, o viceversa. Stampe di qualità nascono dalla combinazione di sperimentazione e attenta osservazione con risultati concreti.
Comprendere i requisiti di specifici tipi di filamento è il primo passo per correggere gli errori relativi alle impostazioni di temperatura. Ad esempio, il filamento PLA offre solitamente buone prestazioni di stampa quando la temperatura dell'estrusore è impostata tra 190 e 220 gradi. L'ABS, invece, richiede temperature più elevate, tra circa 220 e 250 gradi. Seguire le best practice stabilite dai produttori spesso aiuta a ridurre al minimo gli errori.
Un altro problema è la variazione di temperatura che potrebbe causare deformazioni o separazione degli strati. Per correggere questo problema, è necessario assicurarsi che la stampante sia dotata di un buon sistema di riscaldamento. Ad esempio, l'aggiunta di un hot-end interamente in metallo aiuta a mantenere la costanza termica anche a temperature di stampa più elevate. Un altro suggerimento è la calibrazione frequente dei sensori termici della stampante per aumentare la precisione dei risultati.
La stampa potrebbe essere influenzata dal surriscaldamento o dalla deformazione degli strati inferiori, pertanto è necessario integrare un sistema di raffreddamento nel riscaldatore. Un approccio per ottenere una distribuzione uniforme del calore sulla superficie del letto di stampa è l'utilizzo di un pad termico in silicone. Studi indicano che materiali come l'ABS, con difetti di deformazione estremi, potrebbero trarre vantaggio da letti riscaldati uniformemente, poiché ciò può ridurre di circa il 30% la perdita di output.
Per gli utenti più esperti, un termometro esterno, come una termocoppia, può essere utile per monitorare e apportare piccole modifiche alla stampa in tempo reale. Inoltre, opzioni software di slicer come le torri di temperatura possono aiutare a individuare gli intervalli di temperatura più efficaci per l'ugello e il piano di stampa, aumentando così le probabilità di successo della stampa.
Inoltre, è necessario tenere conto anche di variabili ambientali incontrollate, come la temperatura ambiente, poiché influenzano le caratteristiche del PLA durante la stampa. Ad esempio, le basse temperature possono causare una perdita di calore e di conseguenza alterare i parametri di temperatura del shower e del letto. Gli involucri aiutano a controllare queste variazioni per garantire una migliore affidabilità di stampa e una migliore stabilità della temperatura.

A mio parere, sia il PETG che l'ABS offrono prestazioni migliori del PLA per diversi motivi. Il filamento PLA si distingue come il materiale più semplice da utilizzare per la stampa perché utilizza temperature più basse e non si deforma facilmente, rendendolo adatto a utenti principianti e progetti dettagliati. Per componenti funzionali e applicazioni esterne, materiali più durevoli, flessibili e resistenti al calore, come il PETG, sono ideali. Sebbene l'ABS offra maggiore resistenza e resistenza al calore, è meno intuitivo in quanto richiede temperature di stampa più elevate, un involucro più ampio e una maggiore ventilazione per gestire la deformazione. Cerco sempre di trovare il giusto equilibrio tra facilità d'uso e prestazioni del componente, che dipendono dal punto di fusione più basso del PLA.
La temperatura di fusione del PLA (acido polilattico) varia da 130 °C a 180 °C. La formulazione specifica e gli eventuali additivi alterano l'intervallo di temperatura di fusione del PLA. Il suo basso intervallo di temperatura di fusione rende il PLA perfetto per applicazioni che richiedono basse temperature e facilità di stampa, ma indica anche che il PLA non è adatto per regioni ad alte temperature, poiché inizia ad ammorbidirsi a circa 60-65 °C (temperatura di transizione vetrosa).
D'altro canto, il PETG ha una resistenza al calore media per applicazioni funzionali pesanti, sopportando una temperatura di transizione vetrosa di circa 80 °C e con limiti operativi superiori di 230 °C. Questo ne migliora le prestazioni termiche per tali applicazioni. Al contrario, l'ABS ha una migliore resistenza al calore con una temperatura di transizione vetrosa di circa 105 °C e un punto di fusione superiore a 200 °C, il che lo rende adatto ad applicazioni con elevate sollecitazioni meccaniche. Più alti sono i punti di fusione di PETG e ABS, più impegnative diventano le condizioni di stampa, come ad esempio in presenza di letti/contenitori riscaldati.
L'analisi dei diversi materiali ha aiutato a scegliere quello che corrisponde alle esigenze del singolo progetto, tenendo conto allo stesso tempo delle condizioni climatiche, della facilità d'uso e delle prestazioni termiche.
Considerato uno dei filamenti più popolari per la modellazione a deposizione fusa, l'acido polilattico (PLA) è accessibile, facile da usare ed ecologico. Il PLA è prodotto da risorse rinnovabili come l'amido di mais o la canna da zucchero, il che lo rende biodegradabile ed ecologico rispetto ai filamenti a base di petrolio. Questa caratteristica di sostenibilità è in linea con i crescenti sforzi in tutto il mondo per ridurre i rifiuti di plastica e l'impronta di carbonio.
Con il PLA, la precisione dimensionale è eccezionale, il che garantisce stampe di qualità estremamente precisa. Questa caratteristica rende il PLA ideale per la prototipazione e modelli con dettagli elevati e complessi. Inoltre, ha un basso punto di fusione, compreso tra 180 e 220 gradi centigradi, che consente una riduzione dei costi energetici durante la stampa. Il basso punto di fusione elimina anche la necessità di un piano di stampa riscaldato in molti casi. Un altro vantaggio del PLA è la minore tendenza alla deformazione rispetto ad altri materiali, come l'ABS. Questo contribuisce a ottenere risultati affidabili in un ambiente di stampa aperto.
Secondo i dati statistici, la resistenza alla trazione del PLA è stimata tra 37 MPa e 60 MPa, a seconda della formulazione e delle condizioni di stampa. Questo è confermato dal fatto che offre una resistenza sufficiente per la realizzazione di componenti strutturali leggeri, modelli estetici e per uso didattico. Inoltre, le sue emissioni inodori e la sicurezza d'uso del PLA lo rendono un'opzione preferibile per la stampa in interni o in ambito domestico, anche perché il PLA è biodegradabile.
Tuttavia, il PLA è particolarmente indicato per la realizzazione di parti non funzionali o applicazioni rudimentali a basso stress, grazie alla minore resistenza termica, in cui la deformazione inizia intorno ai 60 °C. Tuttavia, lo sviluppo di formulazioni come PLA+ ne ha aumentato la durevolezza e la resistenza meccanica alla temperatura, ampliando al contempo l'utilizzo di questi materiali senza perdere le proprietà vantaggiose del materiale.

R: Il punto di fusione dell'acido polilattico o PLA è generalmente compreso tra 180°C e 220°C, anche se diverse formulazioni di filamento PLA presentano variazioni specifiche nella temperatura di fusione.
A: La facilità di stampa del PLA è dovuta principalmente al suo punto di fusione più elevato, che consente l'estrusione a temperature inferiori. Poiché il PLA non richiede un ambiente riscaldato per aderire al piano di stampa, è meno soggetto a deformazioni rispetto ai materiali ABS.
R: Il PLA è un materiale termoplastico ecologico, poiché deriva da materiali rinnovabili. È il materiale più comunemente utilizzato nella stampa 3D grazie alla sua bassa temperatura di fusione, alla capacità di mantenere i dettagli e alla buona resistenza.
R: La temperatura di transizione vetrosa del PLA è di circa 60 °C, la temperatura alla quale inizia ad ammorbidirsi. Conoscere questa informazione facilita la corretta calibrazione della temperatura sulla stampante 3D per un'adesione ottimale degli strati e una qualità di stampa ottimale.
A: Per trovare la temperatura di stampa ottimale per il filamento PLA , è consigliabile partire dalla temperatura dell'ugello di estrusione impostata dal fornitore, che di solito è compresa tra 180 °C e 220 °C. Il valore potrebbe dover essere aumentato o diminuito a seconda di come la stampante estrude il PLA e delle caratteristiche del filamento PLA disponibile.
R: Molti utenti preferiscono usare il PLA perché è facile da lavorare, ha un punto di fusione più basso e non si deforma eccessivamente. Questo lo rende perfetto per i principianti e per la stampa di oggetti dettagliati. La sua natura di materiale termoplastico e bio lo rende inoltre un materiale ricercato per la creazione di diverse stampe 3D.
R: Il PLA ha il vantaggio di essere facile da stampare, ma può anche essere eccessivamente fragile, il che lo rende incapace di resistere alle alte temperature. La sua temperatura di transizione vetrosa porterebbe al rammollimento del PLA e, in determinate situazioni, la sua utilità ne risulterebbe limitata. Inoltre, per alcuni utilizzi, l'ABS potrebbe offrire una maggiore resistenza rispetto al PLA.
R: La qualità di stampa è fortemente influenzata dalla temperatura dell'ugello quando si stampa con il PLA. Se la temperatura è impostata troppo bassa, il filamento non si scioglierà adeguatamente, il che impedisce al PLA di aderire correttamente agli strati, poiché deve essere ammorbidito fino a un certo punto. Anche una temperatura troppo alta è dannosa, poiché causerebbe filamenti o una finitura ruvida. In sostanza, trovare il perfetto equilibrio di temperatura è indispensabile per risultati ottimali.
R: Per le esigenze di stampa 3D di base, il PLA può essere utile, soprattutto quando sono richiesti dettagli complessi o semplicità. Tuttavia, la sua fragilità e il basso intervallo di fusione lo rendono inadatto per parti che richiedono resistenza o calore.
1. Modellazione a deposizione fusa di PLA/MWCNT riempiti con composito polimerico a base di cobalto prodotto mediante stampa 3D
Principali risultati:
Metodologia:
2. Fabbricazione e caratterizzazione di compositi biopolimerici di acido polilattico/grafene mediante modellazione a deposizione fusa e analisi delle loro proprietà fisiche, morfologiche e meccaniche
Conclusioni importanti:
Metodologia:
3. Interazione di lignina e TiO2 con compositi PLA: una combinazione di simulazione e indagini empiriche
Riepilogo dei risultati:
Metodologia:

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →