

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
L'alluminio si lavora velocemente, genera meno usura degli utensili rispetto all'acciaio e mantiene tolleranze ristrette, ma solo quando velocità, avanzamenti e utensili sono impostati correttamente per la specifica lega. Questa guida illustra i parametri chiave per la fresatura dell'alluminio , tra cui la selezione degli utensili, l'evacuazione dei trucioli e la gestione del calore per leghe comuni come la 6061 e la 7075. Per una panoramica completa della produzione di componenti in alluminio con macchine CNC, dalla progettazione alla finitura, consulta la nostra guida alla lavorazione CNC di componenti in alluminio.
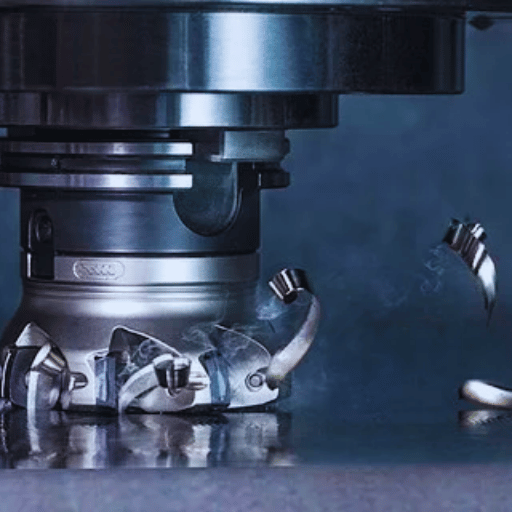
L'alluminio è uno dei materiali più utilizzati per la fresatura grazie alla sua facilità di lavorazione, alla leggerezza e alla resistenza alla corrosione. La sua minore densità rispetto ad altri metalli ne facilita la manipolazione e la lavorazione , con conseguente riduzione dei tempi e dei costi di produzione. Inoltre, la dissipazione del calore durante il taglio riduce la probabilità di rottura degli utensili, garantendo al contempo un'efficienza di taglio costante. Grazie a queste caratteristiche, l'alluminio è particolarmente adatto a diversi settori industriali, come quello dei trasporti, dell'aviazione e dell'elettronica. Con il rapido aumento dell'utilizzo di casseforme nella costruzione di grattacieli, questi vantaggi gli hanno conferito un vantaggio competitivo rispetto ad altri metalli.
Le leghe di alluminio possono essere divise in leghe lavorate e leghe da fusione. Le leghe lavorate possono essere trasformate fisicamente in fogli, piastre ed estrusioni, mentre le leghe da fusione possono essere fuse e versate in stampi per formare forme complesse. Ogni gruppo di leghe è ulteriormente suddiviso in base ai loro principali elementi di lega. La serie 2xxx, ad esempio, ha rame per una maggiore resistenza, e la serie 6xxx ha magnesio e silicio per una buona resistenza alla corrosione e una resistenza moderata. Ogni lega è adattata a specifici parametri di prestazioni per garantire la massima adattabilità per numerose applicazioni in diversi campi.
Alcune leghe di alluminio spesso utilizzate nei processi di fresatura appartengono alle serie 6061, 7075 e 2024.
Le parti fresate vengono scelte in base alle proprietà meccaniche, alle caratteristiche di lavorazione personalizzate e alle specifiche dell'applicazione.
La scelta di materiali esposti ad acqua, sostanze chimiche o condizioni estreme richiede un'attenzione particolare alla resistenza alla corrosione. Le leghe di alluminio come 6061 e 5052 hanno uno strato di ossido naturale, che consente loro di resistere all'ossidazione e alla corrosione. Tali superfici possono essere ulteriormente protette con rivestimenti protettivi o anodizzazione per una maggiore durata.
Oltre a questi materiali, le leghe di alluminio hanno altri attributi positivi, come essere leggere, altamente conduttive termicamente e facilmente lavorabili. Queste caratteristiche rendono le leghe di alluminio adatte a varie applicazioni, dall'industria aerospaziale a quella marittima, dove prestazioni e longevità sono ugualmente cruciali.
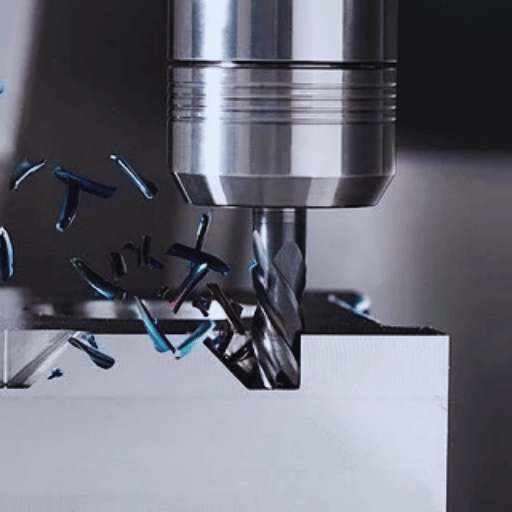
Quando si sceglie un utensile da taglio e una fresa per la fresatura dell'alluminio, considerare utensili progettati per materiali non ferrosi. Scegliere frese in carburi o acciaio rapido (HSS) perché questi materiali sono più durevoli e resistenti al calore. Dovrebbero essere selezionati utensili con superfici lucidate o superfici rivestite con DLC (Diamond-Like Carbon) o ZrN (Zirconium Nitride), che riducono l'adesione del materiale e migliorano l'evacuazione del materiale. Le frese contenenti 2 o 3 scanalature sono adatte per il taglio di alluminio non ostruito. Infine, abbinare il diametro e la geometria dell'utensile al diametro e alla profondità di fresatura richiesti.
L'efficienza, la durata dell'utensile e la finitura superficiale di qualsiasi operazione di fresatura dipendono da tre parametri fondamentali: velocità di taglio, velocità di avanzamento e velocità del tagliente che entra in contatto con il materiale. La velocità di avanzamento è la velocità dell'utensile che si muove attraverso il materiale. Per trovare il perfetto equilibrio tra questi due fattori, è necessario comprendere le proprietà del materiale utilizzato, gli utensili utilizzati e le capacità della macchina.
La raccomandazione generale per la lavorazione dell'alluminio è una velocità di taglio di 150-250 metri al minuto (m/min) e una velocità di avanzamento tra 0.01 e 0.5 mm/dente in base al diametro dell'utensile e alla tempra del materiale. Le tecniche di lavorazione ad alta velocità (HSM) consentono velocità di taglio più elevate, superiori a 500 m/min, per applicazioni specifiche di utensili avanzati rivestiti e macchine utensili ad alte prestazioni. Tuttavia, velocità elevate improprie e non necessarie possono causare danni termici, eccessivo deterioramento della superficie e usura dell'utensile.
Oggigiorno, la maggior parte delle macchine CNC ha un software che incorpora un controllo di avanzamento adattivo, che può modificare la velocità di avanzamento e la velocità di taglio in tempo reale, a seconda di parametri quali carico utensile e forze di taglio. Tali sistemi migliorano in modo ottimale le prestazioni dei processi di lavorazione riducendo al minimo l'usura dell'utensile e mantenendo una qualità costante. Fornire dati di input accurati per avanzamenti e velocità e impiegare strategie di ottimizzazione del percorso utensile garantisce un'azione di lavorazione stabile e produttiva. Controllare periodicamente documenti come manuali di produzione o consultare i produttori di utensili è fondamentale per personalizzare questi valori per usi particolari.
Per trovare il valore preciso di RPM (giri al minuto), la velocità del mandrino deve essere calcolata utilizzando la seguente formula: RPM = (Velocità di taglio × 4) ÷ Diametro , dove la velocità di taglio è specifica per il pezzo lavorato e viene generalmente stimata dai fornitori di utensili o dai parametri di lavorazione.
In termini di profondità di taglio, la selezione si basa su parametri quali la durezza del materiale, il supporto dell'utensile e le prestazioni della macchina. In genere, le operazioni di sgrossatura consentono maggiori profondità di taglio, mentre le operazioni di finitura richiedono tagli poco profondi. Fare riferimento alle specifiche del produttore dell'utensile per ridurre le probabilità di subire un'usura o una flessione indebite. Cercare sempre un equilibrio tra efficienza di lavorazione e qualità del pezzo.
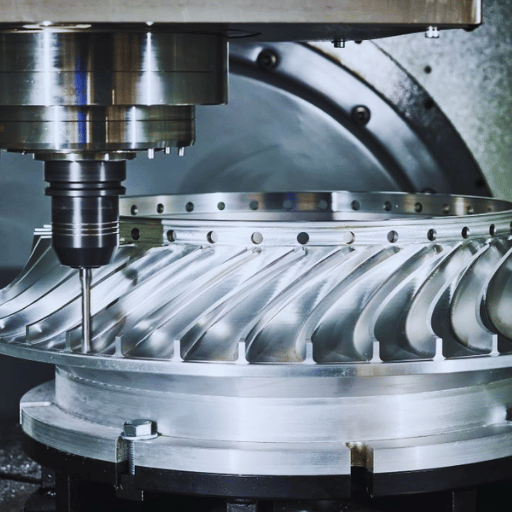
Per evitare surriscaldamento, danni all'utensile da taglio e scarsa finitura superficiale durante la fresatura CNC su alluminio, è necessario mantenere un'adeguata distanza dai trucioli. Utilizzare utensili da taglio con spazi di scanalatura più ampi per consentire un'efficiente rimozione dei trucioli. È possibile utilizzare sistemi di raffreddamento come raffreddamento a flusso o sistemi a nebbia, che aiutano a rimuovere i trucioli e contemporaneamente forniscono raffreddamento per ridurre l'accumulo di calore. Modificare le velocità di taglio e le velocità di avanzamento per mantenere un flusso costante di trucioli ed evitare blocchi nell'area di lavorazione. Controllare costantemente le operazioni di lavorazione per eventuali blocchi di trucioli per garantire che il processo scorra senza intoppi.
L'incorporazione di determinate pratiche e il mantenimento di parametri operativi chiave, come il numero di scanalature sugli utensili da taglio, possono migliorare significativamente le loro prestazioni durature. Uno dei fattori principali che influenzano la durata dell'utensile è il calore associato alla lavorazione, che provoca usura e persino deformazione dell'utensile. Gli utensili rivestiti, come il nitruro di titanio e alluminio (TiAlN) e gli utensili rivestiti di diamante, hanno dimostrato di essere più durevoli grazie al minore attrito e alla migliore resistenza termica.
Inoltre, un'adeguata configurazione della geometria dell'utensile è fondamentale per preservare l'efficienza di una fresa. Gli utensili con angolo di spoglia e preparazione del tagliente sufficienti sono meno complicati da tagliare, consentendo una minore usura dell'utensile e una migliore qualità del prodotto. Anche i materiali resistenti all'usura come utensili in carburo o ceramica sono molto utili per la lavorazione di materiali duri a velocità più elevate.
Per proteggersi dal sovraccarico dell'utensile, è necessario seguire i parametri di taglio specificati come velocità di avanzamento, velocità del mandrino e profondità di taglio. Ad esempio, la ricerca indica che la modifica delle raccomandazioni specifiche di un materiale per la velocità del mandrino può ridurre l'usura fino al 30 percento. La regolazione e la sostituzione tempestiva degli utensili usurati aiuta a mantenere la precisione e l'efficienza della lavorazione. La manutenzione predittiva e la riduzione dei tempi di fermo sono resi possibili dall'impiego di sistemi di monitoraggio più sofisticati come l'analisi delle vibrazioni e i sensori di emissione acustica, che consentono un rilevamento precoce dell'usura degli utensili.
Il controllo preciso dei parametri di lavorazione è fondamentale per produrre la migliore finitura superficiale possibile. La velocità di taglio, la velocità di avanzamento e la geometria dell'utensile devono essere adattate al materiale in lavorazione. Utensili da taglio affilati e una lubrificazione adeguata possono ridurre al minimo la ruvidità superficiale. Inoltre, la riduzione delle vibrazioni dell'utensile e l'impiego di fissaggi ad alta precisione garantiscono coerenza e qualità. Il monitoraggio regolare e il rispetto delle procedure di lavorazione prescritte aiuteranno a raggiungere obiettivi di finitura superficiale ottimali.
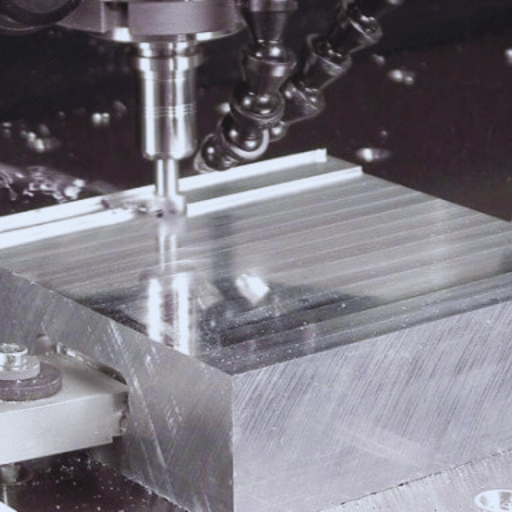
L'efficienza nella lavorazione dell'alluminio è ostacolata dalla sua adesione agli utensili da taglio, che deriva dalla sua duttilità e dal basso punto di fusione. L'adesione rende scadente la finitura superficiale, aumenta l'usura degli utensili e causa imprecisioni nella lavorazione. Il problema può essere risolto utilizzando utensili rivestiti in nitruro di titanio che riducono l'adesione. Una corretta lubrificazione o applicazione del refrigerante, insieme a regolazioni ottimali delle velocità di taglio e degli avanzamenti, riduce efficacemente il surriscaldamento migliorando al contempo l'efficienza della lavorazione.
La lunghezza delle scanalature è fondamentale per i processi di fresatura perché determina l'efficienza dell'utensile, il tempo di lavorazione e la precisione. Lunghezze delle scanalature impostate correttamente per materiali e applicazioni specifici determinano un'asportazione ottimale dei trucioli, riducendo la possibilità di intasamento e rottura. D'altro canto, una lunghezza eccessiva delle scanalature può compromettere la resistenza dell'utensile, provocando flessioni e vibrazioni durante il taglio. A loro volta, queste azioni possono ridurre la precisione e degradare la finitura superficiale.
Ad esempio, applicazioni più dure o ad alta precisione richiedono una lunghezza di scanalatura più stretta perché forniscono un supporto più rigido e sostanziale. Le scanalature allungate funzionano meglio per materiali più morbidi come l'alluminio, che richiedono tassi di rimozione dei trucioli più elevati. Gli studi dimostrano che un rapporto lunghezza-diametro della scanalatura di circa 3:1 sembra ottimale per quanto riguarda la rigidità e l'efficienza di rimozione dei trucioli e migliora le prestazioni di lavorazione.
Inoltre, geometrie avanzate e rivestimenti degli utensili migliorano ulteriormente l'efficienza delle scanalature. I rivestimenti TiAlN migliorano la durata dell'utensile e aiutano a resistere al calore della fresatura ad alta velocità se combinati con lunghezze ottimali delle scanalature. La giusta regolazione della lunghezza delle scanalature, insieme ad altri fattori, consente ai macchinisti di migliorare la produttività senza sacrificare la qualità delle parti lavorabili.
Per la lavorazione di precisione è essenziale trovare la correlazione necessaria tra lunghezza della scanalatura e profondità della scanalatura. Quando si lavora su scanalature profonde, lunghezze della scanalatura più corte aumentano la rigidità, riducendo la flessione e le vibrazioni dell'utensile. Tuttavia, i tagli estesi potrebbero richiedere una lunghezza della scanalatura maggiore per accedere ad aree più profonde, più strette o incassate. Gli studi rivelano che con profondità della scanalatura superiori a tre volte il diametro di un utensile, l'usura eccessiva dell'utensile e i rischi di rottura dettano la preferenza verso geometrie progettate o metodi di fresatura a gradini.
Lo sviluppo moderno degli utensili di fresatura si concentra sull'aggiunta di forme di scanalatura variabili per aumentare le prestazioni di scanalatura profonda. Ad esempio, gli utensili con scanalatura a profondità graduata sono più competenti nell'asportazione dei trucioli mantenendo la stabilità. La ricerca suggerisce che l'applicazione di rivestimenti ad alte prestazioni, come il carbonio simile al diamante (DLC), su tali utensili aumenta notevolmente la loro resistenza all'usura per periodi di lavorazione prolungati. L'uso di utensili in acciaio rapido (HSS) o carburo di corrispondenti lunghezze di scanalatura e profondità di scanalatura aumenta l'efficienza e la qualità della finitura superficiale per i macchinisti che hanno a che fare con materiali difficili come il titanio o gli acciai temprati.
Il criterio di selezione deve includere gli attributi del materiale, la potenza del mandrino, la velocità di avanzamento del taglio e il tipo di raffreddamento impiegato. L'uso di simulazioni insieme a informazioni specifiche dell'applicazione aiuta a ottenere una profondità di scanalatura precisa senza danneggiare l'utensile, garantendo processi di lavorazione affidabili e ripetibili.
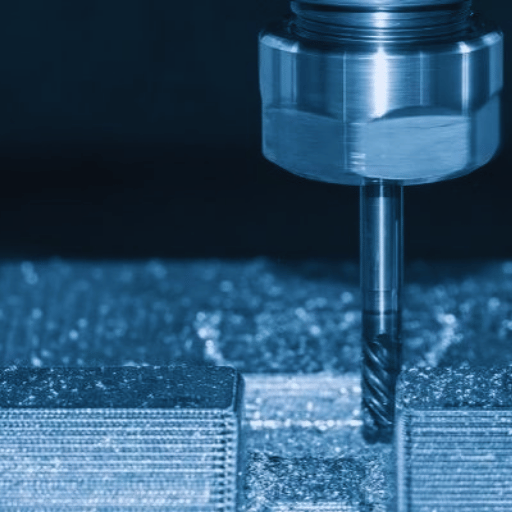
I taglienti influenzano direttamente la lavorabilità delle parti in alluminio perché determinano la qualità del taglio e l'efficienza della rimozione del materiale. Ad esempio, un tagliente affilato riduce la resistenza durante il processo di lavorazione, riducendo quindi l'attrito e le possibilità di formazione di bave, migliorando la finitura superficiale. C'è anche una riduzione dell'accumulo di calore da utensili con geometria del tagliente ottimizzata, che è essenziale quando si lavora l'alluminio con elevata conduttività termica. Un ulteriore miglioramento nell'evacuazione del truciolo e nella consistenza si ottiene utilizzando utensili per alluminio, come frese a 3 taglienti scanalate lucidate con bordi rettificati. In conclusione, avere un tagliente adeguatamente mantenuto è fondamentale per la precisione, la durata dell'utensile e la qualità delle parti nel processo di fresatura.
Un vantaggio degli angoli di elica più alti nella fresatura dell'alluminio è che aiutano notevolmente la rimozione dei trucioli e diminuiscono le forze di taglio in diminuzione. I componenti angolati determinano una maggiore velocità di taglio rotazionale, migliorando il completamento regolare dei ritocchi finali e riducendo al minimo i potenziali danni alla superficie. La riduzione delle vibrazioni in questo scenario migliora la stabilità e la precisione nella lavorazione. Quando si lavora con utensili per la fresatura dell'alluminio, di solito è più efficace impiegare utensili rettificati con un'elica da 35° a 45° poiché esiste un equilibrio tra l'efficienza della rimozione e la qualità della superficie ottenuta.
La fresatura accurata dei componenti in alluminio richiede utensili e procedure di taglio che massimizzano la precisione e la qualità della finitura superficiale. Gli utensili da taglio affilati con rivestimenti, come il nitruro di titanio (TiN) o il carbonio simile al diamante (DLC), migliorano l'efficienza di taglio e riducono l'usura degli utensili. La regolazione delle velocità di avanzamento e del mandrino consente una rimozione costante del materiale senza surriscaldare l'utensile. Inoltre, una lubrificazione e un controllo dei trucioli adeguati migliorano la qualità e l'integrità della superficie del pezzo. Quando allineati, questi fattori consentono ai produttori di ottenere precisione e resistenza nei componenti in alluminio.
R: Per abituarsi ai concetti di fresatura dell'alluminio, è necessario riconoscere le caratteristiche dell'alluminio, gli utensili necessari e i metodi che devono essere implementati. L'alluminio è uno dei metalli più facili da lavorare, il che significa che può essere lavorato rapidamente, purché venga fatto in modo appropriato. Il problema chiave per la fresatura dell'alluminio è impedire che la saldatura dei trucioli e le vibrazioni dell'utensile si verifichino troppo frequentemente, pur essendo il più produttivo possibile.
R: Nelle operazioni di fresatura vengono utilizzati due tipi principali di alluminio: alluminio lavorato e alluminio fuso. La caratteristica distintiva sia dell'alluminio lavorato che di quello fuso è che l'alluminio fuso lavorato ha una struttura a grana relativamente grossolana, che lo rende meno lavorabile. Allo stesso tempo, l'alluminio lavorato è più flessibile e facile da lavorare e viene utilizzato più spesso nella lavorazione CNC e automatica.
R: Durante la lavorazione dell'alluminio, è essenziale selezionare utensili in carburo perché sono rigidi e precisi, anche se le frese multiuso per alluminio dovrebbero funzionare bene. Sono preferiti utensili con geometria a due taglienti perché consentono un'efficiente rimozione dei trucioli. È inoltre fondamentale adattare la lunghezza del tagliente alla profondità della scanalatura per evitare rotture dell'utensile e ottenere il miglior taglio fisico possibile.
R: L'avanzamento e la velocità nella fresatura dell'alluminio sono ugualmente importanti. Queste variabili devono essere controllate per lavorare l'alluminio in modo ottimale. Velocità di avanzamento e velocità del mandrino corrette aiutano a raggiungere le massime velocità di rimozione del materiale, aumentando al contempo la durata dell'utensile e riducendo i costi.
R: Una fresatrice può tecnicamente tagliare l'alluminio, ma devono essere soddisfatte alcune condizioni per quanto riguarda gli utensili da taglio per eliminare le vibrazioni dell'utensile e la scarsa finitura superficiale. La maggior parte delle applicazioni preferisce una macchina CNC o una fresatrice per un maggiore controllo e precisione.
R: Lavorare l'alluminio in modo efficiente richiede attenzione alla finitura superficiale, ai vincoli di precisione dimensionale, alla concentrazione del calore e al rischio di saldatura dei trucioli. L'implementazione di refrigeranti, la modifica del percorso utensile e la regolazione dei parametri di taglio sono alcuni metodi che possono aiutare ad alleviare questi problemi.
R: Gli utensili in carburo sono preferiti per la lavorazione dell'alluminio per la loro natura più rigida e per la tenuta del tagliente ad alte temperature. Inoltre, producono una finitura migliore e aiutano a evitare l'usura dell'utensile, che è eccessivamente necessaria durante la fresatura dell'alluminio ad alta velocità, il che lo rende il materiale preferito per gli utensili.
R: Il processo di fresatura dell'alluminio è fondamentale per CNC e altre macchine automatiche in quanto garantisce uniformità e precisione, necessarie per un'efficace produzione di alluminio. Sapere come funzionano automaticamente questi fattori aiuta il movimento degli utensili, aumentando così l'efficienza e riducendo lo spreco di tempo.
R: Quando si seleziona l'alluminio per un progetto, bisogna considerare la sua resistenza, la facilità di lavorabilità e la resistenza alla corrosione. L'alluminio fuso è appropriato per caratteristiche più complesse, mentre l'alluminio lavorato è migliore per applicazioni che richiedono una lavorazione precisa e resistenza.
1. Modellazione avanzata della forza di taglio mediante microfresatura della lega di alluminio LF 21 tenendo conto dell'usura degli utensili e di un'ampia gamma di leghe di alluminio.
2. Fresatura di estremità di lega di alluminio Sollecitazioni residue e rugosità superficiale Simulazione termomeccanica 3D
3. Il comportamento meccanico e il modello di forza semi-empirico della fresatura di leghe di alluminio aerospaziali mediante applicazione di lubrificanti biologici nano.

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →