

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Grazie alla sua precisione e adattabilità, la lavorazione CNC della plastica viene utilizzata per la produzione di componenti in diversi settori, come quello sanitario, automobilistico ed elettronico. Lo sviluppo di nuove tecnologie nella scienza dei materiali e nelle tecniche di lavorazione ha incrementato notevolmente la produzione di componenti in plastica di precisione. In questo documento, illustreremo le tecniche, gli strumenti e le pratiche rilevanti per la lavorazione CNC della plastica, che riteniamo, e che molti professionisti, ingegneri, produttori e progettisti confermano, contribuiscano a ottenere i migliori risultati. Questa risorsa informativa si rivolge a professionisti di tutti i livelli di competenza, sia principianti che esperti, con l'obiettivo di risolvere problematiche relative all'efficienza in termini di tempo e alla produttività. L'intento di questo documento è mostrare i possibili utilizzi e i vantaggi della lavorazione CNC della plastica per diverse applicazioni aziendali.
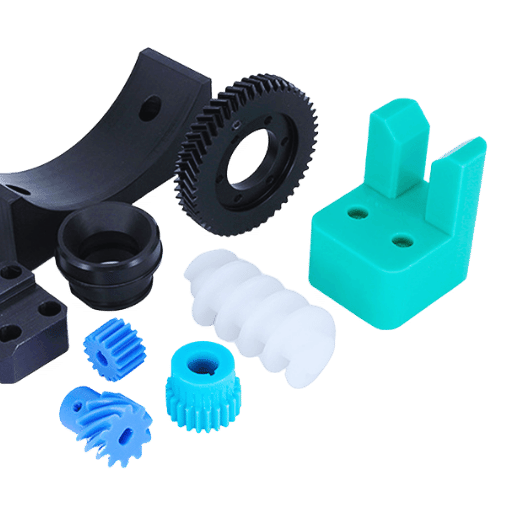
La lavorazione CNC della plastica è un tipo di lavorazione che impiega sia un computer che uno strumento come componenti principali per comprimere e tagliare parti di un pezzo di plastica al fine di ottenere una forma predeterminata. Questo metodo raggiunge precisione e ripetibilità nel processo di fabbricazione che consente la produzione di parti complesse insieme a tolleranze strette. Le plastiche più comuni utilizzate nel processo di lavorazione sono ABS, policarbonato e nylon perché sono resistenti e flessibili. L'uso della lavorazione CNC è predominante nei prototipi e nelle attività di produzione di piccoli e medi volumi nei settori automobilistico, aerospaziale e medico. Facilita il raggiungimento degli standard di qualità ed efficienza desiderati, migliorando così le prestazioni dell'applicazione.
La plastica è una sostanza artificiale ricavata da materiali completamente o parzialmente sintetici ed è composta principalmente da polimeri. Essendo leggera e resistente, oltre che flessibile nell'uso, è una materia prima importante per vari settori. In genere, le plastiche si dividono in due tipi: termoplastiche, che si ammorbidiscono quando vengono riscaldate e possono essere rimodellate più volte, e plastiche termoindurenti, che, dopo essere state stampate, possono solidificarsi in una forma permanentemente dura. La loro natura flessibile le rende utili in medicina, macchinari, edilizia e persino negli imballaggi, motivo per cui sono così convenienti.
L'incorporazione di tecnologia e macchine nella produzione di prodotti in plastica ha portato alla fabbricazione efficiente e precisa di prodotti in plastica. L'invenzione e l'uso di macchine altamente efficienti come macchine per stampaggio a iniezione, processori di estrusione e macchine per termoformatura hanno portato al progresso delle industrie della plastica. Ad esempio, le macchine per stampaggio a iniezione sono ben note per la loro capacità di formare anche le forme più intricate con estrema precisione e coerenza. Sono progettate per utilizzare stampi insieme a sistemi ad alta pressione per iniettare plastica fusa in stampi specifici. Queste macchine sono particolarmente importanti per la produzione di massa nei settori automobilistico, dei beni di consumo e sanitario.
Altrettanto importanti sono le macchine per estrusione che servono al compito di produrre prodotti plastici continui in forma di tubo, foglio e pellicola. Nella loro produzione possono essere utilizzati diversi tipi di termoplastiche, rendendole versatili, specialmente con i nuovi e migliorati design che vengono utilizzati, rendendo possibile aumentare la velocità di produzione e ridurre lo spreco di materiale. I progressi in queste macchine consentono di controllare meglio lo spessore della parete, la stratificazione del materiale e la finitura superficiale, che sono essenziali per molte applicazioni moderne.
Le recenti informazioni del settore rivelano che il mercato globale delle macchine per stampaggio a iniezione dovrebbe superare i 20 miliardi di dollari entro il 2030, dimostrando una crescente dipendenza dai macchinari automatizzati per la lavorazione della plastica. Inoltre, le nuove macchine di fabbricazione sono ora dotate di robot automatizzati, controlli basati sull'intelligenza artificiale e funzioni di risparmio energetico, il tutto per aumentare la produttività con un impatto minore sull'ambiente. Oltre a ridurre i tempi di produzione, questi sviluppi migliorano anche l'accuratezza e la qualità dei prodotti finali, il che è fondamentale per la crescita della tecnologia nella produzione di plastica.
La lavorazione delle materie plastiche e di altri polimeri è diversa da quella dei metalli, a causa delle loro temperature di fusione più basse, della loro sensibilità termica e della loro maggiore duttilità. Quando si lavora la plastica, a differenza dei metalli, è necessario utilizzare velocità di taglio e avanzamenti inferiori per evitare surriscaldamento e deformazione. Per non danneggiare il materiale, si utilizzano utensili di precisione in carburo. Poiché le materie plastiche sono più soggette a deformazioni sotto pressione, è necessario impiegare tecniche di serraggio adeguate. Tenendo conto di tutti questi aspetti, si può dedurre che la lavorazione delle materie plastiche è nettamente diversa da altri tipi di lavorazione ed è intrinsecamente complessa.
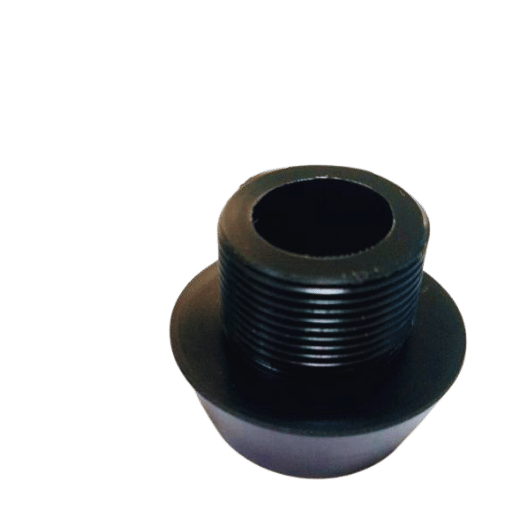
L'importanza della finitura superficiale nella lavorazione della plastica non può essere trascurata poiché ha un impatto significativo sulla funzionalità, l'estetica e le prestazioni del componente finale. Una migliore finitura superficiale porta a una riduzione dell'attrito, a una maggiore resistenza all'usura e a una migliore chiarezza ottica della parte quando necessario. È particolarmente rilevante nei settori dei dispositivi medici, dell'automotive e dei semiconduttori, che richiedono un'elevata precisione insieme a un aspetto estetico impeccabile.
Una finitura superficiale ideale può essere ottenuta solo tramite il rigoroso controllo del processo di lavorazione e dei suoi parametri. Ad esempio, l'uso di utensili con bordi lucidati e angoli di taglio ben progettati riduce notevolmente la rugosità superficiale. Le cifre attuali mostrano che per le parti in plastica ad alte prestazioni, soddisfare gli standard del settore con una rugosità media (Ra) da 0.2 a 0.8 µm è una prassi comune. Oltre a ciò, il controllo delle velocità di avanzamento e delle velocità del mandrino è ugualmente importante per evitare di generare segni di vibrazione o danni termici che potrebbero rovinare la finitura.
La selezione del materiale è un'altra considerazione importante per ottenere la finitura superficiale di interesse. Per alcuni tipi di plastica come PTFE e acrilici, l'opacità della superficie può essere un problema a causa della loro natura. Questi problemi, tuttavia, possono essere affrontati con l'impiego di lavorazioni ad alta velocità e applicazioni di refrigerante. La finitura superficiale può anche essere migliorata e l'uniformità nella produzione può essere ottenuta con processi di post-lavorazione come lucidatura e trattamento chimico.
In definitiva, un approccio rigoroso al raggiungimento della finitura superficiale nella lavorazione delle materie plastiche è necessario per soddisfare le esigenze funzionali, migliorare il ciclo di vita del prodotto e l'aspetto generale del prodotto stesso.
La scelta degli utensili è uno dei fattori più importanti per puntare a una maggiore finitura superficiale nel processo di lavorazione delle parti in plastica. Le sezioni seguenti delineano gli utensili pertinenti e le loro considerazioni per i migliori risultati possibili:
Utensili in metallo duro
Utensili rivestiti diamantati
Utensili in acciaio ad alta velocità (HSS).
frese
Utensili in diamante policristallino (PCD)
Frese con angolo di elica basso
Frese a singolo tagliente
Utensili da taglio con caratteristiche di rompitruciolo
I dati degli studi di settore suggeriscono che la lavorazione della plastica è fortemente influenzata dalla geometria e dal materiale dell'utensile. Confrontando utensili diamantati rivestiti e utensili non rivestiti a parità di condizioni di lavoro, si dimostra che con gli utensili rivestiti la rugosità superficiale è migliorata del 60% con l'uso di utensili diamantati. Pertanto, produttività e qualità possono essere ottenute con una selezione ottimale dell'utensile.
Due dei parametri più importanti nei processi di lavorazione delle materie plastiche sono la velocità del mandrino e le velocità di avanzamento. La velocità di avanzamento, descritta in millimetri al minuto o pollici al minuto, si riferisce alla distanza percorsa dal materiale plastico verso la fresa, mentre la velocità del mandrino, misurata in giri al minuto (RPM), specifica la velocità di rotazione dell'utensile da taglio. I parametri di cui sopra, collettivamente, determinano l'efficienza della lavorazione, la qualità della finitura superficiale e la longevità dell'utensile in uso.
Nuove innovazioni dimostrano che molte plastiche, a seconda del tipo di materiale e dell'applicazione di lavorazione, tendono a ottenere i risultati migliori entro la velocità del mandrino da 2,000 a 20,000 giri/min. Nella lavorazione ad alta velocità di materiali termoplastici, ad esempio, le velocità del mandrino applicate verso il limite superiore dell'intervallo sono molto vantaggiose nel ridurre il calore e migliorare la finitura superficiale.
Mentre le velocità di avanzamento dovrebbero funzionare insieme alla velocità del mandrino, l'intervallo raccomandabile per la maggior parte delle plastiche è compreso tra 0.05 e 0.5 mm/giro. Le velocità di avanzamento più morbide tendono a funzionare meglio se applicate a materiali come il polietilene che sono più suscettibili alla fusione e alla deformazione, mentre le velocità di avanzamento più elevate sono più utili con il policarbonato che è più resistente. La ricerca mostra che questi due fattori sono spesso utilizzati in modo improprio in combinazione, causando troppa usura sull'utensile, calore eccessivo ed errori nel prodotto creato.
Per trovare il giusto equilibrio è necessario esaminare fattori come le proprietà del materiale, la forma dell'utensile e l'ambiente in cui avviene il taglio. Ad esempio, durante la lavorazione di plastiche più morbide, è ottimale avere un'elevata velocità del mandrino e una bassa velocità di avanzamento per proteggere la qualità della superficie. Tuttavia, le plastiche più rigide possono rispondere meglio a velocità del mandrino di fascia media e velocità di avanzamento moderatamente più elevate per ridurre al minimo l'usura eccessiva dell'utensile. Questi parametri devono anche essere regolati in tempo reale a causa di modifiche come le condizioni dell'utensile o particolari dettagli di progettazione del materiale.

Nella scelta di una tecnica di lavorazione per le materie plastiche, è importante considerare le proprietà del materiale, le tolleranze richieste e la funzione del componente. Di seguito, esaminiamo più da vicino alcuni dei metodi più comuni di lavorazione delle materie plastiche.
Fresatura CNC
tornitura CNC
Taglio laser
Perforazione
efficiente
segare
Taglio a getto d'acqua
Lavorazione ad ultrasuoni
Ogni tecnica di lavorazione ha le sue caratteristiche specifiche a seconda delle esigenze dell'applicazione. Ad esempio, il taglio laser e il taglio a getto d'acqua sono ideali per disegni dettagliati, mentre la fresatura e la tornitura CNC sono ineguagliabili in termini di precisione e uniformità. Qualsiasi metodo scelto deve tenere conto del comportamento del materiale, dei limiti funzionali e dell'efficienza in termini di costi.
Economicamente, tecnologicamente e in termini di materiale, ci sono diversi fattori che influenzano la scelta di un metodo di lavorazione. Alcuni dei fattori principali includono requisiti di finitura superficiale, caratteristiche del materiale, accuratezza dimensionale, volume di produzione e costi.
Caratteristiche del materiale
Precisione dimensionale e finitura delle superfici
Volume di produzione e tempi di consegna
Considerazioni termiche e strutturali
Razionalizzazione dei costi
Valutando tutti questi elementi, sia gli ingegneri che i produttori sono in grado di migliorare la qualità dei componenti realizzati, garantendo al contempo la massima efficienza e redditività nella scelta dei metodi di lavorazione.
È fondamentale considerare la sensibilità termica e i bassi punti di fusione quando si lavora con materiali termoplastici. Gli utensili da taglio che generano molto calore possono causare ammorbidimento, deformazione o finiture superficiali scadenti. Per evitare questi risultati, si dovrebbero utilizzare utensili da taglio con bordi affilati e basse velocità di taglio e avanzamenti. Inoltre, buoni metodi di raffreddamento per aria o nebbia possono aiutare a ridurre il calore generato dalla lavorazione. La scelta di un materiale appropriato per l'utensile, come utensili in carburo o rivestiti, aumenta la durata dell'utensile e fornisce una migliore precisione grazie al minore attrito. Questi fattori sono essenziali quando si lavora con materiali termoplastici per ottenere i migliori risultati.
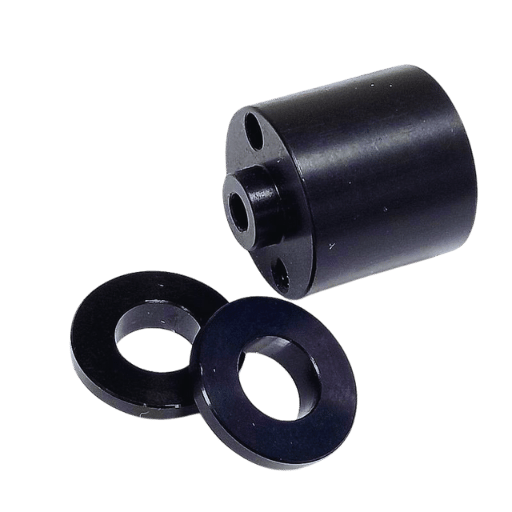
Quando si lavorano componenti in plastica, l'espansione termica è un fattore che richiede un'attenzione speciale a causa dell'elevato CTE delle plastiche rispetto ai metalli. Questo fenomeno indica che i materiali economicamente validi subiscono cambiamenti più drastici di volume a causa del calore rispetto ai metalli. Per ottenere i migliori risultati, è necessario affrontare la sfida dell'espansione termica per garantire che nessuno dei componenti subisca distorsioni nelle dimensioni.
Si stima che le materie plastiche abbiano un valore CTE compreso tra 20 × 10⁻⁶ e 200 × 10⁻⁶ per °C, a seconda del tipo di polimero. Ad esempio, il polietilene (PE) e il polipropilene, insieme ad altre opzioni meno rigorosamente accettate, hanno valori CTE più elevati rispetto al policarbonato (PC) di grado ingegneristico e al polietereterchetone (PEEK). Queste differenze rappresentano una sfida poiché gli ingegneri devono determinare la selezione dei materiali in base all'intervallo di temperatura di esercizio previsto.
L'espansione termica può essere gestita in vari modi. Un'opzione di progettazione è quella di introdurre tolleranze compensative che forniscano sollievo alle diminuzioni di dimensione che possono verificarsi quando sottoposte a calore. Prendiamo ad esempio gli assemblaggi realizzati con parti in metallo e plastica. Potrebbero dover utilizzare progetti di interfaccia specializzati, come consentire che fori e fessure siano più grandi del necessario per ridurre qualsiasi tensione o sforzo che potrebbe causare disallineamenti dovuti a differenze di espansione.
Le plastiche rinforzate con fibre, come i polimeri di fibra di vetro o di carbonio, tendono a ottimizzare le prestazioni del polimero di base grazie al loro basso coefficiente di dilatazione termica. Ad esempio, con il rinforzo in fibra di vetro, l'espansione termica del nylon può essere ridotta del 50%, consentendo al nylon rinforzato di essere termicamente stabile. L'utilizzo di materiali rinforzati è particolarmente vantaggioso quando sono necessarie precisione e stabilità a temperature più alte e più basse per determinate applicazioni.
Infine, le condizioni termiche che circondano il processo e l'operazione di lavorazione richiedono una gestione attenta. Un controllo sostanziale della temperatura ambiente dell'ambiente dell'officina di lavorazione offre un vantaggio in termini di riduzione delle variazioni dimensionali durante i processi di lavorazione. Anche la ricottura post-processo per alleviare lo stress interno è un approccio vantaggioso per ridurre la deformazione dell'articolo dovuta all'aumento di calore per un lungo periodo di tempo. Insieme a materiali attentamente selezionati e all'ottimizzazione del design, tutti questi sono i passaggi per garantire che le parti in plastica funzionino in modo affidabile in ambienti altamente attivi termicamente.
Il bilanciamento delle tolleranze nei componenti in plastica richiede un approccio integrato che tenga conto della scelta dei materiali, delle tecniche di produzione e della gestione ambientale. Innanzitutto, è fondamentale scegliere materiali con un basso coefficiente di dilatazione termica e un'elevata stabilità dimensionale per ridurre la variabilità. È inoltre necessario applicare tecniche di lavorazione CNC di precisione e ripetitive, nonché processi di stampaggio a iniezione . Un'attenta gestione dei fattori ambientali, come temperatura e umidità, durante la produzione e lo stoccaggio, contribuisce a ridurre le variazioni dimensionali. L'applicazione di tutti questi accorgimenti consente ai produttori di soddisfare rigorosi requisiti di tolleranza.
Per ridurre al minimo il calore da attrito, mi concentrerei sull'installazione di sistemi di lubrificazione di alta qualità per evitare che le superfici entrino in contatto tra loro; ciò consentirà un'interazione più fluida tra i componenti. Anche la selezione di materiali di superficie a basso attrito e l'esecuzione di trattamenti superficiali adeguati, come rivestimento o lucidatura, saranno importanti per ridurre l'usura. Inoltre, sarebbe necessario migliorare l'allineamento e rimuovere i componenti di attrito non essenziali tramite una progettazione ottimizzata dei componenti. Gli effetti termici dell'attrito nel corso delle operazioni potrebbero anche essere ulteriormente controllati tramite l'uso di materiali resistenti al calore o sistemi di raffreddamento.

Rispetto ai metalli, la fresatura delle materie plastiche presenta le sue difficoltà, come punti di fusione più bassi, elevata elasticità e suscettibilità alla deformazione. Essere in grado di risolvere queste sfide è fondamentale per garantire la precisione riducendo al contempo i difetti nel prodotto finale. Di seguito sono riportate le sfide più frequenti nella fresatura delle materie plastiche e le possibili soluzioni:
Fusione del materiale dovuta all'accumulo di calore
Usura e opacizzazione degli utensili
Deformazione e deformazione del materiale
Scheggiature e fratture fragili di materie plastiche dure
Finitura con scarsa rugosità superficiale
Problemi con i chip
Affrontando questi problemi in modo strategico, le case automobilistiche possono migliorare l'efficienza, la precisione e la coerenza nei processi di fresatura per la plastica. L'incorporazione di queste soluzioni nei flussi di lavoro di fresatura si traduce in una maggiore qualità di output e una maggiore longevità degli utensili.
Come tutti i processi che incorporano la fresatura della plastica, la manutenzione regolare e l'aderenza ai protocolli di sicurezza stabiliti sono essenziali per ottenere un flusso di lavoro efficiente e sicuro. Utilizzando gli strumenti e le attrezzature giusti, nonché maneggiando i materiali in modo appropriato, si possono mitigare i rischi, prolungando al contempo l'aspettativa di vita degli strumenti. Di seguito sono riportate le raccomandazioni fornite in dettaglio:
Misure di sicurezza sul posto di lavoro
Controllo fumi e polveri
Cura degli attrezzi
Movimentazione e stoccaggio dei materiali
Taratura della macchina e controlli regolari
Procedure di emergenza
Attraverso l'implementazione di politiche di sicurezza e una manutenzione regolare, i produttori possono massimizzare la produzione e garantire un posto più sicuro per i dipendenti. Una migliore salute degli operatori, unita a un ridotto deterioramento dei macchinari e al controllo della qualità del prodotto, contribuiscono all'efficienza dei costi di queste misure.
È fondamentale concentrarsi su utensili pensati per materiali morbidi, non lavorati e non metallici quando si considera la fresa per una fresa per plastica. Le frese a singolo tagliente e a O taglienti sono le più appropriate perché rimuovono trucioli e calore. Con la plastica, l'accumulo di calore può causare sia fusione che deformazione. Utilizzano frese con bordi affilati e taglienti lucidati per ridurre al minimo lo stress di finitura del materiale. Inoltre, è sempre necessario rispettare la corretta velocità del mandrino e la velocità di avanzamento. Altrimenti, c'è il rischio di surriscaldamento. Le specifiche del produttore devono sempre essere considerate per garantire la loro correttezza con il tipo di plastica che viene fresata.
A: La lavorazione CNC della plastica si riferisce al processo di taglio della plastica mediante macchine a controllo numerico e si differenzia dagli altri processi di lavorazione in quanto è specializzata per le materie plastiche che presentano punti di fusione più bassi, minore resistenza alla trazione e caratteristiche strutturali diverse rispetto ai metalli. Questa guida alla lavorazione delle materie plastiche si propone di fornire informazioni sulle procedure corrette affinché i risultati finali siano sempre di alta qualità.
A: La foratura di materiali plastici richiede attenzione ad alcuni aspetti chiave. 1. Le punte del trapano devono essere affilate con un angolo di punta di 118° e un gioco del labbro di 9°-15°. 2. La velocità di avanzamento deve essere bassa; si consigliano 0.005 pollici per giro. 3. La fusione e la precisione dimensionale devono essere mantenute utilizzando un refrigerante. 4. Per ridurre il calore sviluppato, si dovrebbe usare la foratura a gradini con fori di diametro maggiore. 5. Un trapano rotante aumenterebbe la temperatura della plastica prima che raggiunga la punta di foratura, il che potrebbe danneggiare il materiale.
A: Le operazioni di lavorazione CNC della plastica sarebbero impossibili senza l'uso di un liquido di raffreddamento. Questo è utile per dissipare il calore poiché il punto di fusione della plastica è considerevolmente inferiore a quello dei metalli. Un corretto utilizzo del liquido di raffreddamento garantisce che la macchina non fonda la plastica, assicura il raggiungimento delle dimensioni corrette e migliora la qualità della finitura superficiale. Inoltre, facilita l'asportazione dei trucioli, aspetto particolarmente necessario nella foratura profonda o in altri processi di lavorazione complessi.
A: Alcune delle operazioni di tornitura più comuni nella lavorazione CNC della plastica includono: 1. Spianatura: per realizzare superfici piane perpendicolari all'asse di rotazione. 2. Tornitura cilindrica: per ridurre al minimo il diametro del pezzo. 3. Tornitura conica: per realizzare superfici coniche. 4. Filettatura interna/esterna. 5. Scanalatura: per formare un incavo o un taglio. Durante l'esecuzione di queste operazioni, è molto importante raggiungere velocità e avanzamenti corretti per evitare la fusione e la deformazione dei componenti in plastica.
A: Le linee guida importanti per ottenere componenti in plastica precisi e ben realizzati sono: 1. Utilizzare utensili da taglio affilati e ben affilati. 2. Utilizzare velocità di taglio e velocità di avanzamento ideali. 3. Gestire la corretta rimozione dei trucioli per ridurre le possibilità di essere tagliati di nuovo. 4. Applicare refrigerante per eliminare il calore in eccesso. 5. Essere consapevoli di alcune caratteristiche della plastica, come l'espansione termica o la resistenza chimica. 6. Ove possibile, creare componenti con spessore di parete uniforme. 7. Fare le dovute tolleranze per un serraggio uniforme legato senza deformazione della parte.
A: La scelta del materiale plastico influisce notevolmente sul processo di lavorazione CNC . Diversi tipi di plastica presentano diverse caratteristiche di durezza, conducibilità termica e persino resistenza agli agenti chimici. Ad esempio, i tipi di plastica più morbidi richiedono velocità di taglio inferiori per evitare la fusione, mentre quelli più duri vengono lavorati più rapidamente. Alcune plastiche sono soggette a fessurazioni da stress, soprattutto quelle amorfe, e richiedono quindi maggiore attenzione alla forza di taglio e alla geometria dell'utensile. La scelta del materiale influisce anche su altre caratteristiche del pezzo, come resistenza, tenacità e stabilità dimensionale.
A: Alcuni errori includono: 1. Utilizzare velocità di taglio eccessive che rischiano di fondere la plastica. 2. Dimenticare di raffreddare correttamente le parti, il che può causare deformazioni dovute al surriscaldamento. 3. Utilizzare strumenti di taglio smussati o di tipo sbagliato. 4. Non preoccuparsi del corretto fissaggio, il che può causare distorsioni nelle parti. 5. Non considerare la lavorazione del materiale tenendo presente la sua dilatazione termica. 6. Non preoccuparsi di alcune delle plastiche che necessitano di sollievo dallo stress dalla lavorazione. 7. Utilizzare le caratteristiche richieste per l'applicazione finale, come quelle chimiche e isolanti, e ignorare il materiale utilizzato.
1. Ottimizzazione dell'efficienza energetica nel processo di lavorazione di materiali compositi in legno e plastica
2. Lavorazione rotativa ultrasonica di compositi plastici rinforzati con fibra di carbonio: influenza della frequenza ultrasonica
3. Titolo: “Lavorazione criogenica di compositi in plastica rinforzata con fibra di carbonio (CFRP) ed effetti del trattamento criogenico sulle proprietà di trazione: uno studio comparativo”
5. Plastica
6. Perforazione

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →