

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
En lo que respecta a las técnicas de corte para la fabricación, las empresas deben elegir entre sistemas de corte por chorro de agua y por plasma. Cada método tiene sus ventajas y desventajas específicas según el tipo de material, la precisión requerida, el costo de las operaciones y la eficiencia en el tiempo. En este artículo se presentará un análisis comparativo del corte por chorro de agua y el corte por plasma, centrándose en sus funcionalidades, aplicaciones y límites. No importa si está tratando de elegir una opción de corte para un proyecto en particular o está planificando estrategias para las operaciones comerciales diarias, conocer las diferencias fundamentales entre estas tecnologías lo ayudará a tomar las decisiones correctas.
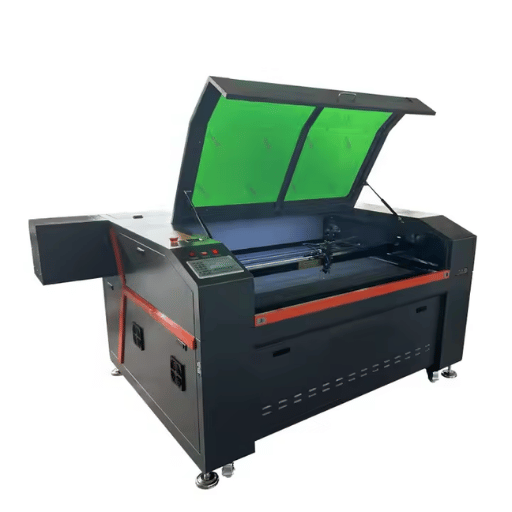
El corte por chorro de agua utiliza una corriente de agua mezclada con material abrasivo a alta presión para cortar todo tipo de materiales, como metales, plásticos, materiales compuestos, piedras y más. Este método no produce zonas afectadas por el calor, es adecuado para diseños extremadamente complejos o materiales sensibles al calor y tiene una alta precisión. Sin embargo, la velocidad de corte es bastante lenta en comparación con otros, además de ser costosa de operar.
Para las piezas de metal, el corte por plasma es más eficiente, ya que solo requiere un arco eléctrico para ionizar el gas, lo que produce un plasma a temperaturas extremas que es capaz de cortar metales como el acero y el aluminio con bastante facilidad. También se pueden quemar materiales gruesos sin esfuerzo. Una desventaja es que produce muchas zonas afectadas por el calor, por lo que no es ideal para materiales no metálicos.
En resumen, cada método de corte permite cortar materiales específicos con la precisión ideal, teniendo en cuenta la relación coste-eficiencia del combustible. De los dos, el corte por chorro de agua es superior al corte por plasma, ya que es más eficiente.
El proceso de corte por chorro de agua implica el uso de un chorro de agua, normalmente a alta presión y mezclado con materiales abrasivos como el granate, para erosionar y cortar prácticamente cualquier material. Este proceso es bastante flexible, ya que es capaz de cortar metales, materiales compuestos, vidrio e incluso cerámica sin cambiar ninguna de sus propiedades. Al igual que con otras formas de corte, el corte por chorro de agua no modifica la temperatura del material, lo que resulta mucho más beneficioso que los métodos de corte térmico, ya que no crea zonas afectadas por el calor que comprometan la integridad del material. Los sistemas de corte por chorro de agua también proporcionan una precisión superior en relación con otros sistemas, y con frecuencia alcanzan tolerancias de +/- 0.005 pulgadas, lo que es perfecto para trabajos que requieren características muy detalladas. Este método no solo es no invasivo, sino que también contribuye en gran medida a preservar el medio ambiente al reducir los residuos y eliminar los productos químicos.
Para realizar un corte por plasma, una pieza de trabajo debe tener un canal eléctrico de gas, denominado plasma, que pasa a través de ella para recibir el gas sobrecalentado. Este proceso necesita un circuito, por lo que deben estar presentes materiales como acero, cobre o aluminio. El método aplica el uso de una boquilla colocada en el extremo de un cortador de plasma que fuerza el gas o aire comprimido entre 60 y 120 PSI a través de un arco eléctrico. Este arco ioniza el gas, formando plasma mientras que el aire comprimido ayuda a realizar el corte. El chorro alcanza más de 20,000 grados Celsius (36,000 grados Fahrenheit) y es capaz de fundir y cortar el material.
Dependiendo del espesor del material, no es raro alcanzar una velocidad de corte de 200 pulgadas por minuto (IPM). La velocidad de corte más rápida se aplica comúnmente a láminas delgadas, mientras que una placa de acero de media pulgada de espesor se puede cortar a alrededor de 60 IPM. Con el corte por plasma, los materiales no solo se cortan con precisión, sino que la velocidad de corte es notablemente baja, lo que reduce los desechos al mínimo. Es debido a sus cortes precisos a través de materiales bastante gruesos junto con las ventajas económicas que el corte por plasma se usa a menudo en reparaciones de automóviles, fabricación y construcción naval.
A continuación se presenta una evaluación de los métodos de corte por chorro de agua y plasma con respecto a ciertas características de importancia.
El corte por chorro de agua es popular debido a la calidad inigualable de sus bordes y su gran flexibilidad de corte. Crea bordes lisos que no requieren acabados adicionales. Se sabe que el corte por chorro de agua tiene tolerancias de alrededor de ±0.005 pulgadas, que varían según el tipo de material y la precisión de la máquina. Además, el proceso de corte no crea zonas afectadas por el calor (ZAC), lo cual es importante para preservar la resistencia de los materiales vulnerables a la deformación térmica.
Sin embargo, las velocidades de corte del sistema de chorro de agua varían mucho según el grosor y el tipo de material, así como si hay abrasivos presentes. Por ejemplo, los plásticos delgados o los metales blandos se pueden cortar más rápido que las aleaciones densas o los materiales compuestos. Las investigaciones muestran que los materiales blandos se pueden cortar a más de 300 pulgadas por minuto con un sistema de chorro de agua a alta presión de más de 50,000 XNUMX PSI, pero los materiales más gruesos tienen una desventaja: deben cortarse a velocidades más lentas. Estos factores refuerzan la necesidad de realizar cambios específicos para mejorar la eficiencia y la eficacia.
Una de las muchas ventajas del mecanizado por chorro de agua es que se puede utilizar una amplia gama de materiales. A continuación, se presenta una clasificación completa de los materiales y sus respectivos índices de rendimiento obtenidos mediante un corte por chorro de agua:
La información proporcionada demuestra la adaptabilidad de los sistemas de chorro de agua, que varía drásticamente según las propiedades y el espesor del material. Además, los operadores pueden mejorar la precisión y la productividad ajustando el PSI, el material abrasivo y la velocidad de avance al material que se está cortando.
Aunque el corte por chorro de agua tiene muchas ventajas, también es importante considerar estratégicamente sus deficiencias. Por ejemplo, es probable que la precisión se vea afectada debido al desfase horario y al estrechamiento del filo cuando se intenta cortar metales de más de 2 pulgadas. Las cifras de la industria sugieren que las placas de acero inoxidable de 2.5 pulgadas cortadas a menos de 60,000 3 PSI tenderán a estrecharse hasta un enorme ángulo de XNUMX° en el borde cortado, lo que supone un gasto adicional en proyectos precisos.
La dureza del material es otro factor que afecta el rendimiento del cortador por chorro de agua. Por ejemplo, las aleaciones de titanio tardan mucho más en cortarse que los metales más blandos como el aluminio. Cortar media pulgada de titanio puede requerir una velocidad de avance dolorosamente lenta de entre 6 y 10 pulgadas por minuto, mientras que el mismo espesor de aluminio se puede cortar a velocidades mucho más rápidas de 25 a 35 pulgadas por minuto.
Las consideraciones de costos también son primordiales. El consumo de abrasivo generalmente se encuentra entre media libra y una libra y media por minuto, y los materiales descartables representan un promedio del 60 al 80% del costo operativo general. Para los talleres de alta producción, estos gastos pueden ser ciertamente un factor limitante, particularmente cuando se cortan grandes cantidades de materiales gruesos y duros. Conocer estos factores ayuda a estimar los costos para planificar y analizar los procesos.
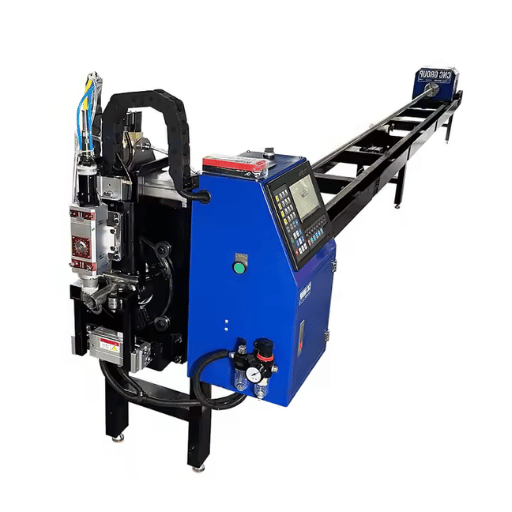
El proceso de corte por plasma y el corte por láser difieren tanto en el proceso como en la aplicación. Los cortadores de plasma cortan acero, acero inoxidable y aluminio utilizando un flujo muy dirigido de gas ionizado o plasma. El corte por plasma es ideal para materiales más gruesos debido a su funcionamiento relativamente rápido. Por el contrario, los cortadores láser diseñados específicamente utilizan un haz láser enfocado para realizar cortes muy detallados, lo que los hace más útiles para materiales delgados o proyectos intrincados. Aunque el corte por láser produce mejores bordes, el corte por plasma es más económico y adecuado para trabajos pesados. La decisión que se tome variará en función de las necesidades del proyecto en términos de grosor y tipo de material, junto con los detalles necesarios.
Para evaluar los efectos del corte térmico en las propiedades del material de una pieza determinada, es necesario analizar la zona de impacto, o zona afectada por el calor (ZAT), que tiene bolsas térmicas que pueden alterar las propiedades del material. Debido a la mayor entrada térmica y la dispersión de energía más amplia, el corte por plasma generalmente produce una ZAT mayor. Por ejemplo, hay datos que sugieren que las regiones de la ZAT asociadas con el corte por plasma varían de 1.2 mm a 3.0 mm para distintas velocidades de corte y espesores de material. Con una zona tan amplia, la tensión residual, además de los cambios metalúrgicos, es mucho más pronunciada cerca del borde de corte, especialmente en el caso de materiales sensibles al calor, como los aceros.
En comparación, el corte por láser tiene una ZAT significativamente menor, normalmente entre 0.2 mm y 0.8 mm. El haz enfocado del láser y su alta intensidad calorífica causan un efecto mínimo en el metal subyacente y conducen a distorsión térmica o cambios microestructurales. Esta gama de factores hace que el corte por láser sea eficaz en lugares donde no solo el material, sino también los gastos, el espacio y el tiempo son limitados, como el sector aeroespacial y el campo médico, donde la precisión y las tolerancias son muy críticas.
En general, los beneficios en términos de costos hacen que el corte por plasma sea preferible en aplicaciones donde el HAZ es un problema importante, mientras que el corte por láser es óptimo para proyectos de alta precisión que involucran una interrupción térmica excesiva.
Hay algunos factores entre el corte por plasma y el corte por láser que se deben evaluar para determinar qué tecnología es mejor para un proceso determinado:
En última instancia, la elección realizada debe cumplir con las especificaciones técnicas del proyecto, las limitaciones de costos y los logros esperados, garantizando un desempeño y una eficacia satisfactorios.
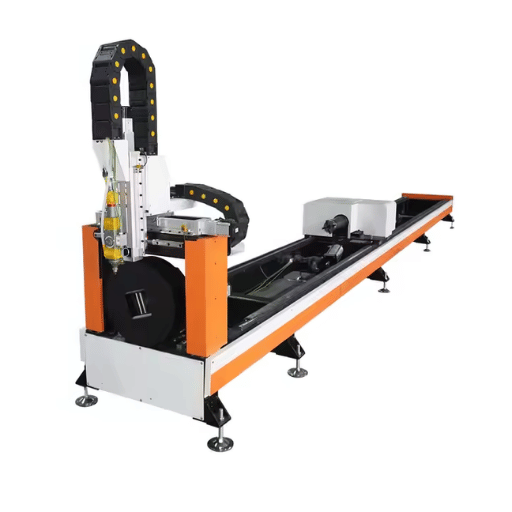
El corte por chorro de agua es excepcional en el caso del aluminio debido a su precisión y a su capacidad para mantener su integridad estructural. En comparación con las técnicas de corte térmico, el corte por chorro de agua no utiliza calor, por lo que no se producen deformaciones, distorsiones ni cambios mecánicos en el aluminio. La capacidad del corte por chorro de agua para mantener tolerancias dentro de ±0.005 pulgadas lo hace ideal para proyectos de alta precisión.
Además, para distintos espesores de aluminio, la tecnología de chorro de agua es muy versátil. Por ejemplo, el chorro de agua puede cortar láminas de aluminio de 0.02 pulgadas a 6 pulgadas e incluso más, dependiendo de los ajustes de presión del equipo y del material abrasivo utilizado. Esta flexibilidad hace que el corte por chorro de agua sea ideal para componentes aeroespaciales, piezas de arquitectura y aplicaciones de diseño personalizado donde se necesita precisión y una superficie con un acabado exquisito.
Según un estudio del sector, los sistemas de corte por chorro de agua alcanzan una velocidad de 200 pulgadas por minuto para láminas delgadas de aluminio; sin embargo, esta velocidad disminuye considerablemente para materiales más gruesos. La velocidad promedio para aluminio de una pulgada de espesor oscila entre 20 y 30 pulgadas por minuto, dependiendo de la máquina utilizada. Estos factores, junto con la sostenibilidad ambiental del proceso, hacen que el corte por chorro de agua sea ideal para el aluminio.
El corte por plasma es el más adecuado para acero, acero inoxidable y aluminio. Estos materiales requieren un corte preciso y rápido. Lo que distingue a este método es que se utiliza plasma, que es un gas ionizado, para generar una zona de corte por plasma, que puede cortar metales a una velocidad incomparable. Estos metales pueden ser de cualquier tamaño, desde láminas finas hasta placas gruesas, siendo el estándar general de hasta 1 pulgada. De hecho, algunos sistemas industriales avanzados tienen la capacidad de cortar incluso más gruesos. La técnica de corte por plasma sería ideal cuando se necesitan diseños más complejos, así como en situaciones en las que se requieren zonas mínimas afectadas por el calor (HAZ). Este método de corte es muy frecuente en la fabricación industrial, la reparación de automóviles y los sistemas de HVAC debido a su asequibilidad y flexibilidad a la hora de trabajar con metales eléctricos.
El corte por chorro de agua se aplica a una amplia gama de industrias, pero es principalmente favorable en las industrias de fabricación debido a su versatilidad y precisión. Un chorro de agua funciona enviando un chorro de alta presión a través del agua mientras proyecta un material abrasivo como el granate para ayudar en el corte. La mejor característica de esta máquina es que puede cortar casi cualquier material sin calor adicional. A continuación, se presentan algunos detalles y datos específicos sobre sus ventajas:
Versatilidad de materiales: Los sistemas de chorro de agua funcionan a distintas velocidades según el tipo de máquina de chorro de agua. Por lo tanto, pueden realizar tareas que penetran hasta 12 cm de material blando, como espuma o goma, además de elementos duros como piedra, vidrio, cerámica y metales. La máquina no se limita a elementos blandos o duros, es bastante versátil.
Precisión: el corte por chorro es recomendable para diseños intrincados con tolerancias muy finas de hasta ±0.003 pulgadas. Esto hace que los detalles en el corte por chorro sean ideales cuando se trabaja con fabricación personalizada, componentes electrónicos o incluso aeroespaciales.
Sin zonas afectadas por el calor: el corte por chorro de aire es un corte en frío, lo que significa que no hay distorsiones ni cambios en la vida útil de los materiales utilizados ni en las propiedades de la máquina. Esto garantiza que cada elemento tenga la estructura requerida según sea necesario.
Residuos de la operación: Se generan pocos residuos de la operación, ya que el agua y los abrasivos son fácilmente reciclables. Además, se evitan las emisiones de gases nocivos asociadas con los procesos de corte térmico.
Eficacia de la operación: Dependiendo del tipo de material y de la máquina, las velocidades de corte por chorro pueden alcanzar las 1,000 pulgadas por minuto. Esto se traduce en una producción rápida manteniendo la calidad.
Por estas razones, las industrias que dependen en gran medida de la precisión, la flexibilidad y el respeto al medio ambiente, como las industrias de dispositivos médicos, autopartes y arquitectura, encontrarán en el corte por chorro un proceso vital.
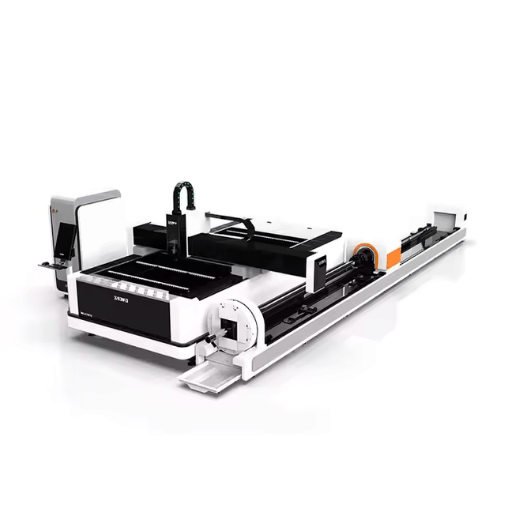
La tecnología CNC (Control numérico por computadora) logra una mayor precisión y eficiencia en el corte por chorro de agua al automatizar el movimiento y el control del cabezal de corte en direcciones predefinidas. Los archivos CAD (diseño asistido por computadora) son procesados automáticamente por sofisticadas unidades CNC, que controlan el chorro de agua de una manera tan precisa que puede cortar diseños intrincados manteniendo tolerancias tan ajustadas como ±0.001 pulgadas. Además, los algoritmos avanzados que forman parte de los sistemas CNC modernos determinan la ruta de corte óptima, minimizan el desperdicio de material y modifican las velocidades de corte en tiempo real, según el espesor y la dureza del material. La combinación de la inteligencia CNC con la versatilidad de las tecnologías de chorro de agua lo hace superlativo para cortar una amplia gama de materiales, incluidos metales, compuestos y cerámicas, con un detalle incomparable.
La tecnología CNC mejora enormemente la eficiencia del corte por plasma gracias a sus resultados precisos y consistentes en una variedad de materiales y sus espesores. Por ejemplo, un cortador de plasma controlado por CNC puede cortar acero dulce, que es más delgado en comparación con otros metales/materiales, a una velocidad notable de 500 pulgadas por minuto. Esto garantiza un corte rápido y mantiene la calidad. El sistema CNC también es capaz de contornear procesos rotativos y, en el caso de metales más gruesos, puede cambiar el valor del amperaje, el flujo de gas, el acabado del borde y la escoria para optimizar la calidad y aumentar la cantidad de material cortado. Según la investigación, se puede ahorrar hasta más del 60% de tiempo en la producción con sistemas CNC en comparación con métodos grabados y menos avanzados. Al mismo tiempo, se pueden lograr tolerancias de corte manual y a máquina de ±0.005 pulgadas. Esta precisión en combinación con el control de formas complicadas es ideal para los cortadores de plasma CNC que se utilizan en la construcción en las industrias aeroespacial y automotriz. Además, otras optimizaciones de la máquina como las piezas anidadas para las formas cortadas ofrecen ahorros en material de más del 20%.
La productividad de los sistemas de corte por plasma CNC se caracteriza por su excelente y eficaz rendimiento en diversos usos. Los datos principales incluyen tolerancias de corte que pueden alcanzar niveles de precisión de ± 0.005 pulgadas, lo que es excepcional para cualquier cosa que requiera detalles y acabados intrincados. Las fuentes de la industria sugieren que las velocidades de corte para acero dulce de calibre 10 son tan altas como 500 pulgadas por minuto. Esta velocidad es sustancialmente mayor que el promedio de 20 a 40 pulgadas por minuto, típico cuando se aplican técnicas de corte con oxicombustible.
Otro indicador crítico que permite el software de anidamiento es la eficiencia de utilización del material. Los estudios sugieren que el anidamiento puede producir ahorros de entre el 20 y el 30 % en algunos casos, lo que no solo minimiza los costos sino que también disminuye el impacto ambiental general al reducir los desechos. Estos sistemas también abarcan varios tipos de materiales, incluidos aluminio, acero inoxidable y acero al carbono con espesores que van desde láminas de calibre 26 hasta placas de más de una pulgada de espesor.
En cuanto a las operaciones, los cortadores de plasma CNC aumentan la productividad al automatizar modificaciones como la altura de perforación, la altura de corte y la velocidad de desplazamiento, lo que minimiza la participación del operador. Además, algunos modelos sofisticados ayudan en el diagnóstico en tiempo real, identificando problemas como el desgaste de la boquilla o la presión irregular del gas que podrían provocar costosos tiempos de inactividad. La combinación de monitoreo inteligente, precisión y velocidad del sistema es lo que garantiza que estos sistemas sigan siendo indispensables en la construcción naval, la construcción, la fabricación a medida y otras industrias con gran demanda.
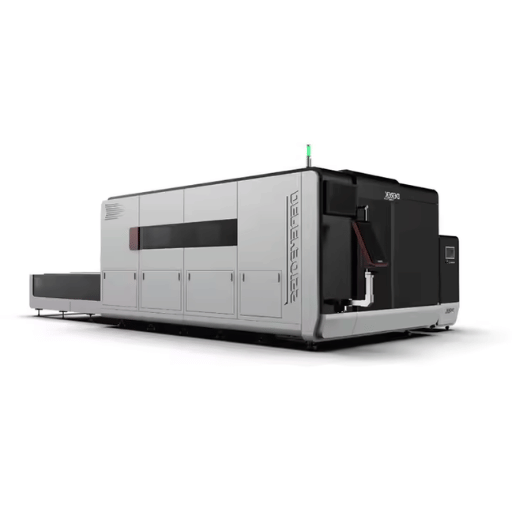
R: Los cortes con chorro de agua se realizan mediante el uso de un potente chorro de agua mezclado con abrasivos, que se pueden utilizar para cortar metales, plásticos, piedra y otros materiales. A diferencia del chorro de agua, el corte por plasma utiliza un calentamiento agresivo o un arco de plasma para cortar materiales conductores. El plasma es más rápido que el chorro de agua, pero necesita más tiempo de preparación debido a las altas temperaturas requeridas.
R: El corte por chorro de agua y el corte por plasma compiten en confiabilidad, pero el chorro de agua es el preferido en general. Es más efectivo y preciso; a diferencia del plasma, que crea distorsión térmica debido al exceso de calor utilizado durante el corte, el chorro de agua produce diseños intrincados de manera más elegante.
R: Los metales, el vidrio, la cerámica y los materiales compuestos son materiales que se pueden cortar con chorro de agua. Los cortadores de plasma tienen una gama más amplia de productos que incluyen acero, acero inoxidable, aluminio y otros materiales conductores.
R: En cuanto a la relación coste-beneficio, los costes del corte por chorro de agua frente al corte por plasma varían según la operación específica. Aunque el corte por plasma suele ser más rápido cuando se trabaja con metales, también es más rentable en materiales más gruesos debido al menor gasto de energía. Para trabajos de mecanizado bastos, el corte por chorro de agua es más lento, pero para trabajos intrincados, mecanizado detallado y aplicaciones sensibles al calor, es preferible.
R: Los cortadores por chorro de agua no sufren problemas relacionados con el calor, por lo que pueden cortar materiales más gruesos, a menudo de varios centímetros, con facilidad. Si bien los cortadores de plasma también pueden cortar materiales gruesos, pueden consumir más energía y también crear zonas afectadas por el calor que no son deseables debido a cambios desfavorables en las propiedades del material.
R: El corte por chorro de agua suele ser más ecológico, ya que no emite humos ni gases peligrosos. Si bien el corte por plasma es eficiente, debe controlarse con sistemas de ventilación para controlar los humos.
R: Sí, el corte por chorro de agua es más eficaz con materiales sensibles al calor porque no provoca distorsión ni daño térmico, a diferencia del corte por plasma, que sí genera altas temperaturas. El corte por plasma afectaría en gran medida a los materiales sensibles al calor.
R: Una desventaja es que el corte por chorro de agua es más lento que el corte por plasma, lo que lo hace menos eficaz para la producción de grandes volúmenes de metales gruesos. También es necesario tener acceso a un suministro de agua a alta presión, lo que puede ser un problema logístico en algunos lugares.
R: Las máquinas de corte por chorro de agua requieren un mantenimiento periódico de la bomba de alta presión y de las boquillas de agua, al igual que las máquinas de corte por plasma, que realizan el mantenimiento de la antorcha de plasma y otras partes de la antorcha. Cada máquina necesita un control periódico para mantener la precisión y la eficiencia mecánica.
Proveedor líder de servicios de corte por chorro de agua en China

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →