

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
El escariado es un proceso importante en el mecanizado que implica la creación de agujeros lisos, precisos y de tamaño exacto en diferentes materiales. Los agujeros escariados se pueden encontrar en ingeniería, fabricación y metalistería, pero todos ellos solo se pueden lograr con una comprensión profunda de las herramientas, técnicas y condiciones involucradas. El propósito de este artículo es discutir en profundidad los diferentes elementos que afectan el proceso de escariado, como la selección de herramientas, la compatibilidad de materiales y otros procedimientos recomendados. Comprender estos principios mejorará las habilidades de mecanizado de los profesionales, garantizando precisión y confiabilidad en cada situación.

En ingeniería, un agujero escariado se define como un agujero hecho con dimensiones precisas y específicas, con una superficie lisa y con altas tolerancias de precisión. En otras palabras, un agujero escariado es una cavidad cilíndrica de alta precisión mecanizada por una herramienta de corte conocida como escariador. Este agujero específico es fundamental para el funcionamiento de las líneas de montaje o la fabricación de componentes de precisión donde la precisión y la repetibilidad son cruciales. Cualquier error en esta zona puede provocar problemas con el funcionamiento adecuado, la alineación o la solidez estructural debido a desviaciones.
Una operación de escariado correctamente ejecutada contiene varios componentes, como el material de la pieza de trabajo, la calidad y el tipo de herramienta, así como parámetros ambientales como la velocidad del husillo, la velocidad de avance y la aplicación de refrigerante. Estos parámetros de la pieza de trabajo garantizan que se cumplan la precisión y exactitud junto con el acabado de superficie adecuado. Las desviaciones de una posición relativa predeterminada de la herramienta pueden provocar una falta de precisión dimensional. Además, los escariadores de acero de alta velocidad y con punta de carburo aumentan la vida útil de la herramienta, ya que proporcionan forma en mejores condiciones de corte. El mantenimiento asegurado de la herramienta también garantiza que dure más tiempo.
Las tolerancias de escariado son fundamentales porque influyen directamente en la precisión y exactitud de las dimensiones finales del orificio. Cuando la tolerancia está bien controlada, el tamaño del orificio, la redondez y el acabado de la superficie son favorables, lo que contribuye al ajuste y la función de los componentes. Esto es importante para cualquier componente que requiera un mecanizado de alta precisión, como los componentes aeroespaciales y automotrices. El cumplimiento de las tolerancias reduce la posibilidad de problemas relacionados con el ensamblaje, el rendimiento o el fallo de las piezas.
Un agujero escariado puede definirse en comparación con un agujero perforado como una variante más avanzada debido a su precisión, dimensiones y acabado superficial. Algunos puntos que respaldan esta explicación son:
Agujero escariado: las tolerancias estándar de escariado son de ±0.001 pulgadas o mejores en la mayoría de los casos, lo que lo hace aceptable para procesos de estricta precisión dimensional.
Agujero perforado: Los agujeros fabricados con un taladro tienen tolerancias de alrededor de ±0.005 pulgadas, lo que es el resultado del grado y el material de la broca.
La rugosidad media del subsuelo de un agujero perforado es Ra: 250-500 micropulgadas.
La rugosidad superficial promedio de un orificio escariado es Ra: 32-125 micropulgadas, lo que produce superficies exquisitamente suaves en comparación con los orificios perforados.
Usabilidad:
Se cree que los agujeros escariados sirven para usos generales, como subconjuntos que requieren alta precisión.
El escariado de orificios es fundamental para algunas operaciones de alta precisión, como para pasadores de alineación, ajustes a presión o casos en los que el acabado de la superficie del conjunto afecta su eficacia.
Eliminación de materiales:
Los agujeros escariados implican la extracción de pequeñas porciones de material (0.005 – 0.015) después de la perforación, lo que permite un control más preciso del diámetro final del agujero de perforación.
La incorporación de estas modificaciones a lo largo de la historia ha hecho que el escariado sea la operación de mecanizado de semiacabado preferida en la fabricación de alta precisión, particularmente en las industrias de ingeniería, aeroespacial y médica.

Seleccione el escariador en función del material de la pieza de trabajo y del acabado superficial requerido. Confirme que el tipo de escariador (manual o a máquina) y las dimensiones sean las correctas para la tarea.
Los pasos anteriores permiten lograr orificios sin costuras y muy precisos para cumplir con los requisitos industriales y los estándares de calidad mediante escariado.
Para elegir el escariador adecuado es necesario tener en cuenta distintos aspectos que pueden afectar al rendimiento y la precisión. A continuación, se indican algunos factores principales con los datos y particularidades necesarios:
Acero de alta velocidad (HSS): adecuado para usos generales y materiales más blandos, como el acero dulce. Tiene una durabilidad razonable.
Escariadores de carburo: ideales para materiales más duros, como acero inoxidable o titanio. Ofrecen una excelente resistencia al desgaste y mantienen el filo afilado durante un período de tiempo comparativamente más largo.
Acero al cobalto: proporciona la tenacidad adecuada junto con la resistencia al calor para un trabajo de alta temperatura.
Escariadores de sujeción: ampliamente utilizados en máquinas CNC, estos escariadores operan en disposiciones rígidas y son adecuados para trabajos precisos en agujeros cortos, ciegos o pasantes.
Escariadores manuales: adecuados para trabajos más manuales, cuentan con un extremo cónico que sirve para ayudar a apretar en una extensión ordenada.
Escariadores ajustables: ofrecen varios tamaños diferentes que se pueden configurar, pero requieren atención especial para obtener resultados definidos.
La tolerancia de diámetro interior prevista debe corresponder aproximadamente al tamaño del escariador. Las tolerancias pueden variar comúnmente de H4 a H7 (normas de ajuste ISO) y las desviaciones también pueden ser muy bajas, por ejemplo, +/- 0.0001 pulgadas para un acabado superficial fino.
Flautas Espirales: Sugeridas para procesar materiales blandos y dúctiles ya que mejoran la evacuación de viruta y obstrucciones.
Flautas rectas: más adecuadas para mecanizar materiales más rígidos y frágiles donde se debe controlar más la vibración.
TiN (Nitruro de titanio): Mejora la resistencia al desgaste y la dureza de la superficie.
TiCN (Carbonitruro de titanio): Mejor rendimiento de corte de materiales abrasivos.
AlTiN (Nitruro de titanio y aluminio): Excelente resistencia al calor para operaciones de alta velocidad.
Las velocidades de rotación y de avance recomendadas varían según el material que se vaya a utilizar y el tipo de escariador. Por ejemplo, el acero (con bajo contenido de carbono) utiliza entre 60 y 100 pies de superficie por minuto (SFM), mientras que el aluminio utiliza aproximadamente entre 200 y 400 SFM y el acero inoxidable, aproximadamente entre 30 y 50 SFM (se recomiendan herramientas de carburo).
Una lubricación adecuada, aceite soluble o refrigerante sintético, ayuda a mejorar la vida útil de la herramienta y la calidad del acabado.
Estos cálculos junto con algunos datos específicos de la aplicación pueden guiar a los operadores en el escariado efectivo y en el cumplimiento de los requisitos de precisión en un entorno industrial.
El proceso de escariado implica una serie de controles, como parámetros y selección de herramientas, que deben tenerse en cuenta en la fase de instalación. A continuación, se indican las instrucciones o valores que se citan con más frecuencia en las industrias:
El objetivo de calibrar los promedios es garantizar que el escariador esté correctamente alineado con el orificio para las tolerancias deseadas; de lo contrario, la desalineación garantiza que los diámetros de los orificios no sean uniformes o que las herramientas se desgasten prematuramente. El límite de error en la alineación debe ser de alrededor de 0.001 a 0.002 pulgadas, según la aplicación.
La durabilidad y el rendimiento de un escariador dependen de la composición de su material en relación con los materiales de la pieza de trabajo. Por ejemplo, considere los siguientes ejemplos:
Acero de alta velocidad (HSS): se utiliza para fines generales. Los materiales de resistencia baja y media son muy apropiados.
Escariadores de carburo: necesarios cuando es necesario mecanizar aleaciones duras, acero inoxidable y materiales abrasivos.
Escariadores de aleación de cobalto: perfectos para el mecanizado a temperaturas extremas debido a su resistencia al calor.
La tolerancia también define el acabado de la superficie y la precisión dimensional, que también se determina a partir del material que queda para escariar después de la perforación. Los valores comunes son:
Acero (bajo contenido de carbono): 0.005-0.010 pulgadas
Aleaciones de aluminio: 0.003-0.007 pulgadas
Materiales endurecidos (>40 HRC): 0.002-0.005 pulgadas (con escariadores de carburo)
La combinación de la velocidad de corte (pies de superficie por minuto) y la velocidad de avance (pulgadas por revolución) afecta en gran medida la productividad de las operaciones de escariado:
Velocidades de alimentación típicas:
Aluminio y latón: 0.004-0.012 pulg./rev.
Acero con bajo contenido de carbono: 0.002-0.008 pulg./rev.
Aleaciones de alta resistencia (por ejemplo, titanio): 0.001-0.003 pulg./rev
Como se mencionó anteriormente, las velocidades de corte varían en gran medida de un tipo de material a otro.
La lubricación mitiga la fricción, mejora la textura de la superficie y prolonga la vida útil de las herramientas. Para operaciones de escariado importantes, los refrigerantes que se utilizan habitualmente son los siguientes:
Aceites solubles de uso general.
Refrigerantes sintéticos para ambientes con alta limpieza y estabilidad térmica.
Los operadores pueden aumentar la eficiencia, obtener tolerancias más estrictas y cumplir con estándares superiores de acabado de superficie con la incorporación de información precisa en el proceso de escariado de acuerdo con estas instrucciones precisas.
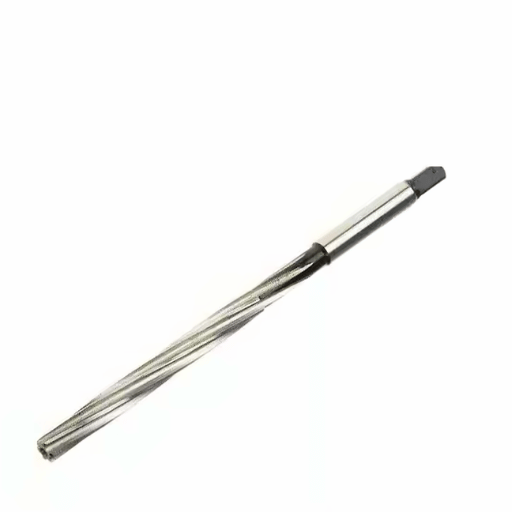
Al elegir los tipos de escariadores correctos para determinadas tareas, los operadores pueden maximizar la vida útil de la herramienta, así como la precisión y la eficiencia.
Los escariadores de carburo sólido se utilizan en tareas que requieren máxima precisión, gran durabilidad y alto rendimiento en condiciones adversas. Son especialmente eficaces en acero inoxidable, titanio y aleaciones endurecidas donde el desgaste y la eficiencia de corte son lo más importante. A continuación, se presentan datos y cifras importantes asociados con la aplicación de escariadores de carburo sólido:
Estos atributos hacen que los escariadores de carburo sólido sean la herramienta preferida en las industrias de fabricación aeroespacial, automotriz y médica, donde la precisión y la eficiencia son cruciales. La elección correcta de la herramienta y su aplicación garantizan aún más su durabilidad y eficacia.
Al igual que con la mayoría de los flujos de trabajo de ingeniería, la personalización del tamaño de la escariadora implica consideraciones de medición y materiales para garantizar que se logre la productividad general del flujo de trabajo. A continuación, se presentan las principales consideraciones y métricas que se deben tener en cuenta:
Rango de diámetro: Dependiendo de la aplicación, los escariadores se pueden producir en una escala de 0.1 mm a más de 50 mm.
Niveles de tolerancia: Las tolerancias de precisión comunes con escariadores son normalmente H7 y H6, que permiten un control preciso de las dimensiones de la pieza para aplicaciones de precisión altamente definidas.
Opciones de material:
Los escariadores de carburo sólido son adecuados para aquellas aplicaciones donde la alta vida útil de la herramienta y la resistencia al desgaste son características imprescindibles.
Los escariadores HSS son más económicos y se pueden utilizar para aplicaciones menos exigentes, lo que proporciona una mayor flexibilidad.
Recubrimientos disponibles:
TiN (nitruro de titanio): mejora la durabilidad al tiempo que reduce la fuerza de fricción ejercida durante el uso.
TiAlN (Nitruro de aluminio y titanio): Debido a su resistencia al calor, es apropiado para aplicaciones de alta velocidad.
Recubrimiento de diamante: más adecuado para el mecanizado de materiales compuestos y también de piezas no ferrosas.
Ángulo de hélice:
Disponible en diseños rectos y en espiral.
Los escariadores espirales, particularmente los que tienen ángulos de 5° a 20°, permiten una mejor eliminación de viruta en materiales difíciles de procesar.
La atención a estos parámetros garantizará que el escariador esté diseñado para una aplicación eficiente y efectiva con respecto a lograr la maximización de la vida útil de la herramienta y acabados de alta calidad.

El escariado y el taladrado son procesos de mecanizado independientes, cada uno de los cuales tiene una función específica en la fabricación de precisión. El taladrado se refiere a la creación de un orificio dentro de una pieza de trabajo y suele ser una tarea preliminar. Se utiliza una broca que corta el material de forma rotatoria, pero puede dejar alguna falta de uniformidad o rugosidad en el orificio. El escariado se realiza después de perforar un orificio; es un procedimiento de acabado. En el escariado se utiliza un escariador para refinar un orificio preexistente mejorando el acabado de la superficie y la precisión de su diámetro. El escariado se diferencia del taladrado en que solo extrae un pequeño volumen de material, eliminando el exceso dentro de un rango de 0.1 a 0.5 mm. Esto garantiza mediciones más ajustadas y superficies más lisas. Mientras que el taladrado se centra más en la eliminación de material, el escariado mejora la precisión y la calidad. El escariado es una operación importante en los componentes de alto rendimiento debido a la precisión involucrada.
El escariado ofrece muchas oportunidades para perforar, como una mejor tolerancia, un acabado superficial mejorado y una mayor precisión dimensional. Es ideal para operaciones que exigen precisión, ya que el escariado permite suavizar de forma óptima los agujeros imperfectos hechos al taladrar e iguala su tamaño. Por eso, el escariado es tan importante en las industrias en las que la fiabilidad y el rendimiento de los componentes son fundamentales.
Tanto el mandrilado como el escariado son procesos de mecanizado que implican la alteración de los agujeros. Sin embargo, ambos procesos tienen objetivos muy diferentes. El mandrilado se realiza en un agujero previamente perforado para hacerlo más grande y para corregir problemas de desalineación o imprecisiones del ciclo de taladrado. Por lo general, se realiza utilizando un torno y una fresadora, en los que los instrumentos de corte de una sola punta aumentan el tamaño, la posición y la forma del agujero. El escariado, por otro lado, es el último paso del acabado del agujero y su propósito principal es lograr tolerancias estrechas de dimensiones y un buen acabado superficial. El escariado se realiza principalmente después de que se haya perforado o perforado un agujero, utilizando herramientas de múltiples hojas para lograr la precisión deseada. Mientras que el mandrilado permite que un operador ajuste a medida el diámetro del agujero, el escariado mantiene los estándares necesarios para un trabajo de alta calidad, particularmente en las industrias automotriz, aeroespacial y manufacturera.

En lo que respecta al escariado, el fluido de corte puede considerarse necesario, ya que ayuda a eliminar el calor, reducir la fricción y hacer que el corte sea más suave. También minimiza el flujo de calor, evitando la expansión térmica de la herramienta y la pieza de trabajo, que podría ser perjudicial para la precisión dimensional. Además, actúa como un aceite en el corte, ayuda al desgaste de la herramienta y aumenta su vida útil.
Algunas investigaciones muestran que los fluidos de corte pueden mejorar el acabado superficial hasta un 25% más que las operaciones de escariado en seco. Por ejemplo, en un análisis de los procesos de escariado de acero inoxidable, un fluido de corte soluble en agua produjo una rugosidad superficial de 1.2 µm Ra en lugar de 1.6 µm Ra para los procesos en seco. Además, el fluido de corte facilita la eliminación de virutas durante el escariado, y estas virutas a menudo provocan rayones, vibraciones en la herramienta y otros defectos. Estos efectos resaltan la necesidad de una selección adecuada del fluido de corte, incluidos aquellos con baja viscosidad y alta capacidad de enfriamiento, dependiendo del material que se esté mecanizando y los parámetros con los que se opera la herramienta.
Los fluidos de mecanizado se eligen mejor en función del fluido que se va a inyectar y de la actividad de mecanizado que se va a realizar en el material. A continuación, se ofrecen algunos consejos útiles:
El uso del fluido de corte adecuado permite aumentar la eficiencia del mecanizado, prolongar la vida útil de la herramienta y mejorar la calidad de la pieza. Es igualmente importante consultar las fichas técnicas del fluido y las instrucciones de mecanizado específicas para el material, a fin de garantizar resultados óptimos.
La velocidad de avance, la desalineación y el desgaste de la herramienta son algunos de los factores que pueden provocar que se realicen agujeros escariados de gran tamaño. Asegúrese de que el escariador esté en buenas condiciones y compruebe si hay desgaste. Una velocidad de avance menor permite un mejor control de la eliminación de material y se debe comprobar la alineación del escariador con el agujero para comprobar si hay conicidad. Compruebe también las propiedades del material para comprobar si hay interferencias con el proceso de corte y se deben realizar ajustes en el fluido de corte para ayudar a reducir la expansión térmica de la pieza de trabajo. El uso de un escariador ligeramente más pequeño con una pasada de acabado ayuda a proporcionar un control estricto sobre las dimensiones de la pieza de trabajo obtenida.
Los agujeros escariados insuficientes pueden ser el resultado de la ausencia de diámetro de la herramienta, de que no se hayan aplicado suficientes tolerancias o de que las condiciones fuera del escariado sean demasiado relajadas. Un buen punto de partida para intentar arreglar los agujeros escariados de tamaño insuficiente es confirmar la precisión del diámetro de la herramienta con el uso de un micrómetro o un dispositivo de medición de precisión. Asegúrese de que el escariador esté configurado con las especificaciones correctas en relación con el agujero deseado. La misma lógica se aplica al escariado y a los datos de tolerancia de mecanizado proporcionados; es necesario comprobar si son compatibles con el material y el proceso porque su ausencia hará que la herramienta sea ineficaz.
Además, confirme que la velocidad del husillo y la velocidad de avance corresponden a los valores adecuados para el material específico. Por ejemplo, la velocidad de mecanizado y la velocidad de avance para aleaciones de aluminio se sitúan entre 300 y 500 RPM y son moderadas, mientras que materiales más duros como el acero inoxidable requieren velocidades más bajas, de 100 a 300 RPM, para minimizar la desviación de la herramienta. Utilice fluidos de corte de alta calidad para reducir al mínimo la fricción y la acumulación de calor, que pueden provocar el atasco del escariador y, en consecuencia, la formación de agujeros de diámetro inferior al especificado. Por último, compruebe la configuración de la fijación para asegurarse de que la pieza de trabajo esté firmemente sujeta y evitar su movimiento durante el proceso de escariado.

R: El escariado es una operación de mecanizado precisa que se puede realizar de forma manual o mediante máquinas CNC. Su objetivo principal es mejorar el diámetro del orificio previamente perforado hasta una dimensión específica. En este proceso, una herramienta de múltiples puntas llamada escariador mejora un orificio ya existente hasta obtener un acabado superficial excelente y solo extrae una cantidad mínima de material de la superficie del orificio.
R: Ambos trabajan con el mismo objetivo general, el procesamiento de un agujero en el material, pero venden vapores con distintos tipos de mecanizado. El mandrilado se realiza cuando ya existe un agujero pero hay necesidad de aumentar el diámetro, mientras que el mecanizado reduce el diámetro final y aumenta el nivel de precisión en las superficies existentes, haciendo que la superficie sea más lisa en su acabado.
R: La preparación preliminar del orificio es importante para colocar la máquina y la pieza de trabajo en la posición adecuada. El paso inicial para el escariador sería biselar el orificio. Una broca de centrado no corta tan profundamente como un taladro, por lo que el orificio tiene una entrada muy limpia y menos desvío. Eso significa que el escariador puede funcionar con precisión para hacer orificios con dimensiones específicas.
A: Un casquillo, por ejemplo de bronce, sirve para sostener el escariador de modo que esté correctamente alineado y se mantenga en su lugar mientras se corta. Ayuda a orientar el escariador, evitando así la aparición de agujeros de gran tamaño y manteniendo una tolerancia de precisión estricta.
R: Para garantizar que el orificio escariado tenga el tamaño correcto, el maquinista debe utilizar un calibrador y verificar el tamaño del orificio que se está escariando. Se debe inspeccionar la configuración de la pieza de trabajo, incluida la posición de la pieza de trabajo dentro de la prensa y si hay descentramiento, además de tener el escariador adecuado para el orificio.
R: Algunos errores básicos que se cometen durante el escariado son el uso de un escariador desafilado, la aplicación de una fuerza excesiva o velocidades de alimentación de material incorrectas, lo que generalmente termina en orificios de gran tamaño con un mal acabado de la superficie. La alineación adecuada del escariador y el uso de una broca de punto o de chaflán para preparar el orificio son pasos que ayudan a evitar estos problemas.
R: El tamaño del orificio antes de escariar es lo que determina la cantidad de material que se debe retirar. Un requisito muy importante durante la perforación del primer orificio es que este debe ser un poco más pequeño que el diámetro del orificio para que el escariador pueda quitar la cantidad correcta para hacer el orificio más profundo y más ancho según las dimensiones requeridas.
R: Debido a que la vida útil de la herramienta puede verse gravemente reducida y no se puede lograr un diámetro preciso, se debe prestar atención a la velocidad y al volumen de avance durante el escariado. Una velocidad superior a la óptima o hacer avanzar la pieza de trabajo a través de la herramienta demasiado rápido puede provocar un sobrecalentamiento que, a su vez, da como resultado una calidad de orificio inferior y diámetros mayores de los requeridos, mientras que realizar estas operaciones a una velocidad demasiado lenta daría como resultado una mayor rugosidad en la superficie cortada con precisión.
R: Al escariar un orificio roscado, es fundamental que el escariador no dañe las roscas ya existentes. Si se utiliza un escariador con el diámetro de vástago adecuado y se fija correctamente la pieza de trabajo, se podrán conservar las roscas y obtener el acabado necesario en la parte inferior del orificio.

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →