

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die Wellenbearbeitung ist wohl eines der komplexesten Verfahren in der Fertigungsindustrie, da sie die Berechnung verschiedener Methoden und hochentwickelter Technologien erfordert, um ein Höchstmaß an Genauigkeit und Leistung zu erreichen. All diese Branchen sind in hohem Maße auf die verwendeten Wellenkomponenten angewiesen. Automobilindustrie, Luft- und Raumfahrt sowie Industrieausrüstung sind einige der Branchen, die auf diese Komponenten angewiesen sind. Welche Techniken werden jedoch eingesetzt, um sicherzustellen, dass die Wellenbearbeitung erfolgreich bleibt, und warum ist diese Disziplin so wichtig? Als Leitfaden zur Wellenbearbeitung befasst sich dieser Artikel mit den hochspezialisierten Techniken, auf die sich diese Fachleute verlassen, um Wände zu fertigen, die sowohl Präzision als auch Genauigkeit aufweisen, was wiederum moderne Ingenieurskunst und Technologie ermöglicht. Um zum Kern der Sache vorzudringen, werden wir uns die Methoden, Fähigkeiten, Werkzeuge und Entschlossenheit ansehen, die helfen, die Geheimnisse der komplexen Prozesse zu lüften, die eng mit Innovation verflochten sind.
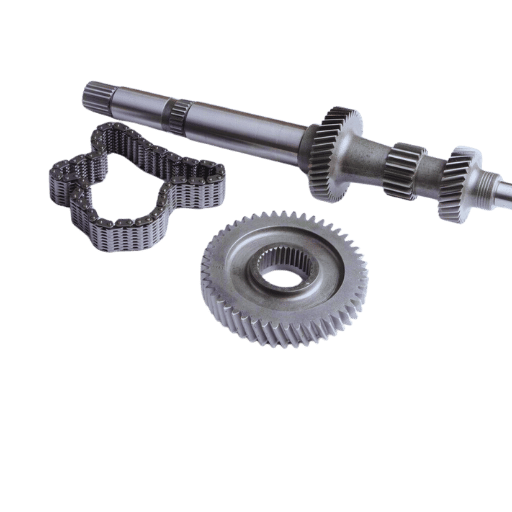
Wellenbearbeitung ist die Technik zum Konturieren und Polieren der Oberflächen einer metallischen oder nichtmetallischen Welle gemäß bestimmten Maßanforderungen. Wellen sind in vielen Bereichen grundlegende Teile, beispielsweise in der Automobil-, Luftfahrt- und Fertigungsindustrie, wo sie eine Rolle bei der Rotation oder Kraftübertragung spielen und sogar für die richtige strukturelle Unterstützung sorgen. Normalerweise werden Wellen gedreht, geschliffen und fräst, um die erforderliche Genauigkeit, Oberflächengüte und Festigkeit zu erreichen. Präzise bearbeitete Wellen gewährleisten die Zuverlässigkeit und Leistung von System- oder Maschinenkomponenten unter rauen Bedingungen und sind daher ein unverzichtbares Verfahren in modernen Konstruktions- und Fertigungssystemen.
Die Bearbeitung der Welle ist ein Vorgang, der in eine Reihe von Schritten unterteilt werden muss. Alle Schritte erfordern eine hohe Genauigkeit, damit das resultierende Produkt ordnungsgemäß funktioniert. Die Schritte sind: Auswahl der Materialien, Grobbearbeitung, Wärmebehandlung und Endbearbeitung. Bei der Auswahl eines Materials werden Teile für die Wellen häufig aus hochfesten Legierungen wie Kohlenstoffstahl oder Edelstahl und anderen legierten Materialien hergestellt, die gute mechanische Eigenschaften unter Belastung und unterschiedlichen Umgebungsbedingungen aufweisen.
Beim Grobbearbeitungsprozess werden Drehvorgänge durchgeführt, um die vorgegebenen Toleranzen zu erreichen und das Werkstück durch Entfernen überschüssigen Materials auf die ungefähren Abmessungen zu bringen. Anschließend wird die Welle einer Wärmebehandlung unterzogen, die die Materialoberfläche beschädigt. Diese Behandlung erhöht die Härte, Haltbarkeit, Verschleißrate und Ausfallsicherheit des Teils, was alles wichtig ist bei Wellen, die hohen Belastungen und Rotationsgeschwindigkeiten ausgesetzt sind. Darauf folgt dann die Feinbearbeitung, die Schleifen und Fräsen umfasst und darauf abzielt, enge Toleranzen von ±0.001 Zoll und eine sehr hohe Oberflächenrauheit zu erreichen.
Durch die Integration moderner Technologien wie CNC-Maschinen (Computerized Numerical Control) und industrielle Automatisierung wurden die Prozesse der Wellenbearbeitung noch weiter verfeinert. CNC-Maschinen gewährleisten eine bemerkenswerte Genauigkeit und Einheitlichkeit bei der Herstellung komplexer Wellenkonstruktionen, die nur minimal von den beabsichtigten Abmessungen abweichen. Darüber hinaus bewerten Feedbacksysteme die Bearbeitungsparameter im Laufe der Vorgänge in Echtzeit, was zu einer proaktiven Prozessoptimierung und Fehlerreduzierung führt.
Daten aus der Industrie zeigen, dass die Oberflächenrauheitswerte (Ra) für Hochleistungsanwendungen in der Luft- und Raumfahrt oder in Automobilbaugruppen unter 0.8 Mikrometer liegen müssen, was zu einer Verringerung der Reibung und damit zu einer höheren Effizienz führt. Darüber hinaus sorgen neue Innovationen bei Schneidwerkzeugen, wie beispielsweise solche mit Keramik- und Hartmetalleinsätzen, für eine längere Lebensdauer der Werkzeuge und die Fähigkeit, Hochgeschwindigkeitsbearbeitungsprozessen standzuhalten, die die Zykluszeiten erheblich verkürzen.
Zusammenfassend lässt sich sagen, dass die Wellenbearbeitung ein weiterer Bereich ist, der durch die weitere Integration moderner Technologien und präziser Konstruktion kontinuierlich an Bedeutung gewinnt, um den sich entwickelnden Anforderungen sensibler Branchen gerecht zu werden.
Die Anpassung einer Welle ist für optimale Leistung, Zuverlässigkeit und Effizienz in einer Vielzahl von Branchen unerlässlich. Im Folgenden sind die Hauptanwendungen von Wellen mit Spezialkonstruktionen aufgeführt:
Automobilindustrie
Die Automobilindustrie hat aufgrund ihrer Abhängigkeit von leistungsstarken, maßgeschneiderten Wellen für Industriemotoren eine wachsende Nachfrage nach maßgefertigten Wellen. Maßgefertigte Wellen sind für die Konstruktion von Antriebsstrangbaugruppen sowie für die Konstruktion von Getrieben und Lenkmechanismen von grundlegender Bedeutung. Diese Komponenten erfordern häufig präzise Toleranzen und ein spezielles Material, das hohen Drehmomenten über einen längeren Zeitraum standhalten kann. Beispielsweise können moderne, maßgefertigte Wellen Leistung und Kraftstoff auf optimierte Weise übertragen, was zu einer 15-20 % höheren Kraftstoffeffizienz führt.
Luftverkehr
Düsentriebwerke, Flugsteuerungen und Fahrwerke verwenden Präzisionswellen. Maßgefertigte Wellen in der Luftfahrt müssen Hochgeschwindigkeitsdrehbewegungen ermöglichen und gleichzeitig strenge Sicherheits- und Konformitätsvorschriften erfüllen. Darüber hinaus verlangt die Luft- und Raumfahrtindustrie, dass Wellen aus Verbundwerkstoffen mit Titanlegierungen hergestellt werden, die leicht, aber stabil sind, da diese die Haltbarkeit der Welle erhöhen und gleichzeitig das Gewicht verringern können.
Wellen mit stangenähnlichen Formen werden häufig in Industriemaschinen verwendet, von Förderbändern bis hin zu Turbokompressoren. Schwerlastmaschinen erfordern den Einsatz von robusten, maßgeschneiderten Stahlwellen, da sie die Tragfähigkeit um 25 % erhöhen und so die Wartungszeit verkürzen.
Erneuerbare Energiesysteme
Die Energie einer Windturbine wird durch Rotorblätter gewonnen, die Rotoren drehen, die über speziell entwickelte Wellen mit Getriebe an der Turbine befestigt sind. Diese speziellen Wellen sind die kritischsten Komponenten, da sie Stoßbelastungen und Ermüdung im Laufe der Zeit standhalten müssen. In der modernen Fertigung weisen Wellen für Turbinen eine höhere Festigkeit auf, was zu einer höheren Haltbarkeit unter rauen Bedingungen führt und eine lange Betriebslebensdauer ermöglicht.
Medizinische Ausrüstung
Maßgefertigte Präzisionswellen sorgen für die zuverlässige Interaktivität von chirurgischen Roboterarmen, MRT- und CT-Bildgebungssystemen und Laborgeräten, die lebensrettende Verfahren unterstützen. Solche lebenswichtigen Systeme erfordern eine hohe Integritätsleistung und strenge Bearbeitungstoleranzen, die manchmal im Mikrometerbereich liegen.
Öl-und Gasindustrie
Wellen von Bohrpumpen und Kompressoren sind extremen Hochleistungsanforderungen durch erhöhte Drücke und Temperaturen ausgesetzt. Es wurden kostengünstige Wellen für vertikale Bohranlagen entwickelt, die den Verschleiß um 30 % senken und so die Effizienz im Verhältnis zu den Kosten deutlich steigern.
Schiffstechnik
Salzwasserumgebungen begrenzen die Lebensdauer der Propeller- und Ruderwellenbaugruppe eines Schiffes oder U-Bootes erheblich. Korrosionsbeständiger Edelstahl in Marinequalität oder Duplexstahl bietet maximale Haltbarkeit in rauen Umgebungen und wird speziell für diese Konstruktionen verwendet.
Automatisierung und Robotik
Das präzise Design und das geringe Gewicht der in Robotern und automatisierten Systemen verwendeten Schäfte ermöglichen mühelose Bewegungen und hohe Genauigkeit bei der Ausführung von Aufgaben. Beispielsweise verbessern kundenspezifische Schäfte die Wiederholgenauigkeit von Roboterarmen bei schnellen Aufgaben um erstaunliche 10 %.
Diese Branchen werden durch die Integration von Materialwissenschaft, Geometrie und maschinenbasierten Konzepten in der kundenspezifischen Wellenherstellung bedient, um Branchenziele zu erreichen, die Innovation und Spitzenleistung in vielen Bereichen weiter fördern.
Um die gewünschte Form eines Materials (normalerweise Metall oder Kunststoff) zu erreichen, wird kontrolliert Material entfernt. Diese Formgebung erfolgt mithilfe verschiedener Werkzeuge wie Drehmaschinen, Fräsen und Bohrern. Der Prozess wird in jene subtraktiven Fertigungsarten eingeteilt, bei denen Präzision und Oberflächenfinesse im Mittelpunkt stehen. Weitere wichtige Faktoren, die bei der Bearbeitung berücksichtigt werden müssen, sind die Auswahl des Materials, der Werkzeugtyp und die Rotationsgeschwindigkeit, da sie alle die Effizienz, Genauigkeit und Qualität des Endprodukts beeinflussen.
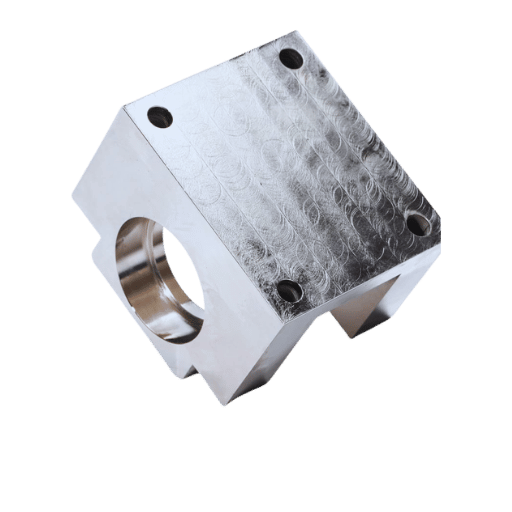
Die Oberflächengüte, die bei der Wellenbearbeitung erreicht wird, hängt von mehreren Betriebsparametern und Techniken ab. Die wichtigsten sind nachstehend mit einigen Details aufgeführt:
Materialeigenschaften
Die Oberflächenbeschaffenheit des gefertigten Teils hängt eng mit dem Werkstückmaterial zusammen. Weichere Materialien wie Aluminium lassen sich leichter bearbeiten, ihre Oberflächen neigen jedoch zum Reißen und Verschmieren. Edelstahl ist ein härteres Metall, das geeignete Werkzeuge und eine optimierte Schnittgeschwindigkeit erfordert, um raue Oberflächen zu vermeiden.
Schneidwerkzeuggeometrie
Die Oberflächenqualität wird durch die Form und Schärfe des Schneidwerkzeugs beeinflusst. Werkzeuge mit schärferen Schneidkanten erzeugen eine bessere Oberflächengüte und weniger Oberflächenschäden. Darüber hinaus kann durch die Wahl des richtigen Eckenradius das Oberflächenprofil des Werkzeugs verbessert werden.
Bearbeitungsparameter
Vorschub, Schnittgeschwindigkeit und Schnitttiefe sind einige der Parameter, die die Oberflächengüte beeinflussen. Im Allgemeinen führen niedrige Vorschubgeschwindigkeiten und hohe Schnittgeschwindigkeiten zu feineren Oberflächen. Beispielsweise führt die Bearbeitung von Stahl mit einer Vorschubgeschwindigkeit von 0.05 mm/U und Schnittgeschwindigkeiten über 200 m/min zu deutlich glatteren Oberflächen.
Kühlmittel und Schmierung
Die korrekte Anwendung des Kühlmittels minimiert mögliche thermische Verformungen und leitet Wärme ab, die die Oberflächenbeschaffenheit beeinträchtigen kann. Darüber hinaus minimieren Schmierflüssigkeiten die Reibung durch die Bewegung des Werkzeugs über das Werkstück, was zu geringerem Werkzeugverschleiß und Materialanhaften führt und somit eine feinere Oberfläche gewährleistet.
Zustand der Werkzeugmaschine
Die Genauigkeit und Steifigkeit der Maschine sind entscheidend. Maschinen mit höherer Stabilität und weniger Vibrationen erzeugen zuverlässigere Werkzeugwege, was zu einer besseren Oberflächengüte führt. Zu starke Vibrationen können jedoch Rattermarken erzeugen, die die Oberfläche rau machen.
Umwelt- und Betreiberfaktoren
Auch die Kompetenz des Bedieners und die Umgebungsbedingungen wie Temperatur oder Luftfeuchtigkeit wirken sich auf den Bearbeitungsvorgang aus. Ein Bediener, der geeignete und sinnvolle Parameterwerte und Werkzeugpositionen bestimmen kann, kann auch unter verschiedenen Umständen gute Ergebnisse erzielen.
Durch sorgfältige und effiziente Kontrolle der verschiedenen Parameter, die in jedem Faktor festgelegt sind, können moderne computergestützte Designsysteme mit integrierter Echtzeitdiagnose die Präzision und Qualität des fertigen Produkts erheblich verbessern.
Um die erforderliche Oberflächengüte und -einheitlichkeit in Fertigungsprozessen zu erreichen, sind effiziente Qualitätskontrollverfahren von entscheidender Bedeutung. Qualitätskontrollsysteme prüfen Oberflächenrauheit, Abmessungen und Materialeigenschaften und vergleichen sie mit den festgelegten Toleranzschwellenwerten. Mithilfe von Profilometern und optischen 3D-Scannern können Hersteller nun die Oberfläche von Objekten messen und Oberflächenunregelmäßigkeiten auf einer Skala von einem Mikrometer bewerten.
Untersuchungen zeigen, dass die Oberflächenrauheit in direktem Zusammenhang mit der Leistung eines Produkts hinsichtlich Verschleiß, Ermüdung und Korrosionsbeständigkeit steht. Ein im Precision Engineering Journal veröffentlichter Artikel behauptet beispielsweise, dass eine 20-prozentige Reduzierung der durchschnittlichen Oberflächenrauheit (Ra) bei einigen kritischen Komponenten zu einer 15-prozentigen Verlängerung der Lebensdauer führt. Darüber hinaus sind in der Luft- und Raumfahrt und bei der Herstellung medizinischer Geräte präzise Feinbearbeitungen erforderlich, da selbst Abweichungen von wenigen Mikrometern zu Nichteinhaltung oder Leistungseinbußen bei strengen Anforderungen führen können.
Gleichzeitig verbessert die Einbindung statistischer Prozesskontroll- und Überwachungssysteme in bestehende QC-Frameworks tendenziell die Konsistenz der Prozesse. Diese Technologien ermöglichen es Herstellern, ihre Daten auszuwerten und zu erkennen, welche Prozesse mehr Defekte als der Durchschnitt verursachen, die Variabilität erhöhen oder die Prozessstandards senken. Gleichzeitig werden die Produktionskosten gesenkt, ohne dass die Qualität darunter leidet. Hersteller, die strenge Qualitätssicherungspraktiken anwenden, erfüllen die Kundenanforderungen in Bezug auf Leistung und Kosten.
Die Oberflächenbearbeitung von Wellen ist von großer Bedeutung, da sie die Leistung verbessert, die Lebensdauer erhöht und die Verschleiß- und Ermüdungsbeständigkeit steigert. In der Fertigung werden üblicherweise optimale Oberflächenbearbeitungsverfahren eingesetzt, darunter Präzisionsschleifen , Feinstbearbeitung und Rollieren.
Um die gewünschten Ergebnisse zu erzielen, sind Präzisionsschleifverfahren erforderlich.
Beim Präzisionsschleifen wird die zu bearbeitende Welle in eine Spannvorrichtung mit hochpräzisen Schleifmitteln eingespannt, die auf einer Spindel rotieren und Material mit sehr geringer Variabilität entfernen, wodurch eine Endoberfläche von 0.2 µm Ra entsteht. Dies hilft dabei, enge Genauigkeitsgrenzen und die beste Wellenform zu erreichen, die bei hochbelasteten Anwendungen in der Luft- und Raumfahrt oder Automobilindustrie erforderlich ist.
Superfinish
Superfinishing kann mithilfe von Steinen oder Bändern durchgeführt werden, die die Oberflächengüte eines Materials auf ultraglatte 0.01 µm Ra bringen. Diese Funktion dient dazu, die Mikrorauheit zu verbessern und der Wellenoberfläche ein besseres Verhältnis von Tragfähigkeit zu Schmiermittel zu verleihen, während gleichzeitig die Reibung in Motoren und Getrieben verringert wird.
Polieren mit Walzen
Das Polieren mit Rollen ist ein Kaltbearbeitungsverfahren, das die Oberflächenbeschaffenheit einer Welle durch den Einsatz hochglanzpolierter Rollen mit einer Amplitude von etwa 0.05 bis 0.2 µm Ra verbessert. Der Prozess erhöht auch die Gesamthärte und die Dauerfestigkeit der Welle, was wiederum die Lebensdauer des hergestellten Bauteils verlängert. Darüber hinaus verbessert das Rollieren die Oberflächenbeschaffenheit (etwa 0.05 bis 0.2 µm Ra) sowie die Härte und Dauerfestigkeit des Bauteils und erhöht so die Lebensdauer.
Beschichtungen und Galvanik
Die Verwendung von galvanischen Beschichtungen wie Chrom und modernen Materialien wie diamantähnlichem Kohlenstoff (DLC) verbessert die Oberflächenhärte. Darüber hinaus verringern Beschichtungen Erosion und Korrosion präzisionsgeschliffener Oberflächen. Diese Beschichtungen eignen sich für Wellen, die aggressiven Umweltbedingungen ausgesetzt sind, da sie eine Härte von über 70 HRC aufweisen und eine gute Haftung auf geschliffenen Oberflächen aufweisen.
Oberflächenstrukturierung mit dem Laser
Durch die Oberflächenstrukturierung mit Lasern (LST) wird die Reibung zwischen den Mikromustern verringert, die mit kontrollierten Laserimpulsen auf der Wellenoberfläche erzeugt werden. In der Tribologie werden Reibungskoeffizienten und Tragfähigkeit, wie Studien an Hochgeschwindigkeitsmaschinen zeigen, durch die Oberflächenstrukturierung mit Laser verbessert. Die Reibungsreduzierungsrate beträgt bis zu 40 %, was zur Verringerung der Reibung beiträgt.
Die anzuwendende Verbesserungstechnik hängt von den Betriebsbelastungen, den Anforderungen der Anwendung und der Art des Materials ab. Der Einsatz dieser Techniken zusammen mit hochentwickelten Echtzeitüberwachungssystemen und strengen Qualitätssicherungssystemen erhöht die Leistung und Haltbarkeit der Welle, um den Industriestandard zu erfüllen.
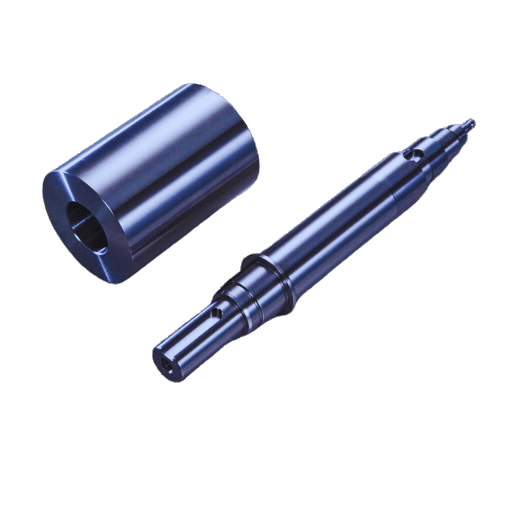
Unter Elektroerosion (EDM) versteht man ein berührungsloses und hochpräzises Fertigungsverfahren, das häufig zur Herstellung komplexer Geometrien oder Teile mit engen Toleranzen eingesetzt wird. EDM funktioniert mithilfe kontrollierter elektrischer Entladungen (Funken), die zwischen einer Elektrode und dem Werkstück erzeugt werden. Während dieser elektrischen Entladung wird das Werkstück entlang vorgegebener Linien erodiert. Dieses Verfahren eignet sich hervorragend für harte Materialien wie Werkzeugstahl, Titan und Hartmetall, weshalb es in der Luft- und Raumfahrt, der Automobilindustrie und der Herstellung medizinischer Geräte von großer Bedeutung ist.
EDM wird in zwei Hauptformen betrieben: Senkerodieren und Drahterodieren. Senkerodieren eignet sich am besten für dreidimensionale Hohlräume wie Gussformen und Matrizen, während Drahterodieren am besten zum Schneiden komplexer Formen mit feinen Details geeignet ist. Das Werkstück wird in eine dielektrische Flüssigkeit getaucht, die das Material kühlt, die Rückstände auswäscht und als Isolierung dient, bis eine Spannung angelegt wird, die ausreicht, um einen Funken zu erzeugen.
Technisch gesehen ist EDM in der Lage, Toleranzen von ±0.0001 Zoll mit Oberflächengüten von 4 Ra (Durchschnittsrauheit) zu erreichen, je nach den eingestellten Variablen. Diese Methode verringert auch die mechanische Belastung des Werkstücks, da keine normalen Schneidkräfte verwendet werden. Allerdings ist die Geschwindigkeit von EDM im Allgemeinen langsamer als bei herkömmlichen Bearbeitungsprozessen, was sich auf die Lieferzeit auswirken kann.
Automatisierte adaptive und geschlossene Regelsysteme sind neue Fortschritte im Bereich der elektrischen Entladungsschweißung, die die Genauigkeit und Wiederholgenauigkeit erhöhen. Auch neue Materialien für Elektroden wie Kupfer, Wolfram und Graphit haben die Effizienz verbessert, indem sie den Verschleiß verringerten und die Lebensdauer verlängerten. Die elektrische Entladungsschweißung wird häufig in der Mikrofertigung von Halbleitern und medizinischen Komponenten eingesetzt, wo Toleranzen und Qualität von größter Bedeutung sind.
Obwohl EDM bei der Bearbeitung sehr komplexer und schwieriger Materialien von Vorteil ist, bringt es einige Herausforderungen hinsichtlich des Elektrodendesigns, der Geometrie des Teils und der verwendeten Materialien mit sich. Durch die Kombination von EDM mit anderen Bearbeitungsprozessen und den Einsatz hochentwickelter Prozesssteuerungssysteme können Hersteller bei der Herstellung kundenspezifischer Wellen höchste Präzision und Effizienz erreichen.
Hohe Präzision und Genauigkeit
CNC-Dreh- und Fräsmaschinen sind für die Fertigung hochpräziser Teile ausgelegt; so präzise, dass Toleranzen bis zu ±0.001 mm eingestellt werden können. Die von diesen Maschinen erzielbare Präzision ist für die Luft- und Raumfahrt, die Medizintechnik und die Automobilindustrie von immenser Bedeutung.
Verbesserte Wiederholbarkeit
Ein festgelegtes Programm ermöglicht es CNC-Maschinen, dasselbe Bauteil wiederholt herzustellen. Die Fähigkeit dieser Maschine, eine Aktion viele Male zu wiederholen, ist besonders dann von entscheidender Bedeutung, wenn große Mengen hergestellt werden müssen.
Vielseitigkeit bei der Materialverwendung
Verschiedene Metalle wie Aluminium, Stahl und Titan können mit SPS-gesteuerten CNC-Drehmaschinen oder -Fräsen problemlos bearbeitet werden, aber auch Polymere und Verbundwerkstoffe. Diese Flexibilität ermöglicht den Einsatz in vielen unterschiedlichen Ingenieurbereichen.
Komplexe Geometrien
Taschen, Konturen und sogar Gewinde können durch moderne Dreh- und Frästechnologien hergestellt werden. Teile mit komplexen Merkmalen können mithilfe von CAD-Software auf mehrachsigen computergesteuerten Maschinen (CNC) bearbeitet werden.
Effizienz und Zeitersparnis
Bei der Bearbeitung mit CNCs werden Genauigkeit und Geschwindigkeit nicht auf die Probe gestellt. Mit Funktionen wie dem automatischen Werkzeugwechsel und dem Dauerbetrieb der Maschinen können die Vorlaufzeiten verkürzt und die Produktionsziele schneller erreicht werden.
Langfristige Kosteneffizienz
Trotz anfänglicher Einrichtungskosten ist die CNC-Bearbeitung aufgrund der langfristigen Einsparungen in Bezug auf Effizienz, geringen Abfall und niedrige Personalkosten kosteneffizient. Durch die Automatisierung mit Fehlerpräzision werden auch viele kostspielige Nacharbeiten reduziert.
Skalierbarkeit der Produktion
Ob für die Massenproduktion oder den Prototypenbau: CNC-Drehen und -Fräsen lassen sich problemlos skalieren. Für Hersteller, die zwischen Kleinserienfertigung und Großserienfertigung wechseln, gibt es praktisch keine Verzögerungszeit.
Integration mit CAD-CAM-Software
CNC-Maschinen mit CAD-CAM-Softwareschnittstelle ermöglichen einen mühelosen Übergang vom Entwurf zur Produktion. Mit dieser Integration werden genaue Entwürfe garantiert und die Bearbeitungsstrategien erheblich verbessert.
Wartungsarm und langlebig
Die Betriebseffizienz wird durch die verringerten Ausfallzeiten erheblich gesteigert, da moderne CNC-Maschinen langlebig gebaut sind und nur wenig Wartung erfordern.
Automatisierungskompatibilität
Diese Systeme können problemlos in Roboterkonfigurationen und andere erweiterte Automatisierungsoptionen integriert werden und ermöglichen so intelligente Fertigungsverfahren und einen höheren Produktionsdurchsatz.
Die unübertroffenen Vorteile des CNC-Drehens und -Fräsens machen diese Verfahren zu unverzichtbaren Prozessen in der Präzisionsfertigung und bieten einen immensen Mehrwert für Branchen, die hochqualitative Komponenten mit komplexen Spezifikationen benötigen.
Wir setzen in unserer Einrichtung moderne Bearbeitungsmethoden und -technologien ein, um höchste Präzision und Effizienz zu erreichen. Die mehrachsigen CNC-Maschinen, fortschrittlichen Werkzeuge und Geräte zur Echtzeit-Datenerfassung arbeiten im Einklang und garantieren die Genauigkeit und Konsistenz jedes Projekts. Darüber hinaus erhöht die Integration neuer Technologien wie adaptive Bearbeitung und additive Fertigung die Flexibilität bei der Erfüllung komplexer Produktionsanforderungen. Diese Verbesserungen stellen sicher, dass wir weiterhin führend in der Fertigung bleiben.
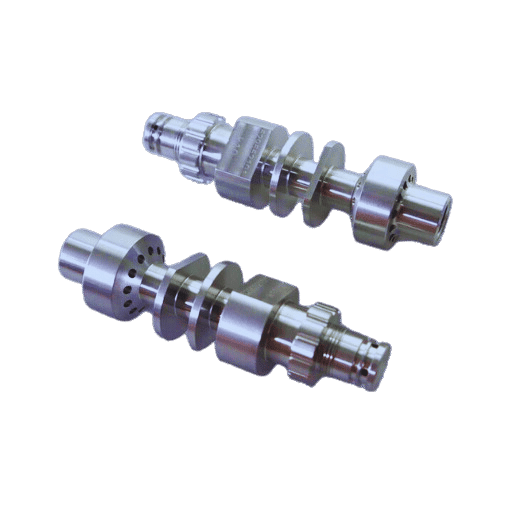
Eisen und Kohlenstoff sind die Hauptbestandteile von Kohlenstoffstahl. Der Kohlenstoffanteil beträgt nominell 0.03 % bis 2.0 % (Gewicht). Bei Wellen, die im Bauwesen und anderen Industriezweigen verwendet werden, muss der Kohlenstoffgehalt im Stahl höher sein, da er die Festigkeit, Verschleißfestigkeit und Härte der Welle erhöht. Kohlenstoffarme Stähle, die duktiler und bearbeitbarer sind, lassen sich leicht verarbeiten. Bei kohlenstoffreichen Stählen nimmt die Härte zu, aber die Formbarkeit nimmt ab. Ein bekanntes Beispiel ist Kohlenstoffstahl AISI 1045, der eine Streckgrenze von 570 MPa bis 700 MPa aufweist und für seine duktile Beschaffenheit bekannt ist.
Legierte Stähle erweisen sich als stärker und härter als AISI1045, da sie zusätzliche Elemente wie Nickel, Vanadium, Chrom und Molybdän enthalten. Der Einsatz dieser Elemente verbessert die Korrosionsbeständigkeit und verbessert die Zug- und Schlagfestigkeit der Legierung. 9900 legierter Stahl, AISI 4340 und 4140 legierter Stahl sind gute Beispiele für Wellenanwendungen mit hoher Leistung unter Belastung. Unter hydrothermalen Bedingungen weist AISI 4140 auch einen Streckgrenzenbereich von 655 MPa bis 2000 MPa auf und wird für hochfeste, ermüdungsbeständige Materialien bevorzugt.
Ingenieure können die gewünschte Wellenleistung erreichen, indem sie das richtige Material auswählen, sei es Kohlenstoffstahl zur Kostenersparnis und mit angemessener Festigkeit oder legierter Stahl für überlegene Leistung unter schwierigen Bedingungen.
Die Korrosionsbeständigkeit spielt eine entscheidende Rolle für die Verlängerung der Lebensdauer von Wellen, wenn diese in feuchten, chemischen oder industriellen Umgebungen eingesetzt werden. Materialien wie Edelstahl, insbesondere 304 oder 316, sind für ihre Korrosionsbeständigkeit bekannt, da in ihren Bestandteilen Chrom enthalten ist, das auf der Oberfläche des Materials passiv oxidiert. Beispielsweise besteht Edelstahl 304 aus etwa 18 % Chrom und 8 % Nickel, was eine enorme Oxidations- und Rostbeständigkeit der Materialien unter normalen Umgebungsbedingungen garantiert. Edelstahl 316 hingegen enthält zusätzlich 2–3 % Molybdän, um die Beständigkeit in aggressiveren Umgebungen wie salzhaltigen oder säurehaltigen Umgebungen zu verbessern.
Ebenso ist die Verschleißfestigkeit bei Anwendungen mit wiederholtem Kontakt, Reibung oder Schleifmitteln von entscheidender Bedeutung. Einsatzgehärtete Stähle wie AISI 8620 oder nitrierte oberflächenbehandelte Komponenten sind für ihre hervorragenden Verschleißfestigkeitseigenschaften bekannt, die sie einer zähen Außenschicht und einem zähen Innenkern verdanken. Eine weitere Reibungsreduzierung und Verschleißfestigkeit über einen längeren Zeitraum kann durch die Verwendung moderner Oberflächenbeschichtungen wie Titannitrid (TiN) oder diamantähnlichem Kohlenstoff (DLC) erreicht werden. Es ist erwiesen, dass sich die Verschleißrate von mit einer TiN-Beschichtung veredelten Materialien im Vergleich zu unbeschichteten Materialien um mehr als 50 % reduzieren lässt.
Durch die effiziente Auswahl von Materialien und Oberflächenbehandlungen erreichen Ingenieure eine zuverlässige Leistung von Industriemaschinen in anspruchsvollen Umgebungen und senken so Wartungskosten und Ausfallzeiten erheblich. Bei der Auswahl der Materialien ist die Abwägung zwischen Korrosionsbeständigkeit und Verschleißfestigkeit entscheidend, um eine zuverlässige Leistung zu gewährleisten.
Ingenieure berücksichtigen häufig zahlreiche Elemente, die die funktionalen Leistungskennzahlen eines Materials für eine bestimmte Anwendung im Bauwesen, in Maschinen und anderen Projekten beeinflussen könnten. Mechanische Eigenschaften, Widerstandsfähigkeit gegen äußere Einflüsse, Gewicht, Wärmeleitfähigkeit und Kosten sind einige der wichtigsten zu analysierenden Elemente. Nachfolgend finden Sie eine Übersichtstabelle, in der die relevanten Eigenschaften und Materialien aufgeführt und beschrieben werden, die für verschiedene Anwendungen bevorzugt werden:
Festigkeit und Haltbarkeit
Korrosionsbeständigkeit
Thermische und elektrische Eigenschaften
Verschleißschutz
Leichte Anwendungen
Wirtschaftlichkeit
Ingenieure müssen die Simulationstools und Testdaten auswerten, um zu bestimmen, wie die Materialien unter den definierten Arbeitsbedingungen reagieren, und gleichzeitig die richtigen Materialien auswählen. Diese strukturierte Strategie für die Materialauswahl garantiert, dass Leistungsziele erreicht werden, während gleichzeitig die Gesamtwirksamkeit und Nachhaltigkeit des Systems verbessert wird.
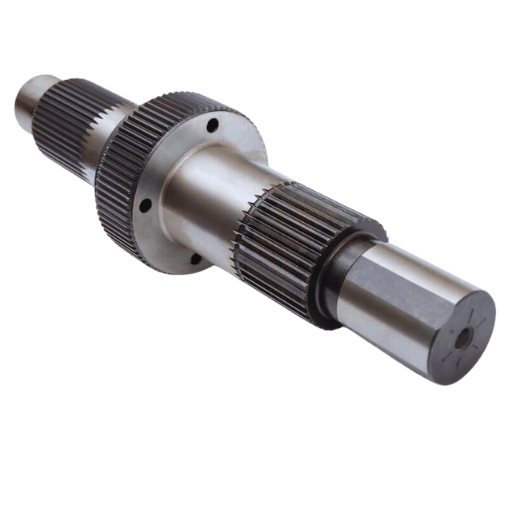
Die bei der Präzisionsbearbeitung und Toleranzkontrolle von Sonderwellen implementierten Prozesse sind akribisch. Einige davon umfassen:
Wesentliche Überlegungen
Das ausgewählte Material weist die erforderliche Festigkeit, Haltbarkeit und Bearbeitbarkeit genau auf, was zu gleichbleibenden Ergebnissen beiträgt.
Bearbeitungswerkzeuge
Die Herstellung kundenspezifischer Wellen mit entsprechenden Toleranzen und Wiederholgenauigkeit ist in hohem Maße auf High-End-CNC-Maschinen angewiesen.
Qualitätsausrüstung und Inspektion
Die Einhaltung der Toleranzen kann durch die regelmäßige Verwendung von Mikrometern und Koordinatenmessgeräten zur Kontrolle der Abmessungen überprüft werden.
Stabilität des Gesamtprozesses
Parameter wie Schnittgeschwindigkeit, Vorschub und Werkzeugzustand werden definiert und konstant gehalten, um Abweichungen zu verringern und die Konformität mit den meisten Konstruktionsspezifikationen sicherzustellen.
Werden diese Überlegungen berücksichtigt, sind die an die Anwendungen geknüpften strengen Leistungskriterien erfüllt.
Wellen sind Konstruktionselemente aus mechanisch starren Stäben, die zum Antrieb rotierender Maschinen oder zur Kraftübertragung in einem Gerät dienen. Zu den Komponenten einer Welle gehören:
Keilnuten
In die Oberfläche der Welle ist eine Rille eingraviert, in die eine Passfeder passt, mit der Riemen und Komponenten wie Zahnräder und Riemenscheiben befestigt werden, um eine Relativbewegung zu verhindern.
Schultern
Geformter erhöhter Abschnitt, der Komponenten wie Lager, die auf Wellen hängen und ausbalanciert sind, an Ort und Stelle positioniert und hält.
Lager
Sitzt auf der Welle, um die Reibung zu minimieren und eine gleichmäßige Rotation zu gewährleisten. Sie sorgen für eine hohe Festigkeit der Wellenposition innerhalb der Baugruppe.
Keile
Verbindungen mit ähnlichen Komponenten zur Übertragung von Drehmoment sind entlang des Längsabschnitts der Welle geformte Rippen oder Zähne.
Enden (konisch oder mit Gewinde)
Dient zur Aufnahme weiterer mechanischer Bauteile wie z.B. Kupplungen oder umgekehrt zur Fixierung der zugeschnittenen Welle in der Baugruppe.
Zusammen sorgen diese Komponenten für die effiziente Übertragung von Bewegung und Drehmoment, wie es für mechanische Systeme erforderlich ist.
In jedem Konstruktionsprozess ist die Qualitätskontrolle ein wichtiger Schritt, der die Konformität von Produkten und Komponenten mit vorgegebenen Standards und Spezifikationen garantiert. Wenn Unternehmen bei der Herstellung mechanischer Systeme wie Wellen eine Qualitätskontrolle durchführen, können sie eine höhere Genauigkeit, Zuverlässigkeit und Haltbarkeit des Endprodukts erreichen.
Eine wirkungsvolle Technik ist der Einsatz zerstörungsfreier Prüfverfahren (NDT) wie Ultraschallprüfung und Magnetpulverprüfung. Durch diese Prüfungen können Oberflächen- und Untergrunddiskontinuitäten erkannt werden, ohne die Struktur der Welle physisch zu verändern. Bei der Ultraschallprüfung werden hochfrequente Schallwellen verwendet, um innere Defekte zu erkennen, und bei präziser Durchführung erreicht die Prüfung eine Genauigkeit von bis zu 90 %.
Auch die Überprüfung der Maßgenauigkeit ist wichtig. Koordinatenmessgeräte (KMGs) können wichtige Merkmale wie Durchmesser, Keilwellen und Schultern direkt messen und dabei die erforderlichen Toleranzen einhalten. Studien zeigen, dass die KMG-Technologie bis zu 50 % schneller ist als herkömmliche Methoden zur Teilemessung, was zu weniger Fehlern und mehr Produktivität führt.
Die spektrochemische Analyse ist ein Beispiel für eine Methode, mit der die Qualität einer Welle durch Materialanalyse bestimmt und mit Branchenanforderungen wie ASTM- oder ISO-Spezifikationen verglichen wird. Ein typisches Beispiel hierfür wäre die Prüfung des Kohlenstoffgehalts in Stahlwellen, der Härte und Beständigkeit gegenüber Betriebsbelastungen bestimmt.
Zusammenfassend lässt sich sagen, dass der Einsatz statistischer Prozesskontrolltools (SPC) die Genauigkeit in allen Produktionslinien erhöht. Durch die Verfolgung von Prozessparametern im Laufe der Zeit können Hersteller Änderungen an Prozessen in Echtzeit erkennen, wodurch Mängel begrenzt und die Produktqualität im Laufe der Zeit erhalten bleibt. Untersuchungen belegen, dass SPC Herstellungsfehler um 40 % reduziert, was zu höherer Effizienz und Produktivität aufgrund geringerer Kosten führt.
Diese Maßnahmen helfen den Herstellern nicht nur, die strengen Branchenanforderungen zu erfüllen, sondern verbessern auch die Zuverlässigkeit und Haltbarkeit mechanischer Systeme, was zu einer höheren Kundenzufriedenheit und Betriebseffizienz führt.
A: Einige häufig in der Fertigung verwendete Maschinenwellentypen sind Passfederwellen, Keilwellen und Kegelwellen. Jeder Typ hat je nach Anwendung spezifische Funktionen wie Drehmomentübertragung oder hohe Tragfähigkeit.
A: Der Wellenbearbeitungsprozess besteht aus der Bearbeitung eines Rohlings durch Schneiden, Bohren und Schleifen. Dieser Prozess ist für die Umwandlung eines Wellenrohlings in eine funktionale, maßgeschneiderte Welle mit präzisen Abmessungen und Oberflächenbeschaffenheiten unerlässlich.
A: Die am häufigsten verwendeten Materialien zur Herstellung von individuell gefertigten Wellen sind Stahl, Titan und Aluminium. Diese Materialien werden aufgrund ihres Festigkeits-Gewichts-Verhältnisses, ihrer Zugfestigkeit und ihrer Anwendbarkeit auf bestimmte Teile ausgewählt, die leichte und dennoch langlebige Komponenten erfordern.
A: Die CNC-Bearbeitung bietet die Präzision, die bei der Wellenbearbeitung erforderlich ist, und sorgt für Einheitlichkeit. Mit dieser Art der Bearbeitung können komplexe geometrische Formen mit hoher Genauigkeit erstellt werden, was bei der Bearbeitung langer und zylindrischer mechanischer Teile wichtig ist.
A: Das Schleifen ist ein wichtiger grundlegender Schritt im Wellenbearbeitungsprozess und ist wichtig, um eine Oberflächengüte mit festgelegter Geometrie zu erreichen; so werden die Abmessungen präzise erreicht. Es ist entscheidend in Fällen, in denen die Bearbeitung eine hohe Genauigkeit und eine hervorragende Oberflächengüte erfordert.
A: Sonderanfertigungen von Wellen werden mit CAD-Software entworfen, die die für die individuelle Anpassung und Anpassung erforderlichen Details bereitstellt. Diese Konstruktionsdateien werden verwendet, um die an den Wellen durchgeführten Bearbeitungsvorgänge zu steuern, sodass sie innerhalb der Spezifikationen hergestellt und für die jeweilige Anwendung konfiguriert werden.
A: Die elektrische Entladungsbearbeitung (EDM) ist vorteilhaft, wenn Sie versuchen, eine komplizierte Form und Merkmale auf der Welle zu erzielen, die mit herkömmlichen Methoden nicht einfach erreicht werden können. EDM ist für die Präzisionsbearbeitung von Oberflächen aus harten Materialien von Vorteil.
A: In diesem Fall muss die Zugfestigkeit berücksichtigt werden, da sie die Fähigkeit der Welle bestimmt, die auf sie einwirkende Belastung und Last auszuhalten. Materialien mit hoher Zugfestigkeit werden bei Hochleistungsanwendungen bevorzugt, bei denen mit starken Kräften auf die Welle zu rechnen ist.
1. Titel: „Optimierung des Wellenbearbeitungsprozesses mittels 2k-faktoriellem Design“
Wesentliche Erkenntnisse:
Methodik:
2. Titel: „Kosten- und vibrationsberücksichtigte Genauigkeitszuordnung bei der Bearbeitung des Wellensystems“
Wichtige Highlights:
Methods:
3. Titel: „Dynamischer Schwingungstilger für die Wellenbearbeitung“
Die wichtigsten Ergebnisse:
Methodik:
4. Maschine
5. Bearbeitung

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →