

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die Prozesse, die den Flanschproduktionsprozessen zugrunde liegen, sind umfassend und kompliziert. Die rechteckigen Merkmale von Flanschen und ihren Peripheriegeräten dienen als Verbindungen für eine Vielzahl von Komponenten innerhalb eines Systems – Rohre, Ventile, Pumpen usw., die alle wesentliche Elemente sind, die in ein funktionierendes System integriert sind. Genau wie jede andere Verbindung müssen diese Attribute mit großer Sorgfalt konstruiert werden, um Haltbarkeit und Sicherheit zu bieten und dabei zu helfen, strenge Branchenanforderungen zu erfüllen. Dieser Leitfaden soll mit den Grundlagen beginnen und die komplexen Aspekte der Flanschtechnik angehen, indem er die Prozesse, Rohstoffe und Technologien, die in ihre Konstruktion integriert sind, schichtet. Für einen erfahrenen Praktiker oder einen Neuling, der sein Verständnis für industrielle Prozesse erweitern möchte, bieten die Fertigungsfeinheiten von Flanschen verschiedene Perspektiven zur Betrachtung. Flansche dienen als Verbindungselemente zwischen verschiedenen Rohrverbindungen und bilden die Grundlage für bewährte Verfahren, Abgrenzungen, Fortschritte und Herausforderungen bei der Flanschproduktion.

Flansche sind wichtige Teile des Rohrleitungssystems und dienen zum Verbinden von Rohren, Ventilen und verschiedenen Maschinen. Die hergestellten Flanschkategorien sind:
Jeder Flanschtyp ist für bestimmte Anwendungsfälle ausgelegt, während Herstellungsverfahren wie Bearbeiten, Gießen und Schmieden dazu beitragen, die notwendigen Leistungs- und Sicherheitsanforderungen zu erfüllen.
Hersteller von geschmiedeten Flanschen formen Metall unter Anwendung großer Kraftintensitäten, um ein robustes und langlebiges Bauteil zu erhalten. Diese Technik optimiert die mechanischen Eigenschaften des Flansches wie Festigkeit und Verschleißfestigkeit bei extremen Temperaturen und Druck. Der Prozess besteht normalerweise darin, das Metall zunächst auf seine Rekristallisationstemperatur zu erhitzen, bevor es in eine Schmiede gepresst oder gehämmert wird. Nachdem die Form erstellt wurde, wird der Flansch einer Präzisionsbearbeitung unterzogen, die dem Flansch die gewünschten Proportionen und die erforderliche Oberflächenbehandlung verleiht, um sicherzustellen, dass die Flanschschrauben sicher befestigt werden. Geschmiedete Flansche sind zuverlässig und verhalten sich unter Belastung besser, was sie ideal für den industriellen Einsatz macht.
Die Herstellung von Gussflanschen beginnt mit dem Gießen von geschmolzenem Metall in ein Modell, wo es die gewünschte Form annimmt. Es ist möglich, komplexe Designs und feinere Details einfacher zu erstellen als mit anderen Techniken. Diese Gussflansche werden je nach Anwendungsfall normalerweise aus Kohlenstoffstahl, Edelstahl und legiertem Stahl hergestellt.
Zunächst muss eine Form hergestellt werden, die normalerweise aus Sand oder Metall besteht und die Form und Größe des Flansches angibt. Anschließend wird geschmolzenes Metall in das Modell gegossen und abkühlen gelassen. Wenn es ausreichend abgekühlt ist, kann der Guss aus der Form genommen werden, um einer Reihe von Endbearbeitungsvorgängen unterzogen zu werden, darunter Trimmen, Bearbeiten und eine Wärmebehandlung.
Gussflansche weisen aufgrund der Porosität und der groben Körnung von bipolaren Gussmetallen normalerweise eine geringere Festigkeit und Duktilität auf. Da in der Gussphase keine strengen Qualitätskontrollen wie Röntgen- und Ultraschallprüfungen durchgeführt werden, treten Fehler wie Lunker und Einschlüsse auf.
Die jüngsten Investitionen in Gusstechnologien haben die Qualität und Genauigkeit von Gussflanschen verbessert. Beispielsweise garantiert Feinguss engere Toleranzen und Designsoftware verbessert die Formformen. Gussflansche werden für viele Zwecke verwendet, darunter Wassersysteme, Niederdruckrohre und Maschinen, insbesondere wenn Genauigkeit, Designvarianz und Kosteneffizienz geschätzt werden.
Flanschhalsschweißnähte werden mithilfe einer systematischen Abfolge von Schritten hergestellt, die in ihrer Kombination die Einhaltung der Qualitäts- und Leistungsanforderungen gewährleisten. Der Prozess beginnt mit der Auswahl von Rohstoffen wie Kohlenstoffstahl, Edelstahl oder legiertem Stahl, je nach gewünschter Anwendung und Festigkeitsanforderungen. Diese Materialien werden dann gründlich anhand vordefinierter Industriespezifikationen wie ASTM und ASME überprüft.
Die erste Phase ist die Schmiedephase, in der Rohmaterialblöcke zunächst auf etwa 2200–2400 Grad Fahrenheit (oder 1200–1300 Grad Celsius) erhitzt werden, um ihre Formbarkeit zu verbessern. Anschließend werden die Blöcke mit einer hydraulischen Presse oder einem Hammer so geformt, dass sie die Form der Flanschmerkmale annähernd erreichen. Zusätzliche Schmiedewärmebehandlungen wie Glühen oder Normalisieren können eingesetzt werden, um die Materialfestigkeit und strukturelle Integrität zu verbessern.
Nach dem Schmieden wird der Flansch in exakte Umrisse bearbeitet, wodurch andere Komponenten präzise am Flansch angebracht werden können. Der Schweißhals, die Nabe und die Flanschfläche werden alle mithilfe computergesteuerter Maschinen, sogenannter CNC-Maschinen, geschnitten, um Präzision zu gewährleisten. Der hergestellte Flansch weist die gleichen Hauptmerkmale auf, darunter Bohrungsdurchmesser, Flanschaußendurchmesser und Lochkreisdurchmesser, die alle zusammen spezifische Toleranzen aufweisen, die durch die Industrienormen vorgegeben sind. Dies würde dazu beitragen, die Passung mit Rohren und anderen relevanten Armaturen während der Flanschverbindungsmontage sicherzustellen.
Die Schweißfase des Flansches ist einer seiner Teile, der so konstruiert wurde, dass beim Anbringen des Flansches an das Rohr eine ordnungsgemäße Schweißdurchdringung und Festigkeit gewährleistet ist. Um einen geeigneten Schweißvorbereitungswinkel zu erreichen, werden spezielle Werkzeuge verwendet. Die Korrosionsbeständigkeit sowie die Oberflächenbeschaffenheit werden verbessert, indem der behandelte Flansch nach der Bearbeitung Oberflächenbehandlungen wie Kugelstrahlen und Beizen unterzogen wird.
Schweißhalsflansche werden nachbearbeitet und der erste Schritt besteht in der Prüfung und Inspektion zur Bestätigung von Qualität und Leistung. Dazu gehört die Messung aller Abmessungen mit Messschiebern und Mikrometern sowie die Anwendung zerstörungsfreier Ultraschallprüfverfahren (NDT), um das Innere auf Fehler zu prüfen. Es wird eine hydrostatische Druckprüfung durchgeführt, um festzustellen, ob der Flansch den Belastungen standhält, denen er während des Betriebs ausgesetzt ist.
Integrationen in der Fertigung wie der Einsatz computergestützter Simulationen und modernster Schmiedeausrüstung haben die Genauigkeit und Effizienz bei der Herstellung von Schweißflanschen verbessert. Das resultierende Produkt ist sehr zuverlässig und daher für Hochdruck- und Hochtemperaturanwendungen in der Öl- und Gas-, Petrochemie- und Stromerzeugungsindustrie geeignet.
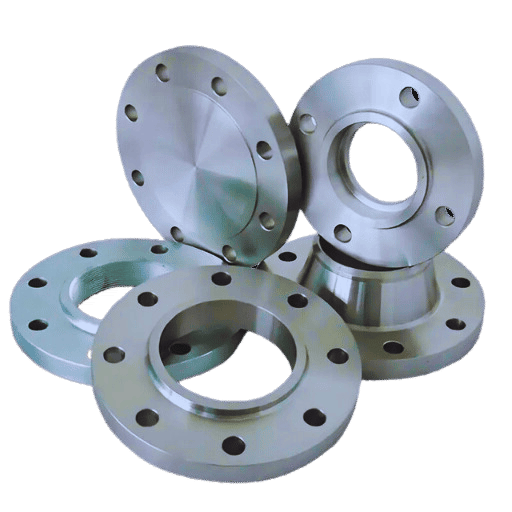
Die Entscheidung für Kohlenstoffstahl oder Edelstahl ist eine strategische Entscheidung, die sich auf Anwendungsanforderungen wie Preisgestaltung, Korrosionsbeständigkeit und mechanische Eigenschaften konzentriert.
Kohlenstoffstahlflansche
Aufgrund der Kombination aus Zugfestigkeit, Verschleißfestigkeit und niedrigen Kosten sind Flansche aus Kohlenstoffstahl in vielen Branchen weit verbreitet. Sie eignen sich gut für Hochdruckanwendungen wie Öl- und Gaspipelines und Kraftwerke. Kohlenstoffstahl ist jedoch nicht von Natur aus korrosionsbeständig und in vielen Fällen sind Schutzbeschichtungen erforderlich, um in rauen Umgebungen zu bestehen. Einigen Brancheneinblicken zufolge werden Flansche aus Kohlenstoffstahl in vielen Branchen recht häufig verwendet, da sie in einigen hochfesten Anwendungen über 10,000 PSI standhalten können.
Edelstahlflansche
Im Gegensatz zu herkömmlichen Flanschen sind Edelstahlflansche die beste Wahl in korrosiven Umgebungen wie der Lebensmittelproduktion, der chemischen Verarbeitung und im Schiffsbau. Durch die Zugabe von Chrom und Nickel in Edelstahl ist dieser auch bei hohen Temperaturen von Natur aus rost- und korrosionsbeständig. Die Edelstahlsorten 304 und 316 weisen die höchste Beständigkeit gegen säure- und salzhaltige Umgebungen auf. Edelstahlflansche sind zwar teurer, reduzieren jedoch die Wartungskosten erheblich und bieten eine längere Lebensdauer. Sie können auch in Hochdrucksystemen eingesetzt werden, wobei einige Sorten je nach spezifischer Legierung und Design bis zu 7000–9000 PSI bewältigen, was sehr beeindruckend ist.
Vergleichsüberlegungen
Wie bei den meisten Entscheidungen müssen auch bei Edelstahl und Kohlenstoffstahl einige Faktoren berücksichtigt werden, bevor man sich zwischen Edelstahl und Kohlenstoffstahl entscheidet, wie z. B. das Budget, die Betriebsumgebung sowie Temperatur- und Druckbereiche. Ein Beispiel hierfür wäre, dass Kohlenstoffstahl in nicht korrosiven Umgebungen zunächst günstiger wäre. Unter Bedingungen mit Feuchtigkeit oder Chemikalien wäre Edelstahl jedoch die bessere Wahl, da die Wahrscheinlichkeit eines Ausfalls geringer ist. Trends auf dem Markt zeigen auch eine Verschiebung hin zur vermehrten Verwendung von Edelstahl für Anwendungen, bei denen neben Korrosionsbeständigkeit auch Festigkeit erforderlich ist, da Edelstahl trotz seiner höheren Anschaffungskosten einfach verarbeitet werden kann.
Beide Werkstoffe sind letztlich für die Verwendung von Flanschen wichtig und um den besten Werkstoff auszuwählen, ist eine sorgfältige Bewertung der Anforderungen der jeweiligen Anwendung erforderlich.
Aufgrund seiner überlegenen mechanischen Eigenschaften wie erhöhte Festigkeit, Härte und Verschleiß- und Hitzebeständigkeit wird legierter Stahl für Spezialflansche verwendet. Zu den üblichen Optionen gehören:
Diese Materialien werden auf der Grundlage der Betriebsbedingungen ausgewählt, z. B. Temperatur, Druck und Einwirkung korrosiver Substanzen. Ihre einzigartigen Eigenschaften machen sie für anspruchsvolle Anwendungen zuverlässig.
Die strukturellen und mechanischen Eigenschaften von Flanschen werden stark von den bei ihrer Herstellung verwendeten Materialien beeinflusst. Daher ist die richtige Materialauswahl für die ordnungsgemäße Leistung in verschiedenen industriellen Anwendungen von entscheidender Bedeutung. Korrosion, thermische Stabilität und Ermüdungsbeständigkeit sind einige der wichtigsten Materialeigenschaften. Beispielsweise weisen Flansche aus rostfreiem Stahl (SS316) eine bemerkenswerte Korrosionsbeständigkeit sowie Hochtemperaturbeständigkeit auf, wodurch sie für maritime und chemische Anwendungen geeignet sind, bei denen häufig mit aggressiven Substanzen gearbeitet wird.
Aufgrund ihrer überlegenen Festigkeit und Haltbarkeit sind niedriglegierte Stähle eine beliebte Wahl. Durch Legierungselemente wie Chrom und Molybdän erreichen sie Zugfestigkeiten von 550 MPa bis 690 MPa. Diese Stähle eignen sich gut für Systeme, die unter hohem Druck oder hoher Belastung arbeiten. Flansche aus Kohlenstoffstahl sind dagegen wirtschaftlich, aber aufgrund ihrer mangelnden Korrosionsbeständigkeit ist ihre Anwendung auf Umgebungen mit niedrigeren Temperaturen beschränkt.
Berichten zufolge liegt die Streckgrenze von Duplex-Edelstahlflanschen über 480 MPa und ist damit fast doppelt so hoch wie die Streckgrenze von herkömmlichem austenitischem Edelstahl. Dadurch können dünnere Flansche hergestellt werden, was zu geringerem Materialgewicht und geringeren Kosten führt, ohne Kompromisse bei Sicherheit oder Leistung einzugehen. Um extremen Umgebungen mit hoher Säure- oder Chlorbelastung standzuhalten, sind Spezialmaterialien wie Hastelloy oder Monel erforderlich, die eine außergewöhnliche Haltbarkeit bieten, jedoch zu höheren Kosten führen.
Die Wahl des richtigen Materials ist entscheidend, um sicherzustellen, dass Flansche die Sicherheits-, Betriebs- und Wirtschaftlichkeitsanforderungen erfüllen. Ingenieure müssen wichtige Aspekte wie Betriebsdruck, Temperatur, Mediumeigenschaften und Umgebung bewerten, um die Materialeigenschaften richtig auf die spezifischen Anforderungen der Anwendung abzustimmen.
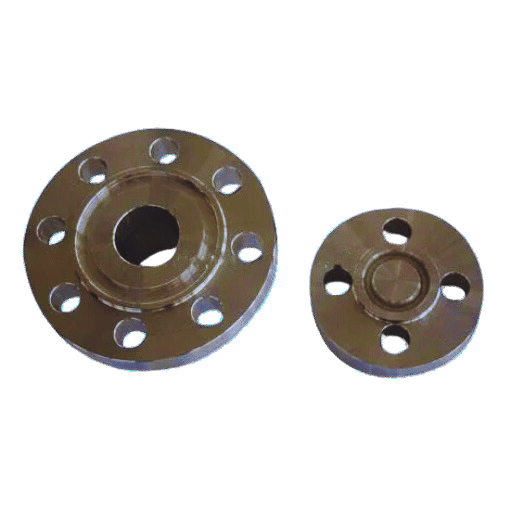
Der Schmiedeprozess beginnt mit der Formgebung des Metalls, das hohem Druck ausgesetzt wird, um seine Festigkeit zu erhöhen. Damit Flansche von hoher Qualität sind, sind die wichtigsten Schritte:
Durch diese Schmiedemethode entstehen Flansche, die hohen Belastungen standhalten und sich daher für anspruchsvolle Aufgaben eignen.
Um exakte Flanschkonturen zu erhalten, konzentriere ich mich auf den Einsatz anspruchsvoller Bearbeitungsverfahren wie CNC-Bearbeitung (Computer Numerical Control), da diese automatisierte Präzision bietet. Je nach Fall wende ich auch Dreh-, Fräs- und Bohrvorgänge an anderen Teilen des Flanschdesigns an. Bei der Prozesskontrolle ist es wichtig, genaue Abmessungen beizubehalten und häufige Kontrollen durchzuführen, um die erforderlichen Spezifikationen und Qualitätsgrenzen einzuhalten.
Ich integriere Wärmebehandlungen in meine Prozesse, um die mechanischen Komponenten und den Flansch selbst zu verbessern. Normalerweise wende ich Glühen und Normalisieren an, um die Flansche je nach Bedarf stärker, härter oder dehnbarer zu machen, sowie Abschrecken. Diese Prozesse tragen auch zu einer gleichmäßigeren Kornstruktur bei, die die Gesamtleistung und Langlebigkeit des Materials unter verschiedenen Arbeitsbedingungen verbessert.
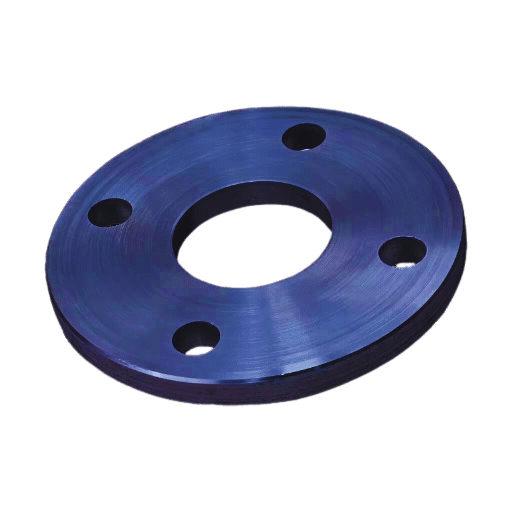
Flanschnormen sind entscheidend für die Definition von Kompatibilität, Sicherheit und Flüssigkeit in Rohrleitungssystemen in verschiedenen Sektoren. Zu den verschiedenen anerkannten Flanschnormen gehören ASME, EN und JIS, die alle Einzelheiten zu Größe, Materialien und Leistungsanforderungen des ausgegebenen Flansches enthalten.
ASME B16.5 (Amerikanische Gesellschaft der Maschinenbauingenieure):
Diese Norm gilt für Rohrflansche und Flanschverbindungen für Rohre mit einem Nenndurchmesser von 1/2 Zoll bis 24 Zoll. B16.5 spezifiziert die Druckklassen von 150 bis 2500 und hat Materialanforderungen wie Kohlenstoffstahl, Edelstahl und legierter Stahl für verschiedene Umgebungen. Damit diese Materialien als geeignet gelten, sind hydrostatische Druckprüfungen und Temperaturprüfungen im Rahmen von Öl- und Gas- oder chemischen Verarbeitungsanwendungen erforderlich.
EN 1092-1 (Europäische Norm):
EN 1092-1 ist die europäische Norm für runde Stahlflansche mit den dazugehörigen Herstellungs- und Prüfanweisungen. Diese Norm umfasst im Gegensatz zu ASME die Nenndrücke PN6 bis PN400. Diese Norm gibt auch die Flanschflächentypen detailliert an, wie z. B. Flachflansche (FF), Flansche mit erhöhtem Flansch (RF) und andere. Darüber hinaus legt EN 1092-1 größeren Wert auf die Verhinderung von Korrosion, was sie für die Stromerzeugung und Wasseraufbereitung wichtig macht.
JIS B2220 (Japanische Industrienormen):
Die JIS-Flanschnormen werden in Japan vor allem bei der Herstellung von Rohrflanschen verwendet. Ihr Nenngrößenbereich reicht von 10 A bis 1500 A, bei einem Druckbereich von 5 K bis 63 K. Diese Normen konzentrieren sich auf die Definition und Ausrichtung von Bolzenlöchern und Flächentypen auf eine Weise, die die Genauigkeit erhöht. … um Verbindungsschnittstellen zu erreichen, die bei Filtrationsprozessen in Chemie- oder Schiffbauanlagen dicht sind.
API 6A (American Petroleum Institute):
Dieser Standard ist speziell für die Öl- und Gasindustrie, insbesondere für Bohrlochkopf- und Weihnachtsbaumausrüstung. API 6A deckt Flanschanforderungen an Bohrlochköpfen und Weihnachtsbäumen ab. Diese Standards erfordern eine bessere Leistung bei einem Druckwert von bis zu 20,000 PSI und umfassen auch strenge Tests für extreme Bedingungen wie erhöhten Druck und Temperatur.
Unterschiedliche Werkstoffe und Prüfanforderungen je nach Norm.
Alle Normen legen Materialzusammensetzungen fest, wie etwa die von Kohlenstoffstahl, die A105 und A182 für rostfreien Stahl sind. Diese Materialien müssen bestimmte Bedingungen erfüllen. Zerstörungsfreie Prüfungen, wie Ultraschall- oder Röntgenprüfungen, sind erforderlich, um innere Defekte zu finden, sowie hydrostatische Tests, um die Toleranz unter Druck zu prüfen.
Durch die Implementierung internationaler Flanschnormen können Hersteller die Kompatibilität auf dem internationalen Markt gewährleisten und gleichzeitig die Gefahr von Interferenzfehlern minimieren. Auf diese Weise können sie zuverlässige Lösungen für komplexe industrielle Anforderungen bieten.
Diese kritischen Kernfunktionen sind für Hersteller von entscheidender Bedeutung, um die Qualität und die Einhaltung gesetzlicher Vorschriften aufrechtzuerhalten und gleichzeitig die Erwartungen der Kunden zu erfüllen.
Bei der Herstellung von Standardflanschen ist ein gewisses Maß an Anpassung möglich, das es dem Hersteller ermöglicht, auf spezifische Anwendungs- und Branchenanforderungen einzugehen und gleichzeitig die gesetzlichen Bestimmungen einzuhalten. Im Folgenden finden Sie eine Liste der Anpassungsoptionen, die umgesetzt werden können:
Durch diese Art der Anpassung können Hersteller die Funktionalität und Lebensdauer von Flanschen verbessern und so den hohen Anforderungen moderner Industrien von der Energie- und Petrochemie bis hin zur Wasseraufbereitung gerecht werden. Darüber hinaus ermöglicht der Einsatz neuer Technologien wie 3D-Modellierung und Präzisionsbearbeitung mehr Gestaltungsfreiheit, ohne dass Konformität oder Qualität beeinträchtigt werden.
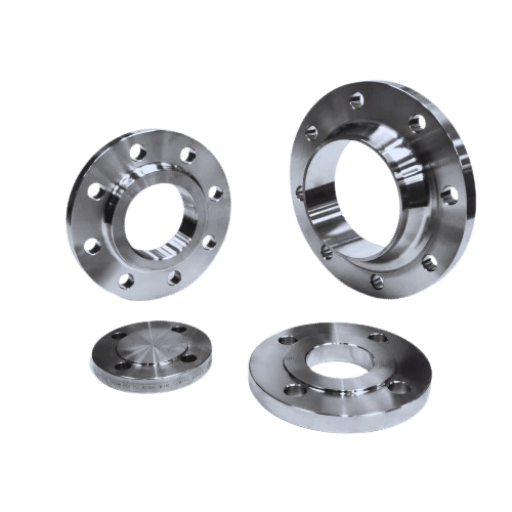
Für eine ausreichende Funktionsleistung und strukturelle Stabilität von Flanschen sind detaillierte Prüfverfahren erforderlich, um Fehler zu lokalisieren und die Einhaltung der von der Branche festgelegten Mindeststandards sicherzustellen. Während der gesamten Produktion und Montage werden verschiedene Arten von Prüfungen durchgeführt, sowohl zerstörende als auch zerstörungsfreie:
Ultraschallprüfung (UT)
Die Ultraschallprüfung ist eine der zerstörungsfreien Prüfmethoden (ZfP), mit der interne Defekte an Flanschen lokalisiert werden. Dabei wird hochfrequenter Schall in das Material gesendet und dessen Reflexion analysiert. Dies hilft dabei, das Vorhandensein verschiedener Defekte wie Risse, Hohlräume, Einschlüsse usw. festzustellen. Aufgrund seiner Genauigkeit wird die Ultraschallprüfung häufig bevorzugt. Fehler von nur 0.1 Millimetern können erkannt werden.
Magnetpulverprüfung (MPI)
MPI wird durchgeführt, um Diskontinuitäten auf oder nahe der Oberfläche von ferromagnetischen Materialien zu erkennen. Bei Flanschkomponenten wird ein Magnetfeld erzeugt und feine Eisenpartikel werden darauf gestreut. Wenn Fehler vorhanden sind, stören sie das Feld und die Partikel neigen dazu, sich an der Grenze anzusammeln, was den Ort des Defekts zusammen mit seiner Größe anzeigt, insbesondere am Rand des Flansches.
Röntgenprüfung (RT)
Das Präfix weist auf den Einsatz von Röntgen- oder Gammastrahlen hin, um ein Bild der inneren Struktur des Flansches zu erzeugen. Risse, Porosität und Schweißrisse sind einige der inneren Mängel, die durch Röntgenprüfungen erkannt werden können. Der Einsatz digitaler Radiographie erhöht die Präzision und verkürzt die Dauer der Untersuchung, da bei Stillstand der Arbeitsvorgänge detailreiche Bilder aufgenommen werden können, was zu weniger Ausfallzeiten für die durchzuführenden Arbeiten führt.
Hydrostatische Prüfung
Hydrostatische Tests stellen sicher, dass Flansche Druck aushalten können. Das unter Druck stehende Wasser oder eine andere Flüssigkeit wird auf den Flansch geleitet und an Ort und Stelle gehalten, um zu sehen, ob der Flansch die Sicherheitstests ohne Leckage besteht. Viele Industrienormen, beispielsweise ASME B16.5, legen die erforderlichen Drücke fest, die während dieser Tests angewendet werden müssen, und diese sind in der Regel höher als die üblichen Betriebsbedingungen.
Visuelle Inspektion
Die Sichtprüfung ist einer der einfacheren und häufig ersten Schritte bei der Überprüfung der Qualität des Flansches. Dabei wird das Teil vermessen, um seine Abmessungen, Oberflächenbeschaffenheit und Schweißnähte zu prüfen und festzustellen, ob offensichtliche Herstellungsfehler vorliegen, die mit den Toleranzen und Grenzwerten der Spezifikation übereinstimmen.
Härteprüfung
Die Härtemessung von Flanschmaterialien ist entscheidend, um ihre Widerstandsfähigkeit gegenüber Verformung und Abrieb abzuschätzen. In den meisten Fällen werden diese Materialien mit der Brinellhärteprüfung (BHT) oder der Rockwellhärteprüfung getestet, um sicherzustellen, dass die angegebenen Anforderungen an die mechanischen Eigenschaften erfüllt werden.
Simulationen mit Unterstützung der Finite-Elemente-Analyse (FEA)
Mithilfe moderner FEA-basierter Simulationstechnologie können Flanschhersteller abschätzen, wie sich Betriebsspannungen auf die Reaktion eines Flansches auswirken. Obwohl dies keine praktische Testmethode ist, ist die Berechnung bei herkömmlichen Untersuchungen hilfreich, da sie Bereiche im Detail aufzeigt, in denen möglicherweise Spannungs- und Ausfallprobleme auftreten.
Wichtige Standards und Datenzusammenfassung
Mit diesen Methoden erreichen die Hersteller ein Höchstmaß an Sicherheit in der Qualitätskontrolle, so dass davon ausgegangen werden kann, dass Flansche auch unter schwierigen Arbeitsbedingungen zufriedenstellend oder besser funktionieren.
Die Oberflächenbeschaffenheit sowie die Maßgenauigkeit eines Flansches sind entscheidend für seine Leistung und Haltbarkeit, insbesondere bei Hochdruck- und Hochtemperaturanwendungen. Die Oberflächenbeschaffenheit kann anhand verschiedener Parameter wie der arithmetischen Mittenrauheit (Ra) bewertet werden und wird häufig in Mikrometern (µm) gemessen. Beispielsweise empfehlen ASME-Normen für einige Flanschdichtflächen einen Ra-Wert von 3.2 µm bis 6.3 µm, damit die Dichtungen effektiv abdichten können und die Schnittstelle optimal ist.
Bei der Beurteilung der Oberflächengenauigkeit wird die Genauigkeit des Flansches in Bezug auf Größe, Form und Toleranzen anhand festgelegter Normen wie ASME B16.5 oder DIN EN 1092-1 überprüft. Wichtige Abmessungen wie der Durchmesser von Bolzenlöchern, die Nabenhöhe und die Dicke von Flanschen werden normalerweise mit Koordinatenmessgeräten (KMGs) überprüft, die genaue 3D-Messungen liefern. Die meisten Branchen verwenden für typische Flansche ein gemeinsames Toleranzband von ±0.25 mm, obwohl für einige atypische Anwendungen strengere Toleranzen erforderlich sind.
Darüber hinaus können diese Parameter einfach und präzise digital und mit modernen Oberflächenprofilometern überwacht werden. So können diese Parameter zerstörungsfrei ausgewertet werden, was den Herstellern dabei hilft, strenge Anforderungen an Qualität, Design und Kontrolle einzuhalten. Die Einhaltung dieser Richtlinien stellt sicher, dass die Flansche unter schwierigen Bedingungen optimal funktionieren und die Lebensdauer in wichtigen Systemen maximieren.
Die effektive Dokumentation und Rückverfolgbarkeit bei der Herstellung von Flanschen muss globalen und Branchenstandards entsprechen und gleichzeitig die Zuverlässigkeit der Lieferkette gewährleisten. Zu dieser Dokumentation gehören Materialzertifikate, Ergebnisse von Maßprüfungen, Aufzeichnungen zur Wärmebehandlung, Dokumente zu zerstörungsfreien Prüfungen (NDT) und mehr. Beispielsweise erfüllen MTRs einen wichtigen Zweck, da sie die chemischen und mechanischen Eigenschaften der Flanschmaterialien überprüfen und so viele Anforderungen wie die der ASTM- und ASME-Standards bestätigen.
Eine eindeutige Identifikation jedes Flansches, wie beispielsweise eine Wärmenummer oder eine Chargennummer, ermöglicht normalerweise die Rückverfolgung des Bauteils zu seinem Ursprung und seiner Verarbeitungsgeschichte. Bei der modernen Flanschherstellung werden Barcodes, QR-Codes oder sogar RFID-Tags (Radio Frequency ID) verwendet, um die Teile während ihres gesamten Lebenszyklus leichter verfolgen zu können. Der Einsatz moderner IKT, insbesondere die Integration von Software in ein Enterprise Resource Planning (ERP)-System, liefert aktuelle Berichte über Produktion, Tests und Versand, was die betriebliche Transparenz erheblich verbessert.
Berichte zeigen, dass 40 % der Produktionsausfallzeiten auf ineffiziente Verfolgungs- und Dokumentationsprozesse zurückzuführen sind, was die Notwendigkeit der Implementierung effektiver Rückverfolgbarkeitsprozesse unterstreicht. Die Rückverfolgbarkeit reduziert nicht nur Störungen, sondern verbessert auch die Auditergebnisse und die Liefergeschwindigkeit und unterstützt Qualitätsprogramme. Darüber hinaus stellt die Erfüllung der Rückverfolgbarkeitsanforderungen sicher, dass Flansche den strengen Industriestandards für Öl und Gas, chemische Verarbeitung und Stromerzeugung entsprechen, bei denen eine Nichteinhaltung gefährlich sein kann.
Durch die ordnungsgemäße Umsetzung von Rückverfolgbarkeitsmaßnahmen können Hersteller ihre Wettbewerbsfähigkeit auf dem Markt steigern, indem sie eine bessere Produktqualität und weniger Fehler erzielen und die Einhaltung der Vorschriften gegenüber Aufsichtsbehörden nachweisen.
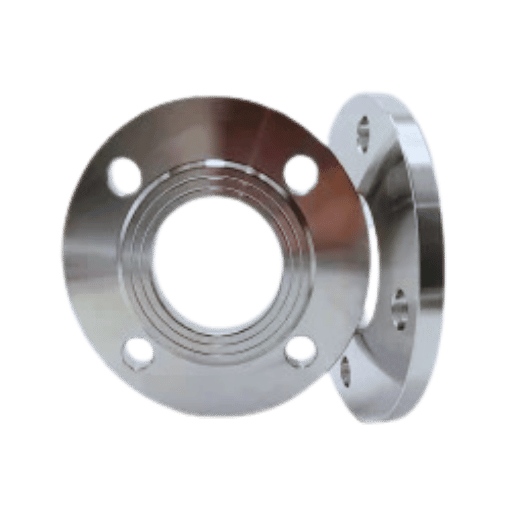
Bei der Herstellung von großen Flanschen muss auf das Material geachtet werden, wie es bearbeitet wird und welche Belastung auf es ausgeübt wird. Aufgrund ihrer Größe und ihres Gewichts sind für diese Flansche spezielle Maschinen erforderlich. Die Auswahl des Materials ist sehr wichtig, da es die erforderlichen mechanischen Eigenschaften erfüllen und Verformungen während der Flanschherstellung standhalten muss. Eine gleichmäßige Bearbeitung und eine ordnungsgemäße Wärmebehandlung tragen dazu bei, Gleichmäßigkeit und Genauigkeit aufrechtzuerhalten und gleichzeitig Defekte zu vermeiden. Darüber hinaus sind Qualitätsprüfungen, ob Ultraschall oder Röntgen, erforderlich, um die strukturelle Integrität sicherzustellen und zu bestätigen, dass die Flansche den amerikanischen nationalen Standards entsprechen.
Spezialflansche wie Blind- und Überlappflansche müssen nach bestimmten Techniken hergestellt werden, um Zuverlässigkeit und Funktionalität zu gewährleisten:
Auswahl der Materialien
Zur Auswahl stehen hochwertiger Kohlenstoffstahl, Edelstahl oder legierter Stahl, abhängig von den Druck-, Temperatur- und Korrosionsbeständigkeitseigenschaften der Anwendung.
Bearbeitung und Umformung
Durch Schneiden von Vollscheiben aus einer vorgeschmiedeten Platte werden Blindflansche hergestellt. Die Kanten dieser Scheiben werden dann entsprechend den Spezifikationen bearbeitet. Überlappflansche werden fertiggestellt, indem ein geschmiedeter Ring bearbeitet und in eine kompatible Konfiguration mit dem passenden Stumpfende gebracht wird.
Wärmebehandlung
Mechanische Eigenschaften mit Eigenspannungen werden durch Wärmebehandlungsprozesse wie Normalisieren oder Glühen erreicht.
Inspektion und Versuche
Zur Überprüfung der Normenkonformität werden Maßprüfungen sowie zerstörungsfreie Tests mittels Ultraschall oder Magnetpulverprüfung durchgeführt.
Die Anwendung dieser Techniken garantiert, dass diese Spezialflansche auch unter anspruchsvollen Industriebedingungen effektiv funktionieren.
Die Dichtleistung und Funktionsabdeckung der Flanschflächentypen, einschließlich Flanschflächen mit erhöhtem Dichtring (RF), Flanschflächen mit flachem Dichtring (FF) und Flanschverbindungen mit Ringanschluss (RTJ), hängen von den RF-spezifischen Bearbeitungsprozessen ab, die an der Flanschfläche durchgeführt werden.
Erhöhtes Gesicht (RF)
Ein typisches Merkmal der Hochdruckkonstruktion ist, dass die Oberfläche um die Bohrung herum leicht erhöht ist, um den Dichtdruck auf die Dichtung konzentrieren zu können.
Flaches Gesicht (FF)
Bei diesen Anwendungsarten ist der Umfang der bearbeiteten Fläche identisch mit RF. FF wird bei Anwendungen verwendet, bei denen voller Kontakt mit dem Gegenflansch erforderlich ist.
Ringgelenk (RTJ)
Ein RTJ-Typ, bei dem die Oberfläche eine Präzisionsnut aufweist, die für eine metallische Ringdichtung geeignet ist. Dieser Typ stellt sicher, dass unter extremen Druck- und Temperaturanschlussbedingungen keine Leckagen auftreten.
Alle automatisierten Messungen der Abmessungen und Oberflächenqualität dieser Flächentypen wurden gemäß Industrienormen durchgeführt. Diese Modifikationen verbessern die Leistung des Flansches in Bezug auf die Betriebseinstellungen.

Automatisierte Systeme zur Flanschproduktion umfassen hochentwickelte Robotertechnik, hochpräzise CNC-Bearbeitung und sogar Produktionsüberwachung zur Automatisierung der Arbeitsabläufe. Solche Systeme steigern die Produktivität deutlich, minimieren manuelle Fehler und verbessern die Einheitlichkeit der Flanschmaße und Oberflächenbeschaffenheit. Zu den wichtigsten zählen automatisierte Materialkontrolle, Schneiden und Formen der erforderlichen Formen sowie vorausschauende Wartung. Mit diesen Innovationen erzielen Hersteller eine höhere Produktion und erfüllen gleichzeitig die strengen Qualitätsanforderungen der Branche.
Dank hochmoderner Materialien hat sich die moderne Flanschherstellung dramatisch weiterentwickelt, sodass Hersteller die strengeren Anforderungen verschiedener Branchen erfüllen können. Rostfreie Legierungen, Titan und Nickel-Superlegierungen (Inconel, Hastelloy) bieten hervorragenden Schutz vor Korrosion, extrem hohen und niedrigen Temperaturen und mechanischen Belastungskräften. Diese Materialien sind besonders wichtig in der Öl- und Gas-, Petrochemie- und Energieerzeugungsindustrie, in der Flansche unter rauen Bedingungen funktionieren müssen.
Entwicklungen in der Materialwissenschaft haben zur Einführung von Verbundwerkstoffen und kohlenstofffaserverstärkten Polymeren bei der Flanschherstellung geführt. Diese Verbundwerkstoffe sind aufgrund ihres sehr geringen Gewichts bei gleichzeitig hoher Festigkeit großartig, insbesondere in der Luft- und Raumfahrt sowie im Schiffbau, wo die Gewichtsreduzierung von entscheidender Bedeutung ist. Aktuelle Statistiken zeigen, dass die Verwendung von Duplex-Edelstählen bei der Flanschherstellung weltweit um etwa 12 % gestiegen ist, da sie im Vergleich zu herkömmlichen Materialien haltbarer und kostengünstiger sind.
Die Leistung von Flanschen wird durch überlegene Behandlungen wie Verschleißfestigkeit und längere Lebensdauer weiter verbessert. Um hohe Standards zu erfüllen, investieren Hersteller in die Forschung, um neue Materialien zu untersuchen, die Leistung, Nachhaltigkeit und Kosteneffizienz vereinen und so die Notwendigkeit beseitigen, für ein breites Spektrum industrieller Anforderungen Abstriche bei der Qualität zu machen.
Die Nachhaltigkeit der Flanschproduktion zielt darauf ab, negative ökologische Folgen zu minimieren und gleichzeitig Effizienz und Qualität zu erhalten. Primäre Strategien sind die Einbeziehung von Produktionsprozessen mit hoher Energieeffizienz, wie z. B. moderne Schmiedeverfahren, die weniger Energie verbrauchen und weniger Abfall produzieren. Außerdem verwenden Hersteller zunehmend recycelte und umweltfreundliche Legierungen als Produktmaterialien, um die Kohlenstoffemissionen der Produkte zu verringern. Der verantwortungsvolle Umgang mit Ressourcen während der Produktion wird durch Wasserwiederverwendungssysteme und Abfallbehandlungsanlagen gewährleistet. Immer mehr Unternehmen führen auch Lebenszyklusanalysen durch, um Synergien im Ökodesign zu erzielen und ihre Produkte aus der Perspektive der Umweltverträglichkeit zu bewerten. Alle diese Maßnahmen zielen auf nachhaltigere und effizientere Herstellungsprozesse ab.
A: Der Flanschherstellungsprozess erfolgt am häufigsten durch Schmieden, Gießen und Bearbeiten. Flansche aus Stahl und Edelstahl werden normalerweise angeschweißt, da das Schmieden gute mechanische Eigenschaften bietet. Gießen eignet sich für große Flansche mit komplexen Formen, insbesondere für Gusseisenflansche. Kleinere Flansche oder solche, die geschmiedet oder gegossen sind, benötigen eine präzise Maß- und Oberflächenbearbeitung, damit sie ansprechend aussehen, und genau das wird durch die Bearbeitung erreicht.
A: Die Herstellung von Flanschen durchläuft mehrere verschiedene Phasen. Normalerweise wird zunächst ein Rohmaterial wie Stahl oder Edelstahl aufgrund seines Kohlenstoff- und Sauerstoffgehalts ausgewählt. Der Flansch selbst wird entweder durch Gießen, Schmieden oder Gießen in Form gebracht. Diese Typen haben Eigenschaften, die ihnen Festigkeit verleihen, die immer durch Wärmebehandlung verbessert werden muss. Neben der Bearbeitung der Oberfläche werden bei Bedarf auch Löcher für Schrauben und Gewinde gebohrt. Bei der Herstellung von Stahlflanschen werden ständige Kontrollen durchgeführt, um sicherzustellen, dass der produzierte Flansch die richtige Qualität hat, bevor er das Werk verlässt.
A: Zu den Faktoren, die den Produktionsprozess des Flansches bestimmen, gehören das verwendete Material, die Größe und Form des Flansches, die beabsichtigte Anwendung und die Produktionskosten. Diese Faktoren bestimmen, ob der Flansch geschmiedet, gegossen oder bearbeitet wird. Zum Beispiel einfachere gegossene dicke Flansche oder kleine, starke geschmiedete Flansche. Darüber hinaus wirken sich auch die spezifischen Normen und Spezifikationen des Flansches wie ASME- oder API-Anforderungen auf die Produktionsmethode und den Produktionsprozess aus.
A: Es können verschiedene Flanschtypen hergestellt werden, um die unterschiedlichen Anforderungen in Rohrleitungssystemen zu erfüllen. Es gibt beispielsweise Vorschweißflansche, Aufsteckflansche, Blindflansche, Überlappflansche und Gewindeflansche. Jeder dieser Typen hat seine Funktion beim Verbinden von Rohrstücken oder beim Verschließen der offenen Enden von Rohrstücken. Vorschweißflansche werden beispielsweise für Hochdruckanwendungen bevorzugt und Aufsteckflansche sind beliebter, da sie eine einfachere Ausrichtung mit Rohrverbindungen ermöglichen. Überlappflansche werden verwendet, wenn Niederdrucksysteme eine einfache Installation und Demontage erfordern, während Blindflansche dabei helfen, das Ende eines Rohrleitungssystems abzudichten.
A: Flanschoberflächen werden im Allgemeinen durch maschinelle Bearbeitung bearbeitet, um die gewünschte Glätte und Ebenheit zu erreichen. Dies umfasst normalerweise Drehen, Plandrehen und in einigen Fällen Schleifen. Die Bearbeitung wird durch den Zweck des Flansches und definierte Parameter bestimmt. Beispielsweise müssen Flansche mit erhabener Dichtfläche zusätzlich bearbeitet werden, um den erhabenen Abschnitt zu bilden. Die Oberflächenbearbeitung ist entscheidend, um eine ordnungsgemäße Abdichtung zu gewährleisten, wenn der Flansch mit einem anderen Flansch oder Anschlussstück innerhalb eines Rohrleitungssystems verbunden wird.
A: Bei der Herstellung von Flanschen für bestimmte Branchen müssen verschiedene Aspekte berücksichtigt werden. Dazu gehören die Materialauswahl entsprechend der Betriebsumgebung, beispielsweise korrosionsbeständige Materialien für die chemische Industrie, sowie Druck- und Temperaturwerte, die Einhaltung von Branchenanforderungen wie ASME für Kraftwerke und API für Öl und Gas sowie spezielle nichtmagnetische Anforderungen für bestimmte Anwendungen. Beispielsweise können die Lebensmittelverarbeitung und die Pharmaindustrie Flansche aus rostfreiem Stahl aufgrund ihrer Korrosionsbeständigkeit sowie einer leicht zu reinigenden Oberfläche benötigen, die diese Flansche im Vergleich zu anderen Homologen hygienischer macht.
A: Es gibt mehrere Möglichkeiten, mit denen Hersteller die Qualität der Flansche bestätigen. Dazu gehören die Prüfung der Abmessungen auf Größe und Toleranzen, Materialprüfungen auf chemische und physikalische sowie zerstörungsfreie Prüfungen wie Ultraschall- oder Magnetpulverprüfungen auf innere Mängel sowie Druckprüfungen auf Integrität. Prüfungen zur Qualitätskontrolle werden in verschiedenen Schritten des Flanschherstellungsprozesses durchgeführt, beginnend mit der Auswahl des Rohmaterials und abschließend mit einer Endprüfung. Viele Hersteller, beispielsweise Texas Flange oder Elite Flange, verfügen über ein System zur ständigen Überwachung und Verbesserung der Produktqualität, das eine konstante Produktqualität gewährleistet.
A: In der Flanschfertigung gibt es zahlreiche Innovationen, wie beispielsweise den Einsatz neuer Werkstoffe mit verbesserten Eigenschaften, etwa hochfeste Legierungen für extreme Bedingungen . Computergestützte Konstruktions- und Fertigungstechnologien (CAD/CAM) werden zunehmend genutzt, um die Konstruktion und Fertigung von Flanschen zu optimieren. Auch additive Fertigungsverfahren (3D-Druck) werden für die Herstellung komplexer oder kundenspezifischer Flansche, insbesondere für Prototypen oder Kleinserien, in Betracht gezogen. Darüber hinaus werden Automatisierung und Robotik in die Produktionslinie integriert, um die Produktivität und Qualität der Flanschfertigung zu steigern.
1. Titel: Behandlung von Trümmerfrakturen der proximalen Phalanx bei Pferden: 64 Fälle (1983-2001)
2. Titel: Konservatives Management mit externer Koaptationstechnik zur Behandlung einer schweren Trümmerfraktur der proximalen Phalanx bei einer Holstein-Friesian-Kuh (Wissenschaftlicher Bericht)
3. Titel: Entwicklung eines Miniatur-Handglieds unter Verwendung eines porösen gegossenen Polymilchsäure-Polyglykolsäure-Copolymers.
4. Flansch
5. Dichtung

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →