

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Unter den vielen verfügbaren Optionen für präzise Schneidtechnologien gehören Laser- und Wasserstrahlschneiden heute zu den gängigsten. Neben einzigartigen Vorteilen sind beide für verschiedene Branchen mit unterschiedlichen Bedürfnissen und Anforderungen geeignet. Um jedoch die beste Option für Ihr Projekt auszuwählen, müssen Sie ihre Fähigkeiten, Stärken und Grenzen genau kennen. In diesem Blog werden die Unterschiede zwischen Laser- und Wasserstrahlschneiden hinsichtlich Materialverträglichkeit, Präzision, Geschwindigkeit, Kosten und Umweltauswirkungen umfassend analysiert. Am Ende haben Sie eine fundierte Perspektive auf beide Technologien, die Ihnen bei Ihrem nächsten Projekt erheblich helfen wird.
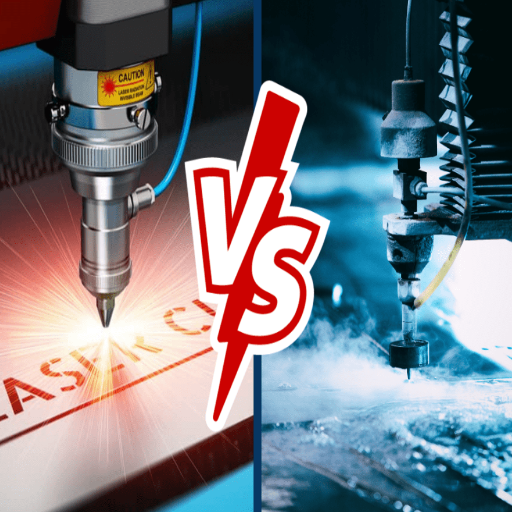
Die Mechanismen, Fähigkeiten und Funktionen des Laserschneidens und des Wasserstrahlschneidens unterscheiden sich grundlegend. Beim Laserschneiden verdampft oder schmilzt ein Laserstrahl Materialien und erreicht dabei eine beeindruckende Geschwindigkeit und Präzision, insbesondere bei dünneren Metallen oder Nichtmetallen wie Kunststoffen. Aufgrund der Wärmeverformung ist das Verfahren jedoch auf dickere und reflektierendere Materialien beschränkt.
Beim Wasserstrahlschneiden wird dagegen eine Mischung aus Wasser und Schleifpartikeln unter einem Hochdruckstrahl verwendet, um verschiedene Materialien wie dicke Metalle, Glas und Verbundwerkstoffe zu schneiden. Es können keine wärmebeeinflussten Zonen wie bei einem Kaltschneideverfahren entstehen, weshalb es sich perfekt für empfindliche Materialien eignet. Es stimmt, dass das Wasserstrahlschneiden langsamer und im Allgemeinen teurer als das Laserschneiden ist, aber es ist ein rauchfreies Schneiden, das eine hervorragende Vielseitigkeit bietet. Das Verständnis dieser Unterschiede ist entscheidend, um die richtige Methode basierend auf den spezifischen Projektanforderungen auszuwählen.
Präzision, Geschwindigkeit und Materialverträglichkeit sind entscheidende Faktoren beim Vergleich von Laser- und Wasserstrahlschneiden. Ich bin der Meinung, dass Laserschneiden bei dünnen Materialien schneller und präziser ist, was es besonders für Branchen geeignet macht, die detaillierte Designs erfordern. Beim Schneiden dickerer, hitzeempfindlicher Materialien ist die Leistung jedoch tendenziell schlecht, da hitzebeeinflusste Zonen entstehen. Wasserstrahlschneiden hingegen ist bei dickeren Metallen und Verbundwerkstoffen weitaus besser als Laserschneiden, da es keine Hitzeschäden gibt. Es ist langsamer als Laserschneiden und in der Regel teurer, aber anpassungsfähiger und sauberer, da keine gefährlichen Dämpfe entstehen. Letztendlich hängt die Wahl von den individuellen Spezifikationen und Einschränkungen des Projekts ab.
Laserschneiden ist bei dünnen bis mitteldicken Materialien wie Kohlenstoffstahl, Edelstahl, Aluminium, Holz, Acryl und Kunststoffen recht effektiv. Es ist hochpräzise und kann Toleranzen von bis zu Millimetern einhalten, sodass sich komplizierte Designs erstellen lassen. Bei Materialien mit einer Dicke von über 20 mm nimmt die Schnittqualität jedoch aufgrund der Entstehung von wärmebeeinflussten Zonen deutlich ab.
Im Gegensatz dazu kann das Wasserstrahlschneiden eine größere Vielfalt an Materialien bemerkenswert gut schneiden, von dicken Metallen bis zu 200 mm, Verbundwerkstoffen, Keramik, Glas und sogar Stein. Es gibt keine Kantenverzerrung, da keine Hitze entsteht, was bedeutet, dass es sehr gut für geschichtete oder hitzeempfindliche Materialien geeignet ist. Die Genauigkeit des Wasserstrahlschneidens liegt auf dem Niveau des Laserschneidens, innerhalb von ±0.1 mm, was weiter von der Dicke und Art des Materials abhängt. Darüber hinaus steigern abrasive Wasserstrahlen die Leistung beim Schneiden komplexerer Materialien wie Titan und gehärtetem Stahl weiter.
Jeder Wasserstrahl- und Laserschneider hat Stärken, die ihn in unterschiedlichen Situationen praktisch machen. Bei empfindlichen und dünnen Materialien ist das Laserschneiden in Bezug auf Genauigkeit und Präzision unübertroffen. Laserschneider eignen sich am besten für komplexe Designs mit glatten Kanten auf Metallblechen und Acryl, da ihre Toleranzen bis zu ±0.002 Zoll (±0.05 mm) betragen können. Empfindliche Materialien neigen jedoch auch zu Wärmeverformungen, sodass ein Laserschneider für diese Projekte nicht ideal ist.
Die Schnittgeschwindigkeiten beim Wasserstrahlschneiden sind beachtlich. Sie können bei den meisten Materialien bei etwa †0.004 Zoll (†0.1 mm) gehalten werden. Diese Methode ist besonders effektiv bei dickeren oder hitzeempfindlichen Materialien. Das Wasserstrahlschneiden ist besonders vorteilhaft für eine größere Vielfalt an Materialien, da es die Wärmeverformung eliminiert, was bei der Arbeit mit Stein, Keramik und Verbundwerkstoffen sehr nützlich ist. Darüber hinaus verbessert das Hinzufügen von Schleifmitteln die Wasserstrahlfähigkeiten bei härteren Materialien wie Titan oder Werkzeugstählen.
Die geeignete Technik kann je nach Material und Konstruktion, Komplexität des Designs und Schnittpräzision ausgewählt werden. Generell ist das Wasserstrahlschneiden die beste Methode, wenn Vielseitigkeit und effiziente Handhabung von Materialeigenschaften ohne wärmebeeinflusste Zonen berücksichtigt werden. Wenn jedoch ultrafeine Details im Mittelpunkt stehen, ist das Laserschneiden besser geeignet.
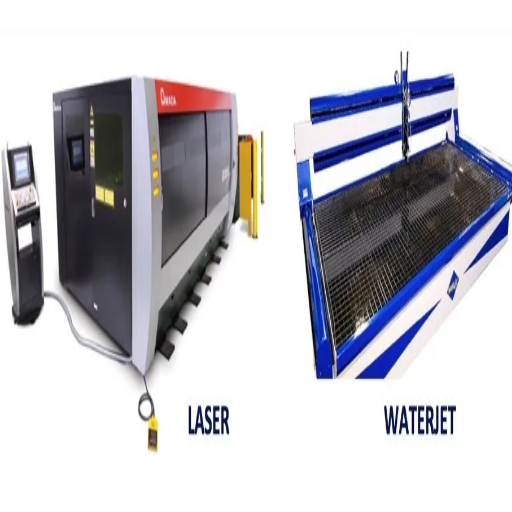
Es ist allgemein bekannt, dass Laserschneidmaschinen bei kleinen Einsteigermodellen deutlich geringere Anschaffungskosten haben als Wasserstrahlsysteme. Der Betrieb eines Wasserstrahls ist jedoch teurer, vor allem weil Kosten für Schleifmittel, Wasser und häufige Wartung anfallen. Dasselbe gilt für das Laserschneiden; allerdings sind die laufenden Kosten bei der Bearbeitung dünner Materialien geringer, da weniger Verbrauchsmaterial und Strom verbraucht werden. Bei näherer Betrachtung der Angelegenheit wird deutlich, dass der spezifische Kontext eines Falles die Kosteneffizienz bestimmt, zu dem unter anderem die Art des Materials, das produzierte Volumen und die erforderliche Präzision gehören.
Laserschneidmaschinen sind moderner als Wasserstrahlmaschinen, daher kann man davon ausgehen, dass Laserschneider deutlich teurer sind. Ein gutes Beispiel sind CO2- oder Faserlaser, die einen stolzen Preis haben. Wasserstrahlsysteme kosten ebenfalls ein Vermögen, sind aber im Grundpreis günstiger, es sei denn, Sie benötigen Mehrachsenfunktionen in Kombination mit Hochdruckpumpen. Letztendlich hängt die Entscheidung davon ab, wie viel Geld man ausgeben möchte und was man braucht, da beide Optionen große Kapitalausgaben darstellen.
Aufgrund ihrer unterschiedlichen Anforderungen können die Wartungskosten von einem Laserschneider zu einem Wasserstrahlschneider erheblich variieren. Laserschneider haben beispielsweise im Vergleich zu einer Wasserstrahlmaschine fast immer geringere Betriebskosten. Dies liegt daran, dass Laser hauptsächlich Strom und Gas benötigen, die durch unterstützte Verbrauchsmaterialien bereitgestellt werden können. Faserlaser sind im Betrieb viel günstiger, da sie energieeffizienter sind und wenig Wartung erfordern. Der typische Stromverbrauch variiert je nach Schnittmaterial und Lasertyp und liegt zwischen 5 und 15 kW.
Auf der anderen Seite haben Wasserstrahlmaschinen tendenziell höhere Betriebskosten aufgrund der abrasiven Verbrauchsmaterialien wie Granat, des erhöhten Wasserverbrauchs und des höheren Stromverbrauchs zum Betrieb der Hochdruckpumpen. Der alleinige Einsatz von Abrasivmitteln variiert zwischen 0.5 und 1.5 Pfund pro Minute, wobei der Pumpenstromverbrauch 30 bis 50 kW erreicht. Außerdem sind die Wartungskosten für Komponenten, die in den Wasserstrahlsystemen Hochdruckwasser ausgesetzt sind, vergleichsweise höher als die Wartung von Laserschneidern.
Abschließend:
Laserschneider: Betriebsstrom und Hilfsgas im Bereich der Leistungsaufnahme ~5-15 kW.
Wasserstrahlschneider: Der Einsatz von Schleifmitteln, mehr Wasser und mehr Leistung führt zu höheren Betriebskosten. Der Stromverbrauch beträgt ca. 30–50 kW; der Schleifmittelverbrauch ca. 0.5–1.5 lbs/min.
Bei der Bewertung von Wasserstrahl- und Laserschneidern hinsichtlich des Produktionsvolumens erfordert der Vergleich der Kosteneffizienz viele Überlegungen zu Faktoren wie Wartungsbedarf, Betriebskosten, Materialart und Geschwindigkeit, mit der die Einheit Waren produzieren kann. Hier ist ein Überblick:
Wasserstrahlschneider scheinen für Sonderanfertigungen mit geringen Produktionsmengen hilfreich zu sein. Diese Schneider können eine große Vielfalt an Materialien schneiden – Verbundwerkstoffe, Metalle, Stein, Glas und sogar Kunststoffe – ohne dass es zu Wärmeverzerrungen kommt. Ihre Vielseitigkeit eignet sich für Sonderanfertigungen mit geringen Stückzahlen. Sie haben langsamere Schnittgeschwindigkeiten und ihre Schleifmittelkosten liegen im Bereich von 0.20 bis 0.40 USD pro Pfund. Aus diesem Grund sind Wasserstrahlen für die spezialisierte Produktion kleiner Stückzahlen effektiver als für die Fertigung großer Stückzahlen.
Laserschneider erzielen die besten Ergebnisse bei großen Produktionsmengen, insbesondere bei dünnem Edelstahl oder Blech. Ihre geringeren Betriebskosten und die Fähigkeit, mit halsbrecherischer Geschwindigkeit zu schneiden (bei dünnen Metallen etwa 20-70 Zoll pro Sekunde), machen sie perfekt für eine rationalisierte Massenproduktion. Reflektierende Metalle und dickere Abschnitte sind einige Materialien, bei denen Laserschneider Einschränkungen unterliegen, die die Effizienz des Geräts jedoch nicht stark beeinträchtigen.
|
Parameter |
Laser Cutter |
Wasserstrahlschneider |
|---|---|---|
|
Schneidgeschwindigkeit |
Schneller (bis zu 20–70 Zoll/s bei dünnen Materialien) |
Langsamer (abhängig von Material/Dicke) |
|
Materialstärke |
Optimal für Metalle < 0.5 Zoll |
Kann 6 Zoll überschreiten |
|
Material Vielseitigkeit |
Metalle haben nur Probleme mit reflektierenden |
Es schneidet praktisch jedes Material |
|
Betriebskosten |
Untere (Strom, Hilfsgas) |
Höher (Schleifmittel, Wasser, Energie) |
|
Energieverbrauch |
~5-15 kW |
~30-50 kW |
Laserschneider sind für die Massenproduktion dünner, gleichmäßiger Materialien kostengünstiger. Wasserstrahlschneider eignen sich dagegen besser für geringere Mengen, dickere Materialien oder die Verarbeitung unterschiedlicher Materialien. Benutzer sollten ihre spezifischen Produktionsanforderungen gegen diese Faktoren abwägen, um die am besten geeignete Schneidmethode auszuwählen.
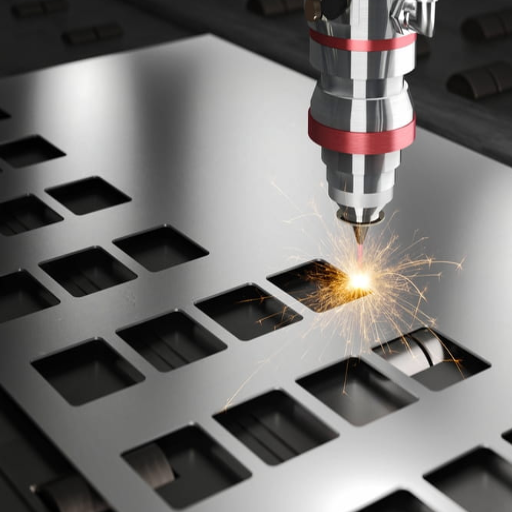
Vorteile des Laserschneidens
Präzision und Genauigkeit: Durch Laserschneiden lassen sich hochdetaillierte Designs mit geringen Toleranzen erzeugen, wodurch es sich von anderen Schneideverfahren abhebt.
Geschwindigkeit: Im Vergleich zu anderen Schneidetechniken ist es viel schneller, insbesondere bei dünnen Materialplatten.
Vielseitigkeit: Erlernen Sie die Arbeit mit verschiedenen Metallen, Kunststoffen und Textilmaterialien.
Minimaler Abfall: Der Laserstrahl wird fokussiert, wodurch die Materialnutzung maximiert wird und nur minimaler Abfall entsteht.
Saubere Schnitte: Die Kanten bleiben glatt und erfordern keine zusätzlichen Bearbeitungsschritte zur Endbearbeitung.
Nachteile des Laserschneidens
Hohe Anschaffungskosten: Geräte und Hochleistungslaser können teuer sein und die laufenden Wartungskosten können sich summieren.
Materialbeschränkungen: Es ist weniger effektiv, wenn mit übermäßig dicken Materialien oder reflektierenden Oberflächen wie Aluminium gearbeitet wird.
Energieverbrauch: Vor allem bei umfangreicheren Vorgängen wird ein hoher Stromverbrauch verursacht.
Mögliche Hitzeschäden: In empfindlichen Materialien können Hitzezonen entstehen und einen unerwünschten Effekt haben.
Qualifikationsanforderungen: Eine entsprechende Software- und Maschinenschulung ist für die Bediener unerlässlich, um die Maschine effizient nutzen zu können.
Außergewöhnliche Präzision und Genauigkeit: Laserschneiden bietet hervorragende Präzision und ermöglicht hochkomplexe Designs mit Toleranzen von bis zu ±0.001 Zoll. Dies garantiert saubere und präzise Ergebnisse.
Flexibilität: Es funktioniert mit vielen Materialien wie Metallen, Kunststoffen, Holz und Keramik und ist daher ideal für viele Branchen.
Hohe Produktivität: CO2- oder Faserlaser schneiden mit viel höheren Geschwindigkeiten als andere Methoden und schneiden je nach Materialstärke bis zu 1000 Zoll pro Minute.
Nachhaltigkeit: Durch die präzise Schneidetechnik entsteht geringer Materialabfall, was die Produktionskosten senkt und zur Nachhaltigkeit beiträgt.
Selbstbedienbar: Viele Maschinen verfügen über integrierte CNC-Funktionen (Computerized Numerical Control), die eine Automatisierung und Wiederholung der Produktion mit begrenzter menschlicher Interaktion ermöglichen.
Kein sekundärer Nachbearbeitungsbedarf: Bei dickeren Materialien werden glatte Kanten ohne weitere Nachbearbeitungsprozesse erzeugt.
Reduzierter Werkzeugverschleiß: Bei diesem Ansatz sind keine physischen Werkzeuge zum Kontaktschneiden erforderlich, daher tritt kein Werkzeugverschleiß auf. Dies führt zu geringeren Wartungskosten und einer längeren Lebensdauer der Ausrüstung.
Diese Vorteile machen Laserschneidmaschinen für die Prototypenentwicklung in der Industrie und moderne Fertigungsprozesse unverzichtbar.
Was die übrigen Nachteile besorgniserregend macht, ist, dass die Laserschneidtechnologie neben den Vorteilen auch einige beeindruckende Eigenschaften aufweist:
Anfangsinvestition: Im Vergleich zu herkömmlichen Methoden zum Schneiden von Materialien summieren sich die Kosten für eine Laserschneidmaschine, insbesondere wenn Sie Maschinen in Industriequalität in Betracht ziehen, die zwischen 10,000 und 500,000 US-Dollar kosten. Die Einrichtung der Maschinen erfordert erhebliche Investitionen, daher muss man vorbereitet sein.
Materialbeschränkungen: Derselbe Laserstrahl, der beim Zerstören von Holz, Metall und einigen Kunststoffen sehr effektiv sein kann, hat möglicherweise Probleme, wenn er Materialien wie Kupfer und Aluminium reflektiert. Tatsächlich verschlechtern diese Metalle die Effizienz des Schneidens dramatisch und beschädigen die Ausrüstung, da sie die Fähigkeit besitzen, Laserlicht zu reflektieren.
Dickenbeschränkungen: Es gibt ideale Dickenbereiche für effektives Laserschneiden. Obwohl viele Materialien je nach Arbeitsbereich variieren, würde eine zu dicke Schicht den Prozess erschweren. Zum Beispiel:
CO2-Laser können Metalle mit einer Dicke von bis zu 20 mm problemlos schneiden.
Faserlaser können noch etwas weiter gehen und Materialien mit einer Dicke von bis zu 25 mm schneiden. Wie bei den meisten Verfahren nehmen jedoch Geschwindigkeit und Qualität ab, je dichter das Material ist.
Wartungs- und Betriebskosten: Es gibt immer einige versteckte Betriebskosten, und bei Lasern ist das nicht anders. Obwohl das Laserschneiden eine berührungslose Methode ist, muss es regelmäßig gewartet werden. Die Kühlsysteme und Spiegel erhöhen die Kosten der ohnehin teuren Laser noch weiter. Natürlich bedeutet ein höherer Energieverbrauch auch höhere Betriebskosten.
Sicherheitsbedenken: Beim Schneiden geben bestimmte Laser enorme Mengen Licht und Rauch ab, die gesundheitsschädlich sein können. Das bedeutet, dass der Bediener möglicherweise auch durch ein geeignetes Belüftungssystem geschützt werden muss.
Aufblähen: Die Verwendung dünner oder empfindlicher Kunststoffplatten macht sie hitzeempfindlich. Daher kann es beim Laserschneiden zu Aufblähungen kommen, die sich mit abnehmender Arbeitsgenauigkeit verstärken.
Um die Effektivität der Einbindung hochmoderner Technologien bei der Mobilisierung von Investitionen zu maximieren, ist es notwendig, ihre Grenzen der Angemessenheit zu untersuchen.
Faserlaser sind herkömmlichen CO2-Lasern in puncto Effizienz, Schnittgeschwindigkeit und Wartung deutlich überlegen. Im Gegensatz zum CO2-Laser, der dank seines hochmodernen Designs eine Effizienz von 10–20 % erreicht, können Faserlaser bis zu 70–80 % ihrer Eingangsenergie in Schneidleistung umwandeln. Dies führt zu einem deutlich geringeren Energieverbrauch und niedrigeren Betriebskosten.
Beim Laserschneiden dünner Stahl- oder Aluminiumbleche sind Faserlaser unübertroffen. Diese speziellen Laser können 6 Millimeter dicken Edelstahl und Aluminium dreimal schneller schneiden als CO2-Laser. Ein Faserlaser kann ein 1 Millimeter dickes Edelstahlblech mit etwa 40 Metern pro Minute schneiden, während ein CO2-Laser nicht schneller als 15 Meter pro Minute kommt. Eine Ausnahme besteht bei sehr dickem Material, bei dem CO2-Laser bei bestimmten Anwendungen leichte Vorteile bieten können.
Faserlaser sind in puncto Präzision und Wartung unübertroffen. Sie verfügen über eine kürzere Wellenlänge von 1.06 Mikrometern im Vergleich zu den 2 Mikrometern von CO10.6, was ihre Wirksamkeit beim Schneiden stark reflektierender Metalle wie Aluminium, Kupfer und Messing erhöht. Darüber hinaus erfordern sie nur eine geringe routinemäßige Wartung, da keine Spiegel oder Gasnachfüllungen verwendet werden, während CO2-Systeme über diese grundlegenden Komponenten verfügen müssen. Dies führt auf lange Sicht zu längeren Betriebszeiten und geringeren Kosten.
Das Faserlaserschneiden scheint die beste Option für Anwendungen zu sein, bei denen Energieeinsparung, schnelle Verarbeitung und Flexibilität gefragt sind, wie etwa bei der Hartmetallverarbeitung. CO2-Lasersysteme können jedoch bei Nischen-Spezialschneidverfahren und dicken Nichtmetallanwendungen im Vorteil sein.
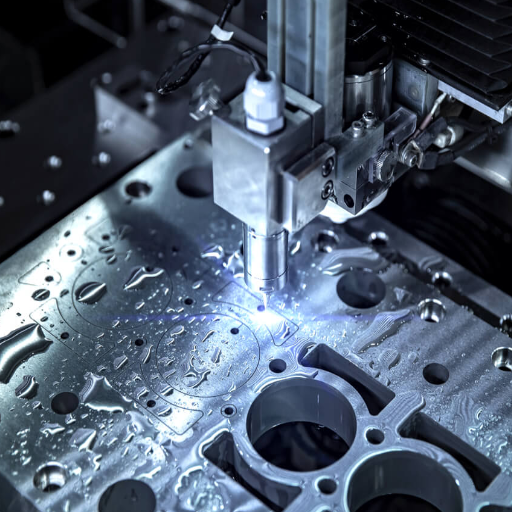
Vorteile
Anpassungsfähigkeit: Schneiden Sie Metalle, Keramik, Glas und Verbundwerkstoffe ohne das Material zu wechseln.
Kaltschneideverfahren: Es gibt keine Wärmeeinflusszonen (WEZ), wodurch die strukturelle Integrität gewahrt und Verformungen oder Verwerfungen vermieden werden.
Genauigkeit: Erzielt sehr detaillierte und glatte Schnitte, sodass kein zweiter Endbearbeitungsprozess erforderlich ist.
Umweltfreundlich: Durch die Verwendung von Wasser und Schleifmitteln entsteht im Vergleich zu anderen Verfahren nur minimaler Sondermüll.
Nachteile
Niedrigere Schnittraten: Beim Schneiden von Metallen hinkt das Wasserstrahlschneiden dem Plasma- und Laserschneiden deutlich hinterher.
Höherer Betriebsaufwand: Es entstehen Kosten für Strahlmittel und Wasseraufbereitung.
Einschränkungen bei dicken Materialien: Das Schneiden bestimmter dicker Materialien ist möglicherweise nicht so effizient oder präzise wie das Schneiden anderer, häufiger verwendeter Materialien.
Mehr Kalibrierung erforderlich: Für eine maximale Betriebseffizienz sind mehr Wartung und eine ordnungsgemäße Kalibrierung erforderlich, was zu längeren Ausfallzeiten führen kann.
Wasserstrahlschneiden ist umweltfreundlich und präzise. Es hat jedoch auch Nachteile, wie Kosten und Effizienz. Erstens ist das Verfahren hinsichtlich der Spezifikationen und Komponenten der Maschine sehr vielseitig. Metall, Glas, Stein und sogar Verbundwerkstoffe können geschnitten werden, egal wie komplex oder rau das Material ist. Zweitens bietet Wasserstrahlschneiden außergewöhnliche Präzision und erreicht oft Toleranzen von bis zu ±0.003 Zoll. Es eignet sich am besten für komplexe Designs.
Darüber hinaus gibt es keine wärmebeeinflusste Zone und die strukturelle Integrität des Materials bleibt erhalten. Schließlich werden Bediener und Umwelt geschützt, da bei dem Verfahren Öl, Chemikalien und gefährliche Dämpfe vermieden werden. All diese Vorteile bieten Wasserstrahlschneidedienste für zahlreiche Branchen und Anwendungen. Wasserstrahlschneiden ist ein präziser, umweltfreundlicher und kostengünstiger Euthanasiedienst, der gleichzeitig relativ einfach und leicht zu bedienen ist.
Wie gezeigt gibt es Unterschiede, bei denen der Bediener Kompromisse eingehen muss, um kostengünstigere Lösungen zu finden. Zum einen ist das Wasserstrahlschneideverfahren bei dicken Materialien im Vergleich zu anderen Verfahren am langsamsten. Die Effizienz wird durch Teile mit einer Breite von mehr als 50 mm beeinträchtigt, deren Bearbeitung erheblich langsamer ist als bei jedem anderen Verfahren. Die zusätzlichen Kosten für Wasserstrahlschneider und ihre Installation belaufen sich auf 60 bis 300 US-Dollar.
Die Wasserstrahldüse und die Hochdruckwasserpumpe müssen repariert werden, da sie sich mit der Zeit aufgrund der beim Schneiden verwendeten Schleifmittel abnutzen. Darüber hinaus ist Wasserstrahlschneiden verschwenderisch, da enorme Mengen Wasser und anschließend Schleifmittel verwendet werden, was die Betriebskosten ins Unermessliche treibt und bei unverantwortlichem Einsatz ökologische Probleme verursacht. Schließlich ist die Technik für Projekte mit ultrafeinen Toleranzen ungeeignet, da sie nur eine Toleranz von ±0.005 Zoll (±0.127 mm) erreichen kann. Aus diesem Grund ist der Ansatz nicht für ultrafeine Anwendungen geeignet. All diese Punkte müssen sorgfältig abgewogen werden, um zu entscheiden, ob Wasserstrahlschneiden für Ihre Zwecke geeignet ist.
Die beiden Techniken, das abrasive und das reine Wasserstrahlschneiden, unterscheiden sich in Bezug auf die Materialien, die geschnitten werden können, und die zum Schneiden verwendete Technik. Beim reinen Wasserstrahlschneiden wird ein Wasserstrahl unter sehr hohem Druck verwendet, der bis zu 60,000 psi erreichen kann, da dies bei Gummi, Schaum, Textilien und dünnen Kunststoffen am effektivsten ist. Das abrasive Wasserstrahlschneiden unterscheidet sich vom abrasiven Schneiden, das Granate in den Wasserstrahl sticht. Dies erweitert die Palette der Materialien, die geschnitten werden können, einschließlich komplexer und dichter Materialien wie Metalle, Keramik, Verbundwerkstoffe und Stein.
Mit der richtigen Ausrüstung kann das abrasive Wasserstrahlschneiden Toleranzen von etwa ±0.003 Zoll (±0.076 mm) bei einer Materialstärke von bis zu 12 Zoll oder mehr erreichen und ist bei komplizierter Designpräzision sehr wirtschaftlich. Während das reine Wasserstrahlschneiden aufgrund des fehlenden benötigten abrasiven Materials geringere Betriebskosten verursacht, ist seine Verwendung aufgrund seiner begrenzten Kapazität zum Schneiden komplexerer Materialien eingeschränkt. Diese Techniken sind in verschiedenen Branchen anwendbar, da sie umweltfreundlich sind und beim Schneiden keine gefährlichen Dämpfe oder übermäßige Hitze erzeugen.
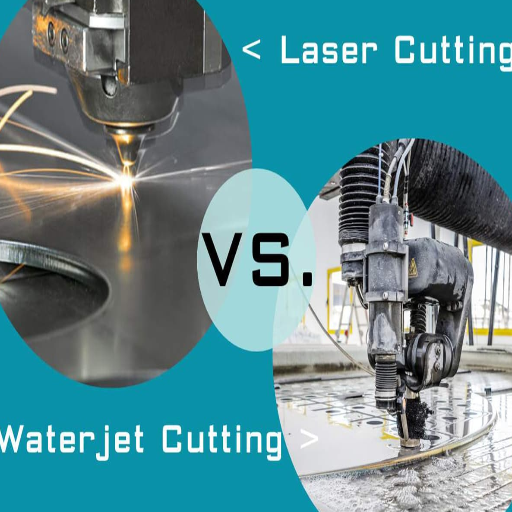
Laserschneiden ist im Allgemeinen schneller als Wasserstrahlschneiden, insbesondere bei dünneren Materialien. Die Schnittkante des Materials ist normalerweise sauber und glatt. Es wird als fokussiertes Strahlschneiden bezeichnet. Wasserstrahlschneiden kann fast jedes Material verarbeiten, aber die Schnittgeschwindigkeit und -präzision sind geringer als bei einem Laserschneider, da es das Material mithilfe von Hochdruckwasser abträgt, das mit einer abrasiven Substanz vermischt ist. Im Gegensatz zu Laserschneidern sind Wasserstrahlschneider langsamer, aber vielseitiger. Wie bei allem anderen gibt es Ausnahmen, da die spezifische Schnittgeschwindigkeit von der Art des zu verarbeitenden Materials und seiner Dicke abhängt.
Verschiedene Materialien und Aspekte der Materialien beeinflussen die Schnittgeschwindigkeit erheblich. Beim Laserschneiden von Metallen wie dünnem Edelstahl oder Aluminium sind höhere Geschwindigkeiten möglich als beim Schneiden dickerer Materialien. Die Geschwindigkeit liegt zwischen 40 und über 300 Zoll pro Minute (IPM), proportional zur Dicke und Leistung des Lasers. Materialien mit geringer Dichte und niedrigem Schmelzpunkt, wie Kunststoff- und Acrylplatten, können mit höheren Geschwindigkeiten geschnitten werden und erreichen mehr als 400 IPM.
Wasserstrahlschneiden ist langsamer als andere Methoden, kann aber für verschiedene Materialien und Stärken verwendet werden. Ein 1 Zoll dickes Stück Edelstahl kann beispielsweise mit 10-20 IPM geschnitten werden. Weichere Materialien wie Schaumstoff oder Gummi können viel schneller geschnitten werden, manchmal mit bis zu 150-200 IPM. Denken Sie daran, dass die Geschwindigkeit beim Wasserstrahlschneiden je nach Strahlmitteldurchflussrate, Wasserdruck (normalerweise 50,000-60,000 PSI) und Härte des Materials variiert.
Letztendlich hängt die Wirksamkeit jeder Methode von der gewünschten Genauigkeit, Kantenqualität und den besonderen Eigenschaften des Materials ab. Beide Methoden haben aufgrund ihrer unterschiedlichen Verwendung ihre Vorteile.
Materialart und Härte
Komplexere Materialien wie Titan und Wolfram erfordern mehr Schneidenergie, was die Schneidgeschwindigkeit verringert. Aluminium und Gummi hingegen sind weicher, wodurch sie leichter zu schneiden sind und die Schneidgeschwindigkeit erhöht wird.
Die Eigenschaften eines Materials bestimmen dessen Schnittparameter, wie beispielsweise Vorschubgeschwindigkeit und Druckeinstellungen.
Abrasiv-Durchflussrate (Wasserstrahlschneiden)
Die Verwendung von zu viel oder zu wenig Strahlmittel wirkt sich auf die Geschwindigkeit aus. Eine Erhöhung der ins Wasser gepumpten Strahlmittelmenge verbessert die Leistung des Wasserstrahls, eine Überschreitung des Grenzwertes führt jedoch zu Verschwendung und geringerer Genauigkeit. Eine Erhöhung der Strahlmittelmenge von 0.5 auf 1.0 lbs/min kann beispielsweise Verschwendung sein.
Wasserdruck (Wasserstrahlschneiden)
Beim Standard-Wasserstrahlschneiden wird ein Druck von 50,000 bis 60,000 PSI verwendet. Höherer Druck verbessert die Schnittgeschwindigkeit bei dünneren Materialien, während die scharfe Kantenqualität beim Schneiden erhalten bleibt.
Plasmalichtbogenleistung (Plasmaschneiden)
Beim Plasmaschneiden liegt die Schneidleistung zwischen 20 und 400 Ampere. Die Geschwindigkeit ist direkt proportional zur zugeführten Leistung. Dickere Materialien benötigen mehr Leistung und erzielen schnellere Schnitte, werden jedoch ungenauer.
Materialstärke
Bei beiden Verfahren verringert sich die Schnittgeschwindigkeit mit zunehmender Dicke. Um optimale Schnittdistanz und Stromversorgungsparameter zu erreichen, ist bei diesen Verfahren eine Änderung des Ansatzes erforderlich.
Anforderungen an die Schnittqualität
Eine höhere Kantenpräzision und ein geringerer Schnitt führen zu einer niedrigeren Geschwindigkeit, die zum Erreichen der erforderlichen Genauigkeit bei feinen Details oder zerbrechlichen Materialien erforderlich ist.
Jeder Faktor trägt maßgeblich zur Geschwindigkeits- und Qualitätssteigerung bei, weshalb das angegebene Schneideverfahren für die Anwendung optimale Ergebnisse liefern sollte.
Laser-, Plasma- und Wasserstrahlschneiden sind die beliebtesten Methoden in einem wettbewerbsorientierten Produktionsumfeld. Jede Schneidtechnologie hat bestimmte Vor- und Nachteile. Dennoch bietet das Laserschneiden aufgrund seiner Geschwindigkeit, Genauigkeit und Automatisierungsfähigkeit in den meisten Fällen den höchsten Durchsatz für Anwendungen mit hohem Volumen.
Laserschneiden
Geschwindigkeit: Beim Laserschneiden beginnen die Schneidgeschwindigkeiten für Aluminium oder Stahl bei empfindlichen Materialien bei 20 m/s pro Minute. Das Laserschneiden ist ideal für Materialien mit dünner bis mittlerer Dicke.
Präzision: Beim Laserschneiden können Toleranzen von ±0.1 mm für Aufgaben mit hoher Wiederholgenauigkeit erreicht werden.
Automatisierung: Dank moderner Roboter und CNC-Systeme ist das Laserschneiden mit vollautomatischen Systemen kompatibel, sodass es zu keinen Prozessausfallzeiten kommt.
Am besten geeignet für: Präzise Anwendungen mit hohen Stückzahlen eignen sich am besten für die detailreiche Automobil- oder Elektronikindustrie.
Plasmaschneiden
Geschwindigkeit: Bei Weichstahl liegt die Plasmaschneidegeschwindigkeit bei 10–16 m/s, während mitteldicker bis dicker Stahl bearbeitet wird.
Präzision: Es ist mit Toleranzen von ±0.2 bis ±0.1 mm weniger genau als das Laserschneiden, eignet sich jedoch für Schwerlastarbeiten.
Kosteneffizienz: Wird aufgrund der Betriebs- und Kosteneffizienz im Vorfeld bei der Verarbeitung dickerer Materialien häufig in der Großindustrie verwendet.
Am besten geeignet für: Im Baugewerbe, im Schiffsbau und in anderen Branchen ist das Schneiden von Schwermetallen am zielgerichtetsten.
Wasserstrahlschneiden
Geschwindigkeit: Im Vergleich zu den Laser- und Plasmaoptionen ist diese Art des Schneidens viel langsamer, da eine Geschwindigkeit von 5 bis 8 Metern pro Minute verwendet wird, die von der Materialart und -dicke abhängt.
Präzision: Die erreichte Präzision ist mit Toleranzen von ±0.05 mm oder sogar besser hervorragend und eignet sich daher ideal für Materialien, die empfindlich auf Wärmeverformung reagieren.
Materialvielseitigkeit: Kann viele verschiedene Materialien schneiden, beispielsweise Verbundwerkstoffe, Stein und Glas, ohne dass thermische Schäden entstehen.
Am besten geeignet für: Spezialschnitte in nichtmetallische oder wärmeempfindliche Materialien, wie in der Luft- und Raumfahrtindustrie oder anderen kundenspezifischen Fertigungsprojekten.
|
schaffen |
Maximale Geschwindigkeit (m/min) |
Präzision (Toleranz) |
Materialstärke (optimal) |
Hauptstärken |
|---|---|---|---|---|
|
Laserschneiden |
max. 20 |
± 0.1 mm |
Dünn bis mittel (3-25 mm) |
Geschwindigkeit, Automatisierung, komplexe Designs |
|
Plasmaschneiden |
10-16 |
±0.2 bis ±1 mm |
Mittel bis dick (6-50 mm) |
Kosteneffizient, hoher Materialabtrag |
|
Wasserstrahlschneiden |
5-8 |
±0.05 mm oder besser |
Große Reichweite (bis 300 mm) |
Hitzeempfindliche und komplexe Materialien |
Bei der Massenproduktion bietet das Laserschneiden oft die beste Kombination aus Geschwindigkeit und Präzision und ist daher die bevorzugte Wahl für Branchen, bei denen Durchsatz und Qualität im Vordergrund stehen. Allerdings können Plasma- und Wasserstrahlschneiden in bestimmten Szenarien mit dickeren Materialien oder nichtmetallischen Anwendungen bessere Ergebnisse erzielen.
Führender Anbieter von CNC-Metallbearbeitung in China
A: Der Hauptunterschied zwischen Laser- und Wasserstrahlschneiden liegt in der jeweiligen Mechanik. Beim Laserschneiden wird ein fokussierter Laserstrahl zum Schneiden von Materialien verwendet, während beim Wasserstrahlschneiden ein Hochdruckwasserstrahl zum Einsatz kommt, der manchmal mit Schleifpartikeln vermischt ist. Das Laserschneiden ist bei dünneren Materialien normalerweise schneller und bietet mehr Präzision bei komplizierten Designs. Im Gegensatz dazu kann das Wasserstrahlschneiden dickere Materialien und eine größere Bandbreite an Substanzen ohne wärmebeeinflusste Zonen verarbeiten.
A: Laser- und Wasserstrahlschneiden können Metalle schneiden, aber die Wahl hängt von den spezifischen Anforderungen ab. Laserschneiden ist ideal zum Schneiden dünnerer Metalle mit hoher Präzision und Geschwindigkeit. Wasserstrahlschneiden kann dickere Metalle schneiden und reflektierende Materialien verarbeiten, die für Laser eine Herausforderung darstellen können. Wasserstrahlschneiden ist oft die bevorzugte Wahl für sehr dicke Metallplatten, da es ohne Wärmeverformung schneiden kann.
A: Der Kostenvergleich zwischen Wasserstrahl- und Laserschneiden variiert je nach Materialart, Dicke und Produktionsvolumen. Aufgrund der höheren Schneidgeschwindigkeit sind die Betriebskosten beim Laserschneiden bei dünnen Materialien und großen Produktionsläufen tendenziell niedriger. Beim Wasserstrahlschneiden können die Anschaffungs- und Betriebskosten aufgrund des Bedarfs an Schleifmitteln und des höheren Wasserverbrauchs höher sein. Bei dicken Materialien oder kleinen Produktionsläufen kann es jedoch kostengünstiger sein.
A: Wasserstrahlschneiden ist vielseitig und kann viele Materialien schneiden, darunter Metalle, Stein, Glas, Verbundwerkstoffe und sogar Lebensmittel. Laserschneiden ist ideal für Metalle, Kunststoffe, Holz und Textilien, kann aber bei reflektierenden Materialien oder sehr dicken Substanzen Probleme bereiten. Wasserstrahlschneiden ist möglicherweise besser geeignet, wenn Sie eine Vielzahl von Materialien schneiden müssen, insbesondere deutlich dickere. Ein Laserschneider könnte die bessere Wahl für hauptsächlich dünne Metalle und Nichtmetalle sein.
A: Laserschneiden bietet im Allgemeinen eine höhere Präzision und eignet sich besser zum Schneiden komplexer Designs in dünnere Materialien. Es erzeugt einen feinen Schnitt (Schnittbreite) und kann enge Toleranzen erreichen. Wasserstrahlschneiden ist zwar immer noch präzise, hat aber normalerweise einen etwas breiteren Schnitt und erreicht möglicherweise nicht die Feindetails des Laserschneidens in zerbrechlichen Materialien. Wasserstrahlschneiden ist jedoch hervorragend bei der Erhaltung der Materialintegrität, da es keine wärmebeeinflussten Zonen erzeugt, wie dies beim Laserschneiden der Fall sein kann.
A: Zu den Vorteilen des Wasserstrahlschneidens im Vergleich zum Laserschneiden gehören die Möglichkeit, dickere Materialien zu schneiden, eine größere Bandbreite an Materialverträglichkeit, keine wärmebeeinflussten Zonen und die Fähigkeit, reflektierende Metalle zu schneiden. Wasserstrahlschneiden ist außerdem umweltfreundlich, da es Wasser zum Schneiden von Materialien verwendet, ohne dass schädliche Dämpfe entstehen. Darüber hinaus kann es besser zum Schneiden von Materialien geeignet sein, die hitzeempfindlich sind oder beim Laserschneiden schmelzen oder sich verziehen könnten.
A: Laserschneiden ist im Allgemeinen schneller als Wasserstrahlschneiden, insbesondere bei dünnen Materialien und komplizierten Designs. CNC-Laserschneidmaschinen können bei präziser Steuerung sehr hohe Geschwindigkeiten erreichen. Der Geschwindigkeitsvorteil des Laserschneidens nimmt jedoch mit zunehmender Materialdicke ab. Bei sehr dicken Materialien kann Wasserstrahlschneiden schneller und effizienter sein. Die Wahl zwischen Wasserstrahl- und Laserschneiden hinsichtlich der Geschwindigkeit hängt vom jeweiligen Material, der Dicke und der Komplexität des erforderlichen Schnitts ab.
A: Um zwischen einer Lasermaschine und einem Wasserstrahlschneider zu wählen, sollten Sie die folgenden Faktoren berücksichtigen: Arten von Materialien, die Sie am häufigsten schneiden werden, typische Materialstärken, erforderliche Präzision, Produktionsvolumen, Budget für Ausrüstung und Betrieb sowie Umweltaspekte. Ein Laserschneider ist möglicherweise die beste Wahl, wenn Sie hauptsächlich mit dünnen Metallen und Nichtmetallen arbeiten und hohe Präzision für komplizierte Designs benötigen. Wenn Sie Vielseitigkeit benötigen, um eine breite Palette von Materialien zu schneiden, auch sehr dicke, und wärmebeeinflusste Zonen ein Problem darstellen, ist ein Wasserstrahlschneider möglicherweise besser geeignet. Einige Unternehmen entscheiden sich für beide, um alle ihre Schneidanforderungen abzudecken.

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →