

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Als Ingenieur sollten Sie wissen, dass Bohren und Bearbeiten grundlegende und unverzichtbare Prozesse in der Fertigung sind. Sie bilden das Rückgrat für die Bearbeitung, Modifizierung und Herstellung von Systemen, bei denen Materialien mithilfe von Präzisionswerkzeugen und -maschinen umgeformt werden müssen. In diesem Blog erkläre ich die Prozesse und Techniken dieser Bearbeitungsvorgänge. Band 1 führt die Leser in die Grundlagen des Bohrens ein – einer fortgeschrittenen Form der Bearbeitung, die Bohrungen vergrößert, verfeinert und präzise Toleranzen für bereits vorhandene Bohrungen erzielt. Fachleute, Studierende und alle, die sich allgemein für Ingenieurwesen interessieren, lernen in diesem Beitrag die Grundlagen des Begriffs CNC in der modernen Industrie kennen.
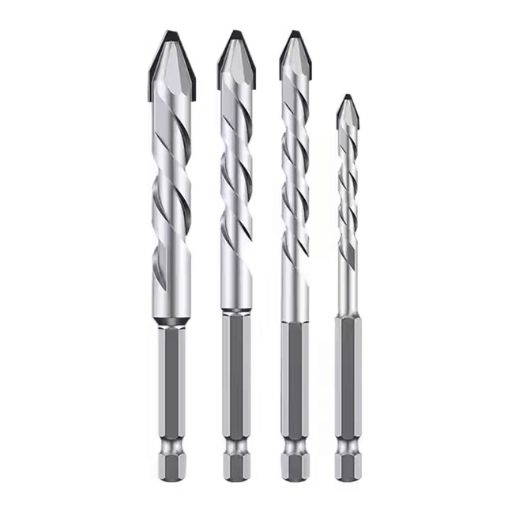
Sowohl Bohren als auch Ausbohren sind Verfahren der spanenden Fertigung, erfüllen jedoch nicht denselben Zweck oder dieselbe Funktion. Beim Bohren wird mithilfe eines rotierenden Schneidwerkzeugs, typischerweise eines Bohrers, ein neues zylindrisches Loch in ein Material gebohrt. Es dient der ersten Schruppbearbeitung eines neuen Lochs. Ausbohren hingegen dient der Vergrößerung verfeinerter Löcher, um deren Durchmesser und Oberflächengüte zu verbessern. Während das Ausbohren meist der sekundäre Arbeitsschritt ist, gibt es auch Fälle, in denen es der primäre Arbeitsschritt ist und das zu bohrende Loch präziser, maßgenauer und mit höheren Toleranzen hergestellt wird.
Um den Unterschied zwischen Bohren und Ausbohren zu definieren, können bestimmte Bohrleistungswerte verglichen werden. Zum Bohren sind keine hohen Drehzahlen erforderlich. Der übliche Drehzahlbereich von Bohrern liegt je nach zu bearbeitendem Material zwischen 500 und 3000 U/min. Bohrer sind in verschiedenen Durchmessern von 0.5 mm bis über XNUMX mm erhältlich. Diese Bohrer sind in vielen Bereichen einsetzbar, von der Fertigung über das Bauwesen und die Elektronik bis hin zur Gerätemontage.
Im Gegensatz zu anderen Bearbeitungsvorgängen ist das Bohren präziser und deutlich langsamer, mit durchschnittlich 300 bis 1000 U/min. Je nach Bearbeitungsart erreichen die Werkzeuge Oberflächenrauheiten von bis zu Ra 1.6 µm. Darüber hinaus erreichen viele Bohrvorgänge Toleranzen von ±0.01 mm, was für die Luft- und Raumfahrt sowie den Automobilbau von entscheidender Bedeutung ist.
Diese Unterscheidungen verdeutlichen die Begriffe Bohren und Ausbohren im Zusammenhang mit der strukturellen Integrität und Maßgenauigkeit der Herstellungsprozesse.
Der Bohrbearbeitungsprozess umfasst Präzisionsparameter und andere Aspekte, die Effizienz und Genauigkeit leicht beeinträchtigen können. Nachfolgend sind einige der kritischen Faktoren und ihre jeweiligen typischen Werte aufgeführt.
Typischer Bereich: ±0.01 mm bis ±0.05 mm (basierend auf unterschiedlichen Anwendungsanforderungen)
Bedeutung: Garantiert die Einhaltung strenger Maßtoleranzen, die in einigen Branchen üblich sind.
Gemessen als Rauhigkeitsdurchschnitt (Ra): Typischerweise Ra 1.6 µm oder weniger
Anwendung: Eine glatte Oberfläche ist zwingend erforderlich, um Reibung und Verschleiß bereits montierter Teile zu minimieren.
Geschwindigkeitsbereich: 60 bis 300 m/min (materialabhängig)
Vorschubbereich: 0.05 bis 0.5 mm/U (abhängig von der Anwendung)
Gängige Auswahl: HSS, Hartmetall, PCD
Auswahlkriterien: Basierend auf dem Material des Werkstücks und der gewünschten Oberflächenbeschaffenheit.
Häufig verwendete Materialien: Stahl, Aluminium, Gusseisen, Titan.
Schwierigkeiten: Jedes Material erfordert möglicherweise ein eigenes Werkzeug und eine eigene Schneidemethode.
Schruppbohren: Entfernt große Materialbrocken mit einer höheren Vorschubgeschwindigkeit.
Fertigbohren: Konzentriert sich auf hohe Genauigkeit mit hervorragender Oberflächengüte.
Hersteller können diese Faktoren optimieren, um die Wiederholbarkeit zu verbessern, die Kosten zu senken und die Qualität der bearbeiteten Teile aufrechtzuerhalten.
Bohren bezeichnet die Herstellung eines Lochs durch festes Material mithilfe eines rotierenden Schneidwerkzeugs, das typischerweise zu Beginn der Bearbeitung eingesetzt wird. Dabei wird eine bestimmte Materialmenge entfernt, um einen zylindrischen Hohlraum zu formen, ohne dass Tiefe, Durchmesser und Glätte besonders berücksichtigt werden. Ausdrehen ist der zusätzliche Bearbeitungsprozess zum Vergrößern, Verfeinern und Fertigstellen von Löchern mit sehr engen Toleranzen. Es ermöglicht höchste Genauigkeit, geringste Toleranzen und maximale Oberflächenvergrößerungen. Bohren ist bekannt für den schnelleren Materialabtrag bei den ersten Schnitten; es bestimmt jedoch die endgültigen Details bei allen Arbeiten, die Genauigkeit erfordern, wie beispielsweise in der Automobil- oder Luft- und Raumfahrttechnik.
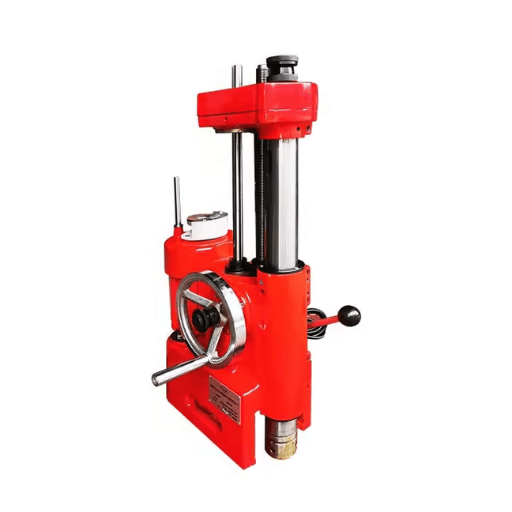
Bei der Auswahl eines Bohrwerkzeugs sind wichtige Aspekte wie das Material, die erforderlichen Toleranzen und der Bohrungsdurchmesser zu berücksichtigen. Bohrstangen werden besonders aus zähen Materialien wie Hartmetall und Schnellarbeitsstahl gefertigt, da sie präzise und robust sind. Bei härteren Materialien oder bei höheren Geschwindigkeiten werden beispielsweise häufig Hartmetallwerkzeuge verwendet, da diese langlebig sind und ihre Schneidfähigkeit über lange Zeit behalten.
Auch die Abmessungen des Werkzeugs spielen eine große Rolle. Als Faustregel gilt, dass der Bohrstangendurchmesser mindestens 10 Prozent kleiner sein muss als der Bohrungsdurchmesser, um Vibrationen zu minimieren. Beispielsweise beträgt der ideale Bohrstangendurchmesser 18 mm oder weniger, wenn der Bohrungsdurchmesser 20 mm beträgt. Darüber hinaus lässt sich bei Bearbeitungen mit engeren Toleranzen durch schwingungsdämpfende Mechanismen wie spezielle Beschichtungen und Dämpfer eine höhere Präzision erzielen.
Ein weiteres charakteristisches Merkmal ist die Spindeldrehzahl in Verbindung mit dem Vorschub, da diese die Oberflächengüte und den Materialabtrag beeinflussen. Beispielsweise können bei weichen Werkstücken wie Aluminium eine Spindeldrehzahl von 300 Umdrehungen pro Minute und ein Vorschub von 0.1 Millimetern pro Umdrehung sinnvoll sein. Bei härteren Werkstoffen wie Stahl hingegen sind Anpassungen erforderlich. Dies bedeutet häufig eine Reduzierung von Drehzahl und Vorschub, um die Werkzeugstandzeit zu verlängern und eine optimale Oberflächengüte zu gewährleisten. Die richtige Kühlmittelzufuhr reduziert zudem die Wärmeentwicklung und verlängert die Lebensdauer des Werkzeugs bei komplexen Bohrvorgängen.
Um beim Bohren einen möglichst genauen Durchmesser zu erzielen, müssen bestimmte Parameter beachtet werden. Die folgenden Informationen sollen Ihnen dabei helfen:
Weiche Materialien (z. B. Aluminium):
Spindeldrehzahl: ~300 U/min
Vorschub: 0.1 mm/Umdrehung
Kühlmittelverbrauch: Sparsam verwenden
Harte Materialien (z. B. Stahl):
Spindeldrehzahl: ~150-200 U/min
Vorschub: 0.05–0.08 mm/Umdrehung
Kühlmittelverwendung: Ständige Anwendung zur Reduzierung der Hitzeentwicklung
Werkzeuge für ausgewählte Materialien:
Werkzeuge aus Schnellarbeitsstahl (HSS): Für weichere Materialien, ja
Hartmetallbestückte Werkzeuge: Für härtere Materialien, ja
Geometrie des Werkzeugs:
Positiver Spanwinkel für geringere Schnittkräfte
Richtiger Spitzenradius für die Anforderungen an die Oberflächengüte
Kühlmittel:
Wasserlösliche Kühlmittel für die meisten allgemeinen Zwecke
Ölbasierte Kühlmittel für Hochleistungsschneidarbeiten
Anwendungsverfahren:
Flutkühlung für den Einsatz im Dauerbetrieb
Nebelkühlung für den Einsatz bei unterbrechenden Schneidvorgängen
Präzision des Bohrungsdurchmessers
Vorbereitende Arbeiten vor der Bohrung:
Der erste Bohrungsdurchmesser muss so genau wie möglich gemessen werden
Das Werkstück muss in Bezug auf die Maschinenspindel richtig positioniert sein
Endgültige Bohrungstoleranzen:
±0.01 mm für anspruchsvollste Arbeiten
±0.05 mm für allgemeine Arbeiten
Wenn diese Faktoren berücksichtigt und an das jeweilige Material und den jeweiligen Vorgang angepasst werden, können Maschinisten die Werkzeuglebensdauer verlängern, bessere Oberflächen erzielen und engere Toleranzanforderungen erfolgreich erfüllen.
Das Erreichen der gewünschten Oberflächengüte beim Bohren hängt hauptsächlich von Schnittgeschwindigkeit, Vorschub, Werkzeugform und Werkstückbeschaffenheit ab. Die Schnittgeschwindigkeit muss unbedingt kontrolliert werden, um übermäßige Hitzeentwicklung zu vermeiden, die die Oberflächengüte beeinträchtigen kann. Niedrigere Vorschubwerte führen im Allgemeinen zu einer glatteren Oberfläche, da diese die Unregelmäßigkeiten beim Materialabtrag reduziert. Eckenradius und Spanwinkel des Werkzeugs sind ebenfalls entscheidend für die entstehende Rauheit der Oberfläche. Zusätzlich kann Kühl- oder Schmiermittel zugesetzt werden, da diese die Wärme- und Spanabfuhr unterstützen und so die Oberflächenstruktur des Werkstücks verbessern. Durch die entsprechende Einstellung der Parameter auf Grundlage dieser Werte erzielen Maschinenbediener beim Bohren mit größerer Wahrscheinlichkeit konstant hochwertige Oberflächengüten.
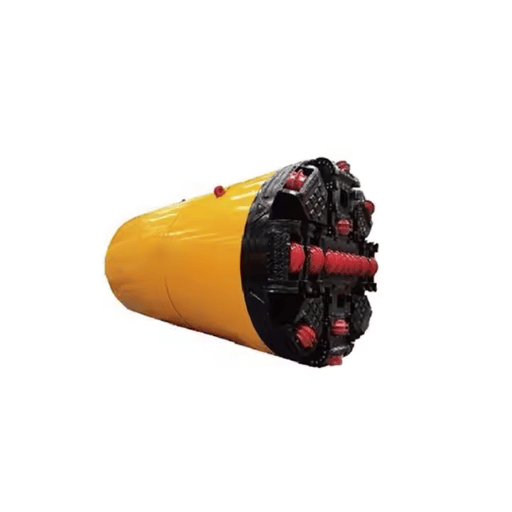
Horizontalbohrmaschinen (HBMs) werden häufig für Horizontalbohrvorgänge eingesetzt, bei denen Genauigkeit und Konsistenz erforderlich sind. Sie werden häufig zur Herstellung komplexer Bohrungen an großen, schweren Teilen eingesetzt, die nicht einfach zu transportieren oder zu drehen sind. Dank der horizontalen Spindelposition verfügen HBMs in der Regel über einen Arbeitstisch, der riesige Werkstücke aufnehmen kann. Horizontalbohrmaschinen zeichnen sich durch eine Reihe wichtiger Betriebsparameter aus, darunter die folgenden: HBMs werden für große, schwere Werkstücke verwendet, die sich nicht einfach drehen, bewegen oder transportieren lassen. Sie stellen eine wichtige Ergänzung für Horizontalbohrvorgänge dar.
Spindeldurchmesser: Von 50 mm bis über 250 mm, was den Durchmesserbereich der verfügbaren Schneidwerkzeuge definiert.
Spindeldrehzahl: Bei Horizontalbohrmaschinen ist sie zwischen 10 und 4,000 U/min einstellbar, um mit verschiedenen Materialien und unterschiedlichen Schneidanforderungen zu arbeiten.
Tischarbeitsbereich: Für verschiedene Werkstücke kann er von 600 mm × 800 mm bis über 2,000 mm × 2,500 mm variieren.
Reiseentfernungen:
X-Achse (längs): Normalerweise zwischen 1,000 mm und 10,000 mm.
Y-Achse (vertikal): Liegt häufig zwischen 800 mm und 5,000 mm.
Z-Achse (Spindelweg): Beträgt normalerweise 500 mm bis 2,000 mm.
Horizontalbohrwerke werden in der Automobil-, Luft- und Raumfahrt- und Schwermaschinenindustrie eingesetzt. Ihre Robustheit und Präzision machen sie ideal für die Herstellung präziser Bohrungen, Fräsflächen und Gewinde. Moderne CNC-HBMs verfügen über unterschiedliche Funktionen und können je nach Modell auch über automatische Werkzeugwechsler, digitale Anzeigen und Softwareintegration verfügen, was die Effizienz steigert und die Rüstzeit verkürzt.
VBM eignen sich ideal für die Präzisionsbearbeitung großer, schwerer, runder Bauteile. Sie eignen sich optimal für die Bearbeitung von Werkstücken wie Motorblöcken, Turbinengehäusen und anderen großen Teilen, die sich nicht einfach horizontal drehen lassen. Diese Maschinen sind für vertikales Drehen, Plandrehen und Schneiden konzipiert und erreichen enge Toleranzen bei schweren Teilen. Moderne Vertikalbohrmaschinen verfügen meist über neue Funktionen wie CNC-Steuerung, automatisierten Werkzeugwechsel und Echtzeitüberwachung, um Produktivität und Genauigkeit zu steigern und gleichzeitig Ausfallzeiten zu reduzieren. Ihre robuste Konstruktion und effiziente Materialhandhabung machen sie unverzichtbar für die Energieerzeugung, den Bergbau sowie die Öl- und Gasindustrie.
CNC-Bohrmaschinen garantieren höchste Genauigkeit und Gleichmäßigkeit bei der Bearbeitung . Diese Maschinen verfügen über präzise Linearführungen und Kugelgewindetriebe, die eine mechanische Positions- und Maßgenauigkeit von ±0.005 mm gewährleisten. Der Einsatz von CNC (Computer Numerical Control) ermöglicht die Automatisierung komplexer und monotoner Prozesse und reduziert so menschliche Fehler und Ineffizienzen.
Darüber hinaus bieten CNC-Bohrmaschinen vielfältige Werkzeugkonfigurationen, sodass Anwender Bohr-, Ausdreh- und Fräsvorgänge ohne manuellen Werkzeugwechsel oder Rüstvorgänge durchführen können. Diese Flexibilität führt zu kürzeren Zykluszeiten und einer Produktivitätssteigerung von fast 40 % im Vergleich zu manuellen CNC-Bohrmaschinen.
Moderne CNC-Bohrmaschinen sind für die Bearbeitung einer Vielzahl von Materialien ausgelegt – von gehärtetem Stahl, Legierungen und Aluminium bis hin zu Verbundwerkstoffen in Industriequalität. Dank dieser Leistungsfähigkeit sind diese Maschinen in der Luft- und Raumfahrtindustrie, die große Mengen Titan sowie robuste Materialien benötigt, sowie in der Automobilindustrie, wo hohe Produktivität und Präzisionsfertigung gefragt sind, unverzichtbar.
Luft- und Raumfahrt: Wird zur Bearbeitung von Motorkomponenten mit Toleranzen von ±0.01 mm verwendet.
Energiesektor: Die Herstellung großer Turbinengehäuse (über 20 Tonnen) erfordert Präzisionsarbeit.
Automobilindustrie: Die Industrie profitiert derzeit von einer Zykluszeitverkürzung von 30 % bei der Produktion von Motorblöcken und Zylinderköpfen.
Der Bedarf an Fachkräften, höherer Produktivität und Produktqualität in der modernen Industrie steigt stetig. Daher ist der Einsatz von CNC-Bohrmaschinen in den Fertigungsprozessen unerlässlich.
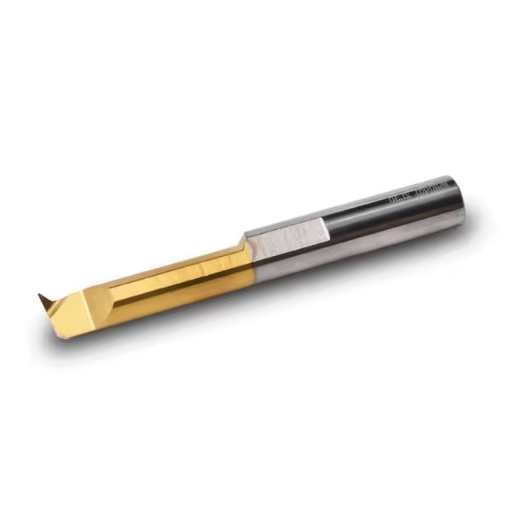
Der Ausdrehvorgang ist grundsätzlich auf eine Reihe von Schneidwerkzeugen angewiesen, die auf Effektivität und Genauigkeit ausgelegt sind. Zu diesen Werkzeugen gehören beispielsweise Bohrstangen aus Vollhartmetall, Wendeschneidplatten und modulare Ausdrehköpfe. Bohrstangen aus Vollhartmetall gelten als besonders effektiv, da sie relativ steif und vibrationsbeständig sind und sich daher gut für Präzisionsarbeiten eignen. Wendeschneidplatten werden häufig aus modernen Materialien wie Wolframkarbid oder Cermet hergestellt. Da die Platte gedreht und wiederverwendet werden kann, ist sie flexibel und für viele Werkstückmaterialien wie Stahl oder Aluminium geeignet. Modulare Ausdrehköpfe können Größe und Tiefe der Bohrung während des Bearbeitungsvorgangs verändern, was die Flexibilität erhöht und den Rüstzeitaufwand verkürzt. Durch die Kombination dieser Werkzeuge mit modernen CNC-Steuerungen lassen sich gleichbleibende Toleranzen und Oberflächengüten erzielen, die in der heutigen Fertigung unverzichtbar sind.
Bohrstangen wurden entwickelt, um bei der Metallbearbeitung ein besonderes Maß an Präzision und Leistung zu erreichen. Zu den grundlegenden Faktoren, die berücksichtigt werden sollten, gehören:
Abmessungsmerkmale: Schaftdurchmesserbereich: Meistens in Bereichen von 0.25 Zoll (6.35 mm) bis 4 Zoll (101.6 mm) zu finden. Verhältnis Länge zu Durchmesser des Überhangs (L/D): Standardmäßig liegt L/D irgendwo zwischen 3:1 und 8:1, was mit zunehmendem Verhältnis eine Verringerung der Steifigkeit und ein höheres Vibrationsrisiko mit sich bringt. Kompatibilität mit anderen Maschinen: Arten von Wendeschneidplatten: Große Auswahl an kompatiblen Wendeschneidplatten, z. B. dreieckige, rautenförmige und runde Wendeschneidplatten. Beschichtung: Wendeschneidplatten haben Mehrlagenbeschichtungen aus TiN (Titannitrid) und TiAlN (Titanaluminiumnitrid), die die Temperaturbeständigkeit und Verschleißfestigkeit erhöhen. Präzisionsmessung: Genauigkeitsgrenzen: Exzentrizitätstoleranzen von etwa ±0.0005 Zoll (±12.7 µm) sind für fast alle Aufbauten auf der Bohrstange üblich, vorausgesetzt die Steifigkeit der Werkzeugmaschine ist ausreichend hoch. Oberflächenbearbeitung: Der hohe Bearbeitungsstandard ermöglicht in der Regel Rauheiten von Ra 0.4 bis 1.6 µm, wie sie in der Industrie üblich sind. Verbesserungsvorschläge: Spanableitendes Wasserverfahren: Wasser oder andere spanabhebende Verfahren können intern und extern zugeführt werden, um die Temperatur des Werkzeugs und der zu bearbeitenden Maschine zu regulieren. Aktive Auswuchtsysteme: Dämpft Vibrationen, ermöglicht stabileres Schneiden und verlängert die Lebensdauer des Werkzeugs.
Die Wahl der Bohrstangen sollte den Anforderungen der Bearbeitungsvorgänge entsprechen und Faktoren wie Härte und Volumen des Materials, Bearbeitungstiefe, Toleranzen und Produktionsmenge berücksichtigen. Richtig eingestellte Werkzeuge steigern die Produktivität und Qualität bei der Ausführung von Präzisionsbearbeitungsvorgängen erheblich.
Reiben ist der letzte Schliff in einem Prozess der Präzisionsbearbeitung, der hohe Genauigkeit hinsichtlich der Lochabmessungen und eine verbesserte Oberfläche erfordert. Für diesen Prozess wird ein Reibahlenwerkzeug benötigt, das ein vorhandenes Bohrloch geringfügig vergrößert. Die Effizienz des Reibens hängt von verschiedenen Faktoren ab, darunter Werkzeugmaterial, Geometrie und Bearbeitungsbedingungen.
Wichtige Aspekte und Informationen zum Reiben:
Maßgenauigkeit: Je nach Typ und Anwendung einer Reibahle können durch Reiben Toleranzen von bis zu ±0.005 mm (±0.0002 Zoll) erreicht werden.
Oberflächenbeschaffenheit: Dieser Prozess garantiert außerdem eine feinere und glattere Oberfläche mit Oberflächenrauheitswerten (Ra) von unter 0.4 µm.
Materialverträglichkeit:
Für den allgemeinen Gebrauch, beispielsweise bei weicheren Materialien wie Kunststoffen und Aluminium, sind Reibahlen aus Schnellarbeitsstahl (HSS) akzeptabel und geeignet.
Für härtere Materialien wie gehärtete Stähle und Titan sind Reibahlen aus Hartmetall und beschichtetem Hartmetall aufgrund ihrer Verschleißfestigkeit überwiegend die beste Wahl.
Geschwindigkeiten und Vorschübe:
Beim Reiben ist es üblich, den Schneidkopf mit 50–60 % der Bohrgeschwindigkeit für das gleiche Material zu betreiben.
Die Vorschubänderung bei Reibvorgängen liegt typischerweise zwischen 0.03 mm/U und 0.15 mm/U, was sich auf die Oberflächengüte und die geometrische Toleranz des resultierenden Werkstücks auswirkt.
Kühlmittelverbrauch:
Die richtige Schmierstoffkonsistenz ist entscheidend für die Minimierung von Reibung und Leistung bei Hochgeschwindigkeitsanwendungen. Die Temperaturregulierung erfolgt mit wasserbasierten Kühlmitteln.
Die richtige Auswahl und Verwendung des Reibwerkzeugs sowie die Einhaltung der erforderlichen Parameter gewährleisten die Genauigkeit der Bohrlochabmessungen und deren Qualität und reduzieren so effektiv den Werkzeugverschleiß und Produktionsineffizienzen.
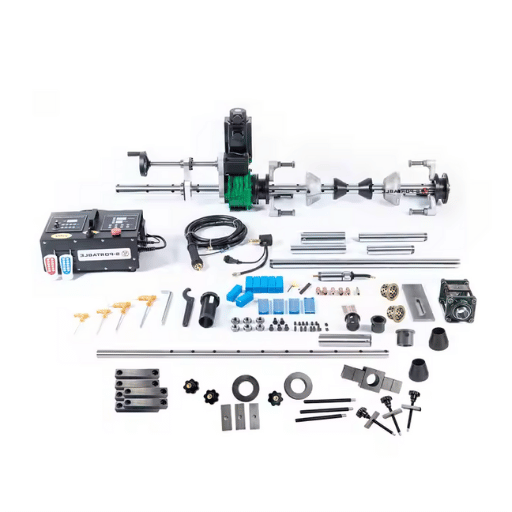
Unter Linienbohren versteht man den spanenden Bearbeitungsprozess zur Vergrößerung des Durchmessers, Ausrichtung oder Wiederherstellung der Genauigkeit einer zylindrischen Bohrung an schweren Bauteilen von Geräten, Maschinen und sogar Bauwerken. Dieser Vorgang erfolgt durch Bewegen eines auf einer Bohrstange montierten Schneidwerkzeugs entlang der Bohrungsachse und Drehen des Werkzeugs. Typische Anwendungen sind Turbinengehäuse, Industrielager und Motorblöcke.
Um ein einwandfreies und präzises Ergebnis zu erzielen, müssen Werkstück und Bohrstange mit speziellen Vorrichtungen sicher befestigt werden. Tragbare Bohrmaschinen werden häufig eingesetzt, da sie sich für die Wartung vor Ort eignen und den Zeit- und Arbeitsaufwand bei der Demontage und Wartung großer Geräte reduzieren. Zu den neuesten Geräten gehören automatische Vorschübe und digitale Distanzmessgeräte.
Um das gewünschte Ergebnis zu erzielen, müssen die Parameter für Schnittgeschwindigkeit, Werkzeugmaterial und Vorschub unter Berücksichtigung der zu schneidenden Materialart beachtet werden. Darüber hinaus sind Schmier- oder Kühlmittel wichtig, um Verschleiß zu minimieren, die Wärmeentwicklung zu kontrollieren und die richtige Größe sicherzustellen. Richtig ausgeführtes Linienbohren trägt dazu bei, die Lebensdauer der Anlage zu verlängern und den normalen Betrieb wiederherzustellen.
Line Boring ist eine Technik, die in Unternehmen des Mischbaus und verwandter Branchen wie Bergbau, Schifffahrt und Energie eingesetzt wird, wo große Maschinen und empfindliche Teile aufgrund von Fehlausrichtungen hohem Verschleiß unterliegen. Typische Anwendungen sind die Überholung von Baggerauslegern, Laderarmen, Turbinen, Motoren, Getrieben und Drehpunkten an Schwermaschinen. Wiederherstellte Bohrungen gewährleisten die Ausrichtung der zu montierenden Teile und schützen vor mechanischen Ausfällen im Betrieb. Dies erhöht Sicherheit, Zuverlässigkeit, Effektivität und Effizienz.
In der Größenordnung: Linienbohrmaschinen können Toleranzen von bis zu 0.002 Zoll und weniger erreichen, je nach Anwendung und verwendeter Ausrüstung.
Bearbeitung: Die Schnittgeschwindigkeit variiert im Allgemeinen zwischen 80 und 200 Fuß pro Minute, abhängig von der Art des Materials und dem verwendeten Werkzeug.
Wirtschaftlich: Schätzungsweise werden durch das Bohren vor Ort die Kosten für eine Überholung um etwa 50 % gesenkt, als wenn Geräte oder Komponenten ausgetauscht würden.
Zeit: Tragbare Leitungsbohrlösungen sind effizienter als normale Reparaturabläufe, da sie die erforderliche Ausfallzeit in der Regel um 30–60 % reduzieren.
Material: Für die Bearbeitung verschiedener Materialien wie Stahl, Gusseisen und Bronze werden normalerweise Schneidwerkzeuge mit Hartmetall- oder HSS-Klingen verwendet, da diese langlebiger und präziser sind.
Der Einsatz hochpräziser Techniken und modernster Ausrüstung beim Line Boring verbessert die Industriestandards, was zu betrieblicher Effizienz und kostengünstigem Betrieb führt.
Hindernis: Ausrichtung der Ausrüstung
Eine bereits vorhandene Diskrepanz kann sich bei Arbeiten an einer Maschine noch verstärken und zu weiteren Problemen beider Teile führen – die Ausgabe passt nicht zur Eingabe.
Lösung: Auffällige Fehlausrichtungen während und nach der Bearbeitung können mithilfe von Lasern und Messuhren zur Feststellung der Ausrichtung korrigiert werden. Darüber hinaus trägt eine systematische Kalibrierung dieser Werkzeuge dazu bei, die Fehlerquote zu reduzieren.
Hindernis: Werkzeugverschleiß und Materialzähigkeit
Bei der Bearbeitung von Materialien wie Eisen und Stahl kommt es mit der Zeit zu einem schnellen Verschleiß der Schneidwerkzeuge, was tendenziell zu einer Verringerung der Präzision der Ergebnisse führt.
Lösung: Der Einsatz von Werkzeugen aus Hartmetall oder polykristallinem Diamant (PKD) garantiert eine längere Lebensdauer. Regelmäßige Inspektionen und Wartungskontrollen der Werkzeuge gewährleisten zudem einen effektiven Einsatz über einen längeren Zeitraum.
Herausforderung: Eingeschränkter Zugang an abgelegenen oder beengten Arbeitsorten
Das Durchführen von Leitungsbohrungen an engen oder abgelegenen Standorten bringt betriebliche und logistische Herausforderungen mit sich.
Lösung: Diese mobilen Linienbohrmaschinen sind modular aufgebaut und können daher auch auf engstem Raum aufgestellt und eingesetzt werden. Selbst unter rauen Bedingungen bieten diese Maschinen Flexibilität und außergewöhnliche Genauigkeit.
Herausforderung: Wärmeentwicklung beim Schneiden
Eine erhöhte Wärmespeicherung kann die Werkzeuglebensdauer verkürzen oder zu Maßverzerrungen führen, was sich in beiden Fällen auf die Qualität auswirkt.
Lösung: Der Einsatz geeigneter Kühlmittelsysteme und Schneidflüssigkeiten kann die Temperaturkontrolle beim Schneiden unterstützen, die Arbeitsbedingungen verbessern und gleichzeitig das Material schützen.
Für diese Organisationen bedeutet die Umsetzung dieser Maßnahmen eine Verbesserung ihrer Line-Boring-Verfahren hinsichtlich Zuverlässigkeit, Effizienz und Konformität.
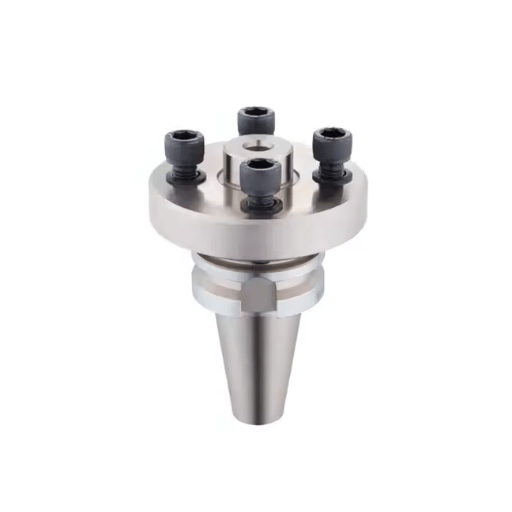
Details: Die Verwendung von Werkzeugstählen und Gusseisen mit höheren Härtewerten führt zu einem höheren Werkzeugverschleiß. Dies erhöht die Betriebskosten durch übermäßigen Werkzeugverschleiß und führt zu Zeitverzögerungen durch Betriebs- und Werkzeugwechselvorgänge. Diese Probleme können durch die Wahl geeigneter Werkzeugmaterialien, wie beispielsweise kobaltbestückte oder beschichtete Schneidwerkzeuge, gemildert werden.
Daten: Untersuchungen haben ergeben, dass Werkzeuge, die Materialien mit einer Rockwellhärte (HRC) über 45 schneiden, beim Schneiden weicherer Materialien eine um 20 % bis 30 % längere Lebensdauer haben.
Details: Enge Toleranzen sind bei Motorkomponenten oder Luft- und Raumfahrtstrukturen üblich, wo Toleranzen von ±0.002 Zoll üblich sind und deren Einhaltung entscheidend ist. Werden die vorgegebenen Toleranzen nicht eingehalten, kann dies zu Fehlfunktionen des Systems oder zum Ausfall der Komponente führen. Diese Probleme lassen sich durch den Einsatz moderner CNC-gesteuerter Bohrmaschinen lösen.
Daten: Eine Umfrage unter Herstellern in der Luft- und Raumfahrtindustrie ergab, dass eine mangelhafte Toleranzkontrolle 15 % der Nacharbeitskosten verursacht, was die Notwendigkeit von Präzision beim Bohren unterstreicht.
Zusammenfassung: Vibrationen und Durchbiegungen sind bei Bohrstangen, insbesondere beim Tiefbohren, ein großes Problem. Diese Phänomene tragen zu einer Beeinträchtigung der Oberflächenqualität und der Bohrungsgenauigkeit bei. Der Einsatz gedämpfter Bohrstangen und die Feinabstimmung der Schnittparameter können diese Auswirkungen jedoch abmildern.
Information: Experimentelle Daten zeigen, dass durch die Verwendung vibrationsgedämpfter Bohrstangen die Amplitudenschwingungen um 50 % verringert werden können und die Oberflächengüte Ra von 4.0 auf 1.5 Mikrometer steigt.
Unternehmen können diese Herausforderungen mithilfe moderner Werkzeuge bewältigen und Bohrprozesse optimieren, um die Effizienz, die Werkzeuglebensdauer und die Teilequalität zu verbessern.
Das Tiefbohren wird durch eine Schwingungsanalyse optimiert, die hilft, Toleranzen und Oberflächengüte zu prüfen und zu lösen. Übermäßige Vibrationen können zudem zu Schäden an den Schneidwerkzeugen führen und die Maßgenauigkeit sowie die Oberflächenbeschaffenheit beeinträchtigen.
Zusammenfassung: Der Kontakt zwischen Werkstück und Schneidwerkzeug erzeugt Vibrationen. Arbeitsparameter wie Werkzeugüberhang, Schnittgeschwindigkeit und Materialhärte beeinflussen die Vibrationen. Längere Werkzeugüberhänge führen zu erhöhter Durchbiegung und Rattern, was Fehler begünstigt.
Studien deuten darauf hin, dass sich Schneidvibrationen allein durch eine Verringerung des Überhangverhältnisses von 40:8 auf 1:5 um 1 % reduzieren ließen. Darüber hinaus konnte durch den Einsatz von Echtzeit-Vibrationsüberwachungssystemen die Teilequalität um über 25 % verbessert und die Nacharbeitsquote gesenkt werden.
Die Auswahl der Schnittparameter und Werkzeugmaterialien ist sehr wichtig, da diese großen Einfluss auf die Wärmeentwicklung, den Verschleiß und die Effizienz des Bearbeitungsprozesses haben.
Schnellarbeitsstahl (HSS) und Hartmetall sind gängige Materialien für Bohrstangen, da sie hohen Temperaturen und Verschleiß standhalten. Ihre Effektivität wird jedoch stark von der gewählten Schnittgeschwindigkeit und den Vorschüben beeinflusst. Optimierte Vorschübe führen zu einer geringeren Wärmeentwicklung, was die Standzeit des Werkzeugs erhöht und die Bohrungsqualität erhält.
Schon eine Änderung der Vorschubgeschwindigkeit um 10 % während der Bearbeitung verbessert die Maßhaltigkeit der Bohrung um fast 18 %. Beschichtete Hartmetallwerkzeuge sind auch beim Zerspanen von Metallen mit hohen Geschwindigkeiten effektiver als unbeschichtete Werkzeuge, insbesondere bei schwierigen Materialien wie Titanlegierungen, die in der Luft- und Raumfahrt häufig eingesetzt werden.
Jüngste Fortschritte in der Bohrtechnologie konzentrieren sich stark auf den Einsatz intelligenter Werkzeugsysteme und fortschrittlicher Beschichtungen zur Steigerung von Präzision und Effizienz. Intelligente Bohrwerkzeuge mit Sensorfunktionen ermöglichen die Messung von Vibrationen, Temperaturen und Maßverschiebungen während der Bearbeitung. Diese Innovation verbessert die Prozesskontrolle und steigert die Genauigkeit um bis zu 30 Prozent. Darüber hinaus haben sich neue Beschichtungsmaterialien für Werkzeuge, insbesondere diamantähnlicher Kohlenstoff (DLC) und keramikbasierte Beschichtungen, als verschleißfester und thermisch stabiler erwiesen. Es gibt Belege dafür, dass diese Beschichtungen die Werkzeugstandzeit bei der Bearbeitung hochfester Werkstoffe, wie beispielsweise Nickellegierungen, um bis zu 40 Prozent erhöhen können. Die Integration dieser Technologien ist notwendig, um den Anforderungen moderner Bearbeitungsumgebungen gerecht zu werden, in denen hohe Genauigkeit und Wirtschaftlichkeit unerlässlich sind.
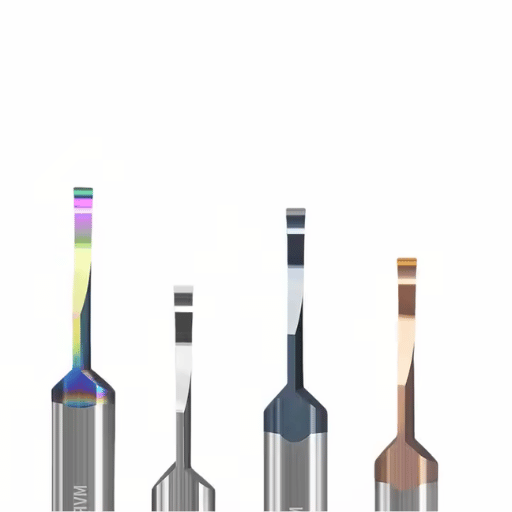
A: In der spanenden Bearbeitung ist die Definition einer Bohrung der Vorgang, den Durchmesser eines bereits erstellten Lochs durch den Einsatz eines Bohrwerkzeugs zur genauen Messung des Lochdurchmessers zu vergrößern.
A: Bohren ist eine spanende Bearbeitungstechnik, die darauf abzielt, ein Loch in einem Werkstück präzise zu vergrößern. Beim Bohren wird mit einem Bohrer ein erstes Loch geschnitten oder ausgehöhlt. Das Bohren erfolgt mit einem einspitzigen Werkzeug, das für hohe Präzision und Oberflächengüte sorgt.
A: Bohrbearbeitungen werden hauptsächlich mit Drehmaschinen und Fräsmaschinen durchgeführt. Üblich sind Drehmaschinen, Horizontalbohrwerke und – am häufigsten für größere Bohrungen – Präzisionsbohrmaschinen.
A: Einfacher ausgedrückt bedeutet „für Kinder“: Nehmen Sie etwas mit einem kleineren Loch und verwenden Sie Spezialwerkzeuge, um das kleinere Loch zu vergrößern und gleichzeitig sicherzustellen, dass die richtige Größe erreicht wird.
A: Bohren hat im medizinischen Sinne keinen direkten Bezug zur spanenden Bearbeitung. Im übertragenen Sinne bezeichnet es jedoch das geschickte chirurgische Bohren von Knochen, das durchgeführt wird, um chirurgisch erzeugte Hohlräume in Knochen zu vertiefen oder zu glätten.
A: Beim Bau von Motorzylindern wird gebohrt, um eine präzise und glatte Oberfläche an der Zylinderinnenseite zu erzielen. Dies ist wichtig für die Funktion des Motors, und die Bohrungsgröße beeinflusst maßgeblich dessen Wirkungsgrad.
A: Aus rechtlicher Sicht gibt es für das Bohren in der spanenden Fertigung keine definierte Spezifikation. Es findet sich jedoch in anderen Rechtstexten zu Herstellungsprozessen oder Vorschriften wieder, was die Erweiterung bereits gebohrter Löcher mit höchster Präzision bedeutet.
A: Die Unterscheidung zwischen Bohren und Reiben ergibt sich aus Ziel und Methode. Beim Bohren wird ein einschneidiges Schneidwerkzeug verwendet, um ein Loch auf die gewünschte Größe zu vergrößern, während beim Reiben ein bereits mit einem Bohrer gebohrtes Loch präzise nachbearbeitet wird, üblicherweise nach dem Bohren.
A: Eine Pilotbohrung ist eine kleine Bohrung im Werkstück, die den Bohrvorgang leitet. Sie dient dazu, die Genauigkeit der endgültigen Bohrung sicherzustellen. Die Hilfsbohrungen dienen als Ausgangspunkt für die Erweiterung und Verfeinerung der Bearbeitung.
A: Um die Präzision einer Bohrung aufrechtzuerhalten, ist die Verwendung spezieller Bohrinstrumente wie Präzisionsbohrmaschinen erforderlich, die die Kante und die konischen Abmessungen der Kavität mit einem festgelegten Satz von Präzisionsgrenzen kontrollieren.

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →